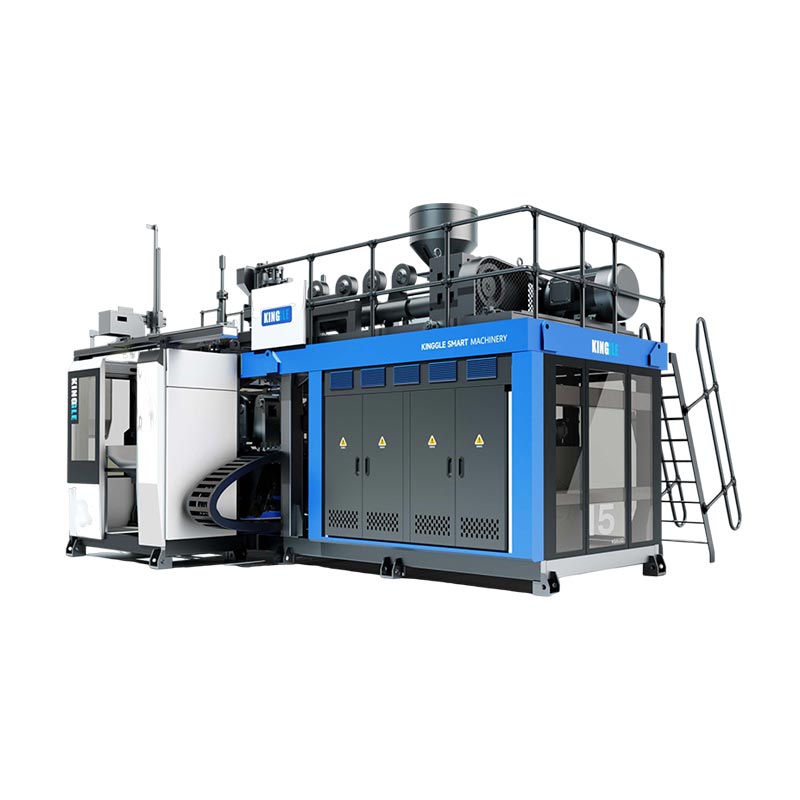
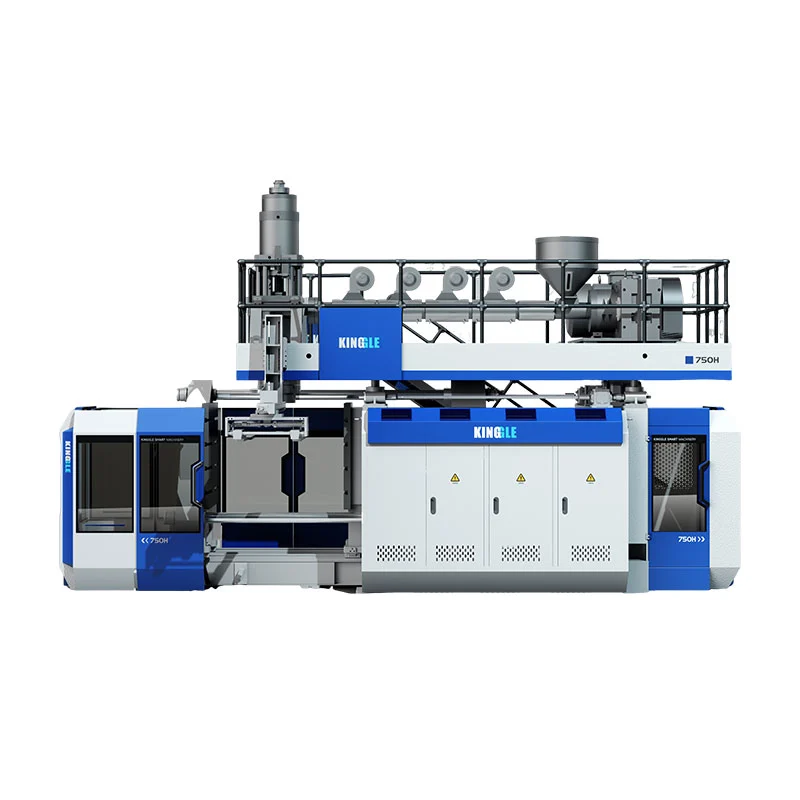
Vyberte si automatický vyfukovací stroj podľa produktu, ktorý musí dodať, a operácií zahrnutých po formovaní – nie podľa slova „automatický“ na cenovej ponuke. Pre extrúzne vyfukovanie špecifikujte živicu, nástroje, odoberanie, orezávanie, kontrolu a prenos ako jeden výrobný systém. Odporúčame schváliť konfiguráciu podľa akceptovaných nádob na mieste konečného vypúšťania, nie podľa katalógového čísla suchého cyklu.
Formovací stroj môže spustiť automatický cyklus, zatiaľ čo ľudia stále odstraňujú blesk, kontrolujú fľaše alebo plnia kartóny. To môže byť správne usporiadanie pre malý, meniaci sa sortiment. Je to nesprávne usporiadanie, ak investičný prípad predpokladá, že tieto pracovné miesta zmizli. Pred porovnaním cien definujte hranicu.
Päť rozhodnutí, na ktorých záleží pred objednávkou
- Pred porovnaním úrovní automatizácie priraďte proces formovania k dielu.
- Definujte každý prenos a dokončovacie operácie, vrátane práce, ktorá zostáva manuálna.
- Vyvážte rýchlosť formovania s orezávaním, kontrolou a kapacitou balenia.
- Otestujte obnovu chýb a zmeny, nielen nepretržitú výrobu.
- Porovnajte celkovú cenu riadku na akceptovaný kontajner za rovnakých podmienok.

Čo znamená „automatický“ kryt pri vyfukovaní?
„Automaticky“ popisuje spôsob ovládania operácií. Neidentifikuje, ako je plastový diel vytvorený. Automatický extrúzny vyfukovací stroj a stroj na vyfukovanie PET fliaš môžu obidva vykonávať naprogramované sekvencie, ale potrebujú rôzne prípravy materiálu, nástroje a dokončovacie úpravy. Kupujúci, ktorý hľadá plne automatický vyfukovací stroj, by mal najprv vyriešiť otázku procesu.
Pri extrúznom vyfukovaní stroj vytvára roztavenú rúrku nazývanú predlisek. Forma zachytí túto rúrku a vzduch vytvorí dutú časť. PET stretch vyfukovanie používa predlisok, ktorý je natiahnutý a nafúknutý. Tieto rôzne počiatočné formuláre vysvetľujú, prečo sprievodca plnením PET predlisku nie je úplným návodom na nákup pre radu HDPE čistiacich fliaš.
| rozhodnutie | Extrudné vyfukovanie | PET strečové vyfukovanie |
|---|---|---|
| Počiatočný formulár | Extrudovaný roztavený parison | PET predlisok |
| Bežný nákupný kontext | HDPE fľaše, manipulačné nádoby a priemyselné duté diely | Priehľadné nápojové fľaše vyrobené z predliskov |
| Otázky automatizácie | Uvoľnenie dielu, odstránenie blesku, orezanie, testovanie a prenos | Manipulácia s predliskom, sekvencia zahrievania/naťahovania a vyfukovania a prenos fľaše |
Odkaz na proces:Sprievodca vyfukovacím strojom Kinggle. Geometria produktu a trieda živice určujú konečný výber procesu.
Oddeľte stroj, bunku a linku
Automatický cyklus na úrovni stroja pokrýva dohodnutú postupnosť formovania. Automatizovaná bunka pridáva definovanú manipuláciu alebo dokončovanie okolo tohto stroja. Výrobná linka spája po sebe nasledujúce operácie prostredníctvom dohodnutej akceptovanej hranice produktu. Balenie môže byť vnútri tejto hranice alebo môže zostať samostatnou výrobnou prevádzkou.
Toto sú užitočné nákupné rozdiely, nie prísľub, že každý dodávateľ používa rovnakú terminológiu. Uveďte skutočné operácie do špecifikácie. „Plne automatický“ bez zoznamu vybavenia ponecháva príliš veľa priestoru na rôzne interpretácie.
Uprednostňujeme špecifický popis, ako napríklad „automatické formovanie, orientované odoberanie, odstraňovanie oplachovania a testovanie úniku“ pred širokým označením. Kupujúcemu povie, kde sa hotový výrobok objaví a čo si ešte vyžaduje pozornosť. Dopĺňanie materiálu, odber vzoriek, manipulácia so šrotom a výmena kartónov tiež potrebujú vlastníkov, aj keď beží bežná postupnosť formovania bez opakovanej ručnej manipulácie.
Rovnako automatické ovládanie nie je to isté ako čisto elektrický pohon. Typ pohonu, usporiadanie stanice, počet hláv a rozsah automatizácie sú samostatné možnosti. Porovnajte ich s úlohou namiesto toho, aby ste ich považovali za jednu prémiovú špecifikáciu.
Začnite s dielom a plánom výroby
Nominálny objem fľaše nestačí na špecifikáciu výrobnej linky. Úzka okrúhla fľaša a široká nádoba s rukoväťou môžu niesť rovnaký objem kvapaliny, ale potrebujú rôzne formy, vyberacie nástroje a podpery. Linka musí zvládnuť skutočný vonkajší tvar, nie abstraktný „2 l produkt“.
Začnite s výkresom dielu a konečným stavom očakávaným pri vybíjaní. Zaznamenajte povrch krku, otvorenie rukoväte, rozmery tela, cieľovú hmotnosť a kritické požiadavky na kvalitu. Potvrďte presnú triedu živice, balenie farby a dohodnutý stav recyklácie alebo prebrúsenia. Tieto podrobnosti robia navrhovanú skúšku relevantnou pre zamýšľanú prácu.
Preložte plán predaja na výrobnú požiadavku
Definujte akceptované kontajnery na smenu spolu s počtom zmien, veľkosťou dávok a frekvenciou zmien. Vysoká hodinová sadzba je menej užitočná, ak väčšina objednávok vyžaduje krátke série a rozsiahle zmeny nástrojov. Pomalšia, ale ľahšie vymeniteľná bunka môže lepšie vyhovovať tomuto výrobnému mixu. Ani jeden záver nemožno dospieť len z maximálneho výstupného katalógu.
Uveďte rodinu produktov, nielen fľašu na prvé uvedenie na trh. Identifikujte najširšiu časť, najťažšiu časť a najťažšiu časť, ktorú je možné uchopiť alebo orezať. Môžu to byť rôzne SKU. Potom sa rozhodnite, ktoré produkty musia fungovať pri počiatočnej zostave a ktoré vyžadujú budúce nástroje alebo samostatné vybavenie.
- Zmraziť testovací článok:revízia výkresu, živica, hotová hmotnosť a požadované skúšky.
- Nastavte podmienku doručenia:orezané, skontrolované, orientované, spočítané alebo zabalené.
- Definujte rozvrh:dobré kontajnery za zmenu, prevádzkové hodiny a plánované zmeny SKU.
- Skontrolujte rodinu nástrojov:formy, rozstup hlavy, uchopovacie prípravky, orezávacie hniezda a testovacie tesnenia.
- Schváľte obálku bunky:služby, stráženie, prístup k službám a tok produktov.
Počet staníc, výstupy matrice a dutiny si vyžadujú osobitnú kontrolu. Dve stanice neznamenajú dve predajne. Viachlavový vyfukovací stroj nespôsobuje, že každý tvar fľaše je kompatibilný s rozstupom výstupov. Viacvrstvová hlava popisuje konštrukciu steny, nie počet hotových kontajnerov na udalosť.
Kinggle'sviachlavové verzus viacdutinové vedenievysvetľuje tieto rozdiely v konfigurácii. Pred opravou rozloženia automatizácie použite túto kontrolu. Akonáhle je usporiadanie dutín ustálené, zariadenie na odoberanie a dokončovanie musí zachovať každú polohu prostredníctvom kontroly prenosu a kvality.
Najužitočnejší dopyt preto zahŕňa výkres, špecifikáciu materiálu, harmonogram výroby a definíciu kvality. V prípade linky na výrobu HDPE fliaš nemôže požiadavka na „automatický stroj na výrobu plastových fliaš“ bez týchto vstupov stanoviť správny rozsah linky.
Skontrolujte systémy stroja, ktoré nastavujú kvalitu produktu
Následná automatizácia nedokáže opraviť nestabilnú predlisku, nevhodnú štipku alebo časť, ktorá spôsobuje, že forma je príliš mäkká na manipuláciu. Proces formovania musí produkovať opakovateľný výrobok predtým, ako prenosový systém môže poskytnúť opakovateľné výsledky. V opačnom prípade sa robot stane presným spôsobom, ako pohybovať nekonzistentnými časťami.
Medzi dôležité časti vyfukovacieho stroja patrí extrudér, lisovacia hlava, upínacia jednotka, vyfukovací systém, chladiace okruhy a ovládacie prvky. Skontrolujte ich príspevok k schválenej časti a nevyberajte len podľa názvov komponentov. Napríklad uznávaná značka PLC nestanovuje dodávané funkcie receptov alebo nadväzujúcu komunikáciu.
| Systém | Čo recenzovať | Dôkaz na vyžiadanie |
|---|---|---|
| Extrúzia a lisovacia hlava | Vhodnosť živice, hrubý dopyt po predlisku a bilancia odbytu | Výrobné vzorky a zistené materiálové podmienky |
| Parison kontrola | Distribúcia steny na kritických miestach dielu | Merania špecifické pre polohu a uložený recept |
| Forma a upínanie | Vôľa na uchytenie nástrojov, uštipnutie a uvoľnenie | Schválené výkresy a kontrola lisovaných dielov |
| Chladenie a manipulácia | Tuhosť dielu v miestach plánovaného uvoľnenia a uchopenia | Skúška prenosu so skutočnou časťou |
| Ovládacie prvky | Sekvencia, alarmy, rozsah receptúry a následné signály | Ukážka funkcií a zoznam rozhraní |
Konkrétna referencia: 2-litrový jednopolohový stroj Kinggle
TheProduktová stránka KGB2Luvádza maximálnu kapacitu nádoby 2 l, skrutku 50 mm, kapacitu tavenia HDPE 30 kg/h a maximálnu veľkosť formy 360 × 380 mm. Opisuje tiež konfigurácie s dvomi, tromi a štyrmi výstupmi pre menšie fľaše v rozsahu 100 ml – 1 l. Tieto hodnoty pomáhajú preveriť navrhovanú úlohu; nenahrádzajú kontrolu nástrojov.
Rovnaká stránka označuje 600 PC/HR ako „Výstup (vysušovací cyklus). To nie je akceptovaný výstup identifikovanej šampónovej fľaše, formy a dokončovacej linky. Výrobná požiadavka vyžaduje skutočný materiál, čas chladenia, aktívne polohy a stav kontroly. So záznamom suchého cyklu zaobchádzajte ako so zverejnenou referenciou pohybu.
Pri návrhu s viacerými vývodmi skontrolujte kombinovanú hrubú predlisku, ako aj lícovanie dutiny. Hmotnosť hotovej fľaše nezahŕňa blesk, ktorý extrudér tiež dodáva. Viac výstupov môže zvýšiť požiadavky na extrúziu, chladenie a konečnú úpravu. Samotný počet hláv nemôže určiť použiteľnú mieru produkcie.
Formovací systém by sme schválili až po tom, ako budú merania kritických dielov a prenosové správanie stabilné za dohodnutých podmienok. Pridanie dopravníka pred vyriešením týchto problémov posúva problém ďalej. Na rozvod na stene použitesprievodca programovaním parisonuvedľa výkresu produktu.
Zadajte linku od podávania po akceptované nádoby
Najsilnejšia špecifikácia pre automatizáciu vyfukovania sleduje produkt pri každej operácii. Hovorí, čo každý modul prijíma, čo dodáva a kto vlastní pripojenie k ďalšiemu modulu. Je to užitočnejšie ako dlhý zoznam robotov, dopravníkov a senzorov bez dohodnutej hranice procesu.
Kinggle je zverejnenýschopnosti automatizáciezahŕňajú následné orezávanie, kontrolu a balenie. V prípade projektu fliaš preložte túto schopnosť do definovaného rozsahu. Automatické odstraňovanie oplachovania, orezávanie krku, testovanie netesnosti a balenie sú rôzne funkcie; nikto by nemal byť ticho predpokladaný z prítomnosti iného.
| Prevádzka | Otázka na urovnanie | Akceptačná kontrola |
|---|---|---|
| Kŕmenie | Kto zabezpečuje dopravu, miešanie a kontrolu na úrovni materiálu? | Schválený materiál sa dostane do zásobníka bez neplánovaného prerušenia dodávky. |
| Take-out | Kde je súčiastka uchytená a aká orientácia opúšťa jednotku? | Žiadny zmeškaný prenos alebo neprijateľné označenie na testovacom výrobku. |
| Odstraňovanie a orezávanie | Ktoré funkcie blesku a úpravy sú odstránené? | Požadované okraje, otvory pre krk a rukoväť spĺňajú definíciu dielu. |
| Kontrola a odmietnutie | Ktoré testy sú inline a ako sa oddeľujú neúspešné časti? | Dohodnuté skúšobné vzorky sú identifikované a správne smerované. |
| Preprava a balenie | Aký stav a usporiadanie fľaše sa musí dostať na ďalšiu stanicu? | Prevodové, akumulačné a konečné sčítacie práce za dohodnutú sadzbu. |
Priraďte každej hranici jedného pomenovaného vlastníka integrácie. Ak dodávateľ stroja zabezpečuje odber a iný dodávateľ poskytuje tester tesnosti, niekto musí ešte schváliť orientáciu fľaše, výšku prenosu, rozostupy a kontrolné podanie ruky. Kúpa kompatibilne vyzerajúcich modulov nie je to isté ako kúpa integrovanej bunky.
Dohodnite sa, ako sú zastúpené stavy „pripravený“, „prítomný diel“, „cyklus dokončený“ a poruchové stavy tam, kde sú tieto signály potrebné. Identifikujte, ktorý ovládač spustí zastavenie a ktorá jednotka hlási iniciačnú poruchu. Presná architektúra je špecifická pre projekt, ale zodpovednosť nemôže zostať vágna.
Skontrolujte tok šrotu oddelene od cesty akceptovaného produktu. Odstránený blesk vyžaduje zber a dohodnutú likvidáciu. Opätovné použitie závisí od požiadaviek na materiál a produkt; automatické pripojenie brúsky nepovoľuje žiadne percento prebrúsenia. Udržujte receptúru materiálu pod kontrolou.
Pre testovanie tesnosti fľaše definujte testovaciu metódu, uchytenie, podmienky tesnenia a dohodnuté skúšobné vzorky. Testovacia stanica musí urobiť viac, než len zobraziť zelený výsledok. Potrebuje spoľahlivo oddeliť poruchy a zaznamenávať počty bez toho, aby sa odmietnuté diely nepozorovane vrátili na dopravník dobrého produktu.
Výkres rozsahu by mal tiež zobrazovať prístup k údržbe a výmene formy. Použite Kinggle'spomocný a výrobný návod na usporiadaniena koordináciu energie, vzduchu, vody a vesmíru so všetkými zahrnutými pomocnými zariadeniami.
Odovzdávanie môže obmedziť výkon skôr, ako to urobí formovací stroj
Výrobná linka na vyfukovanie dodáva len to, čo jej pripojené operácie dokážu vydržať. Najrýchlejší modul nedokáže donekonečna kompenzovať pomalší orezávač, tester alebo baliacu stanicu. Buffery poskytujú linke čas na zotavenie sa z krátkeho prerušenia; neodstránia pretrvávajúci nesúlad kapacity.
Najprv nastavte sadzbu každého zariadenia na rovnaký základ. Znamená toto číslo udalosti lisovania, hrubé diely, testované diely alebo akceptované kontajnery? Vzťahuje sa to len na nepretržitú jazdu alebo zahŕňa doplnenie paliva a bežné zastávky? Porovnajte sadzby až po zhode týchto definícií.
Spracovaný príklad s výslovne predpokladaným výrobným základom
Zvážte navrhovanú linku, ktorá uvoľňuje 480 nádob za hodinu po formovaní a orezaní. Predpokladajme, že jeho jednopolohový tester tesnosti vyžaduje 8 sekúnd na kompletnú sekvenciu zaťaženia, testu, rozhodnutia a vyloženia. Jeho ideálna kapacita je 3 600 ÷ 8 = 450 nádob za hodinu. Toto sú predpoklady plánovania, nie nameraný výsledok stroja Kinggle.
Vstupná rýchlosť: 480/h · Ideálna kapacita testera: 450/h · Akumulácia: 30/h
Dokonca aj bez zastávok testera prekračujú prichádzajúce diely svoju kapacitu o 30 kontajnerov za hodinu. Buffer s 15 použiteľnými pozíciami by vyplnil 15 ÷ 30 = 0,5 hodiny alebo 30 minút. Spustenie linky s prázdnym dopravníkom môže spôsobiť, že krátka ukážka bude vyzerať uspokojivo. Nerovnováha stále existuje.
Teraz zvážte úplné zastavenie testera. Pri predpokladanej rýchlosti prítoku 480/h, diely prichádzajú rýchlosťou 8 za minútu. Rovnakých 15 voľných pozícií poskytuje iba 15 ÷ 8 = 1,875 minút, približne 113 sekúnd, kým sa zásobník zaplní. Miera akumulácie počas spomalenia a počas úplného zastavenia je rozdielna.
Tieto výpočty sú užitočné iba vtedy, ak sú pozície skutočne použiteľné. Fľaša, ktorá sa prevráti, dotkne sa ochranného krytu alebo nedokáže zachovať požadovanú orientáciu, nevytvára platnú polohu nárazníka. Kontroly tiež potrebujú dohodnutú reakciu predtým, ako sa dosiahne limit bezpečnej akumulácie.
Skontrolujte geometriu aj rýchlosť
Odberové nástroje a dopravníky musia manipulovať s dielom v jeho aktuálnom uvoľnenom stave. Identifikujte opakovateľné miesto uchopenia. Pred ďalším prenosom skontrolujte, či krk, telo alebo blesk poskytuje toto miesto a či ho orezanie odstráni. Funkcia dostupná pri prvom odbere nemusí existovať pri druhom odbere.
Tento referenčný reťazec by sme vyriešili pred zvýšením rýchlosti stroja. Linka, ktorá sa prenáša rozumnou rýchlosťou a predvídateľne sa zotavuje, je lepším výrobným aktívom ako linka, ktorá potrebuje opakované manuálne premiestňovanie. Preferovaným riešením môže byť revidované nástroje, iná postupnosť prenosu alebo dodatočná kapacita po prúde – nie rýchlejší cyklus formovania.
Nakoniec spočítajte prijaté nádoby po dohodnutom kontrolnom mieste. Uchovávajte hrubé počty na začiatku diagnostiky, ale nepoužívajte ich ako výstupnú hodnotu prepravy. Kinggle'stovárenská akceptačná príručkavysvetľuje, prečo identita produktu, hranice počtu a čas pozorovania patria do toho istého záznamu.
Dokážte, že linka sa môže obnoviť a zmeniť produkty
Plynulý automatický chod dokazuje iba jeden prevádzkový stav. Výroba zahŕňa aj doplňovanie, neúspešné presuny, odmietnuté diely, zablokované dopravníky a zmeny produktov. Tieto udalosti si zaslúžia miesto v akceptačnom pláne, pretože odpoveď určuje, či sa bunka vráti do riadenej výroby.
Zo strany továrne by sme opravu chýb uprednostnili pred dokonalou ukážkou. Ak fľaša minie vyzdvihnutie, ďalšou otázkou nie je, ako rýchlo ju môže niekto umiestniť späť. Otázkou je, čo zistilo chybu, ktorý pohyb sa zastavil a ako bunka potvrdí známy stav pred reštartom. Opakovaná korekcia ruky je symptóm, ktorý treba preskúmať, nie normálna automatická operácia.
Keď sa tenkostenná fľaša po uvoľnení nakloní, pred zmenou niekoľkých nastavení procesu by sme skontrolovali stav uchopenia a podpory. Skontrolujte tuhosť dielu pri prenose, kontaktné body upínacieho prostriedku a postupnosť pohybu. Potom vyskúšajte jednu kontrolovanú korekciu a znova skontrolujte diel. Väčší tlak na uchopenie môže vytvoriť iný defekt namiesto toho, aby sa odstránil prvý.
Rovnaká disciplína platí, keď stúpajú netesnosti. Uchovajte postihnuté vzorky a identifikujte polohu a čas. Skontrolujte stav skúšobného tesnenia a upevnenia pozdĺž lisovaného hrdla a odtrhnutia. Skúška netesnosti a netesná nádoba vyžadujú rôzne korekcie. Zmena receptúry formovania bez oddelenia týchto príčin môže stratiť čas a skryť chybu.
Definujte obnovu skôr, ako dôjde k poruche
- Zaznamenajte iniciujúcu poruchu, ovplyvnený modul a polohu produktu.
- Celu uveďte do stavu definovaného schváleným návrhom riadenia a bezpečnosti.
- Nechajte autorizovaný personál vyriešiť poruchu podľa predpísaného postupu izolácie a prístupu.
- Pred opätovným spustením zosúlaďte diely v polohách prenosu, kontroly a odmietnutia.
- Pokračujte cez dohodnutú postupnosť obnovy a potom overte požadované kontroly produktu.
Ide o plánovacie kroky, nie povolenie na vstup do stráženého zariadenia alebo obídenie zabezpečovacieho zariadenia. Integrovaná bunka potrebuje posúdenie rizika, ktoré zahŕňa interakcie modulov a predvídateľné zásahy.ISO 12100:2010stanovuje všeobecné zásady hodnotenia rizika strojového zariadenia a znižovania rizika; projekt musí tiež identifikovať príslušné špecifické požiadavky na stroj a miesto určenia.
Uložený recept nemusí nevyhnutne znamenať úplnú zmenu
Recept môže vyvolať teplotu a pohyby formovania, zatiaľ čo zberač, orezávacie hniezdo a tester zostávajú manuálne nastavené. Opýtajte sa, ktoré pozície sú uložené, ktoré sú motorizované a ktoré vyžadujú fyzickú výmenu nástrojov. Techne'sdokumentácia automatizácie procesovposkytuje odvetvový príklad nastavení prepojených s formátom pre pozície zberača, odstránenia a testovania netesností. To ilustruje rozsah, ktorý je potrebné špecifikovať; nezavádza tieto funkcie na každom počítači.
Definujte čas prechodu z konečnej akceptovanej časti jedného formátu na prvú akceptovanú časť ďalšieho podľa dohodnutej metódy. Zaznamenajte prácu s nástrojmi, úpravy, prechod materiálu a uvoľnenie kvality oddelene. To odhaľuje, čo rýchlejšia obnova receptu skutočne ušetrí a čo zostáva mechanickou alebo procesnou úlohou.
Porovnajte cenu za akceptovaný kontajner, nie automatizačné štítky
Porovnanie poloautomatického a plne automatického vyfukovacieho stroja by malo začať s rovnakým výrobkom a výrobným plánom. V opačnom prípade môže lacnejšia cenová ponuka jednoducho vylúčiť manipuláciu, testovanie alebo balenie, ktoré zahŕňa iná cenová ponuka. Pred porovnaním súčtu zariadení porovnajte rovnaké hranice dodávky.
Automatizácia je najobhajiteľnejšia, keď odstraňuje definované opakované obmedzenie. Môže to byť ručné odstraňovanie zábleskov, nekonzistentný prenos, zložité odovzdanie kontroly alebo operácia balenia, ktorá nedokáže udržať tempo. Nákup ďalšej automatizácie bez identifikácie obmedzenia môže pridať prácu na údržbe a zmene bez zlepšenia akceptovaného výstupu.
Udržujte hranicu nákladov rovnako širokú ako hranicu výstupu
Náklady na akceptovaný kontajner = celkové náklady v rámci dohodnutej hranice výroby ÷ akceptované kontajnery dodané v rámci tejto hranice
Čitateľ by mal zahŕňať náklady relevantné pre porovnanie: materiál, prácu, služby, nástroje, údržbu a vybrané kapitálové alebo režijné spracovanie. Pre obe možnosti použite rovnakú účtovnú metódu. Následný robot nie je zadarmo, pretože jeho náklady sú mimo cenovej ponuky formovacieho stroja.
Uveďte opakujúce sa ľudské úlohy. Niekto môže stále dopĺňať materiál, presúvať šrot, vzorkovať diely, vymieňať kartóny, udržiavať náradie a reagovať na alarmy. Odhadnite pracovné zaťaženie počas bežnej zmeny, nielen počas spustenia automatickej sekvencie. Rozhodnite, či operátor môže bezpečne obsluhovať viac ako jednu bunku bez oneskorených kontrol alebo obnovy.
Počas obdobia pozorovania použite elektrickú energiu v kWh a akceptované nádoby z toho istého obdobia. Výkon v kW je iná veličina. Pri porovnávaní kompletnej linky zahrňte dohodnuté pomocné zariadenia, najmä ak sa medzi návrhmi mení kompresor, chladič alebo mlynček. Thesprievodca požiadavkami na službyvysvetľuje, prečo by pripojený výkon a prevádzkový dopyt mali zostať oddelené.
Pri častých zmenách formátu skontrolujte upínacie prípravky a náhradné nástroje potrebné pre každý SKU. Nižšia počiatočná cena bunky môže byť kompenzovaná náročnými výmenami alebo extra formátovými časťami. Naopak, sofistikovaný prenosový systém môže byť zbytočný pri maloobjemovom produkte s praktickou ručnou dokončovacou cestou.
Odporúčame zoradiť návrhy podľa výrobného obmedzenia, ktoré odstránia, podľa akceptovaného výstupu, ktorý môžu overiť, a podľa opakujúcej sa práce, ktorú zanechajú. Automatizovanejšia bunka si zasluhuje svoje miesto, keď tieto výhody zodpovedajú skutočnému harmonogramu továrne. „Bezpilotné“ nie je dostatočným finančným argumentom.
Žiadajte skôr prípady citlivosti než univerzálny nárok na vrátenie peňazí. Porovnajte očakávaný dopyt, nižšie využitie a častejšie zmeny s využitím vlastných nákladov kupujúceho. Vďaka tomu je investičné rozhodnutie užitočné, aj keď sa objem predaja alebo produktový mix zmenia.
Pred zadaním objednávky schváľte konfiguráciu
Pred objednávkou premeňte vybraný koncept na dohodnutý zoznam zariadení, usporiadanie buniek a akceptačný protokol. Najdrahšou nejasnosťou často nie je chýbajúci snímač. Je to hranica, o ktorej si každá strana myslela, že patrí niekomu inému.
Pre projekt kompaktnej fľaše,2 L platforma pre jednu stanicuponúka konkrétny východiskový bod. Publikovaný obal formy a možnosti s viacerými výstupmi na menšie fľaše umožňujú počiatočnú kontrolu vhodnosti. Skutočný výkres, živica, usporiadanie hlavy a následný rozsah určujú navrhovanú konštrukciu. Nevyberajte si túto konfiguráciu iba z objemu.
Urobte skúšobnú odpoveď na otázky týkajúce sa nákupu
Skúška by mala používať dohodnutú definíciu produktu a zahŕňať operácie podporujúce uvedený výstup. Ak je testovanie tesnosti alebo úprava súčasťou hranice dodávky, predveďte to skôr pomocou článku, než prezentujte nesúvisiaci samostatný cyklus. Zachovajte identitu vzorky tam, kde by viaceré polohy mohli zakryť slabý výstup alebo dutinu.
Záznam o prijatí by mal spájať každý nárok s metódou, limitom a pozorovaným výsledkom. Slovo ako „prešiel“ bez základného stavu nemôže viesť k uvedeniu do prevádzky v továrni kupujúceho. TheKinggle FAT sprievodcaposkytuje komplexnejší rámec pre tieto dôkazy.
- Vybudovanie identity:stroj, náradie, verzia ovládania a zahrnuté moduly.
- Podmienky testu:produkt, živica, aktívne pozície a úžitkové podmienky.
- kvalita:kritické merania, funkčné testy a dôvody zamietnutia.
- Výkon linky:akceptovaný počet, doba pozorovania, zastávky a zásahy.
- Obnova:dohodnuté chybové scenáre a demonštrovaná sekvencia reštartov.
- Odovzdanie:výkresy, manuály, informácie o nástrojoch, zálohy a otvorené položky.
Oddeľte prevzatie z výroby od prevzatia na mieste, kde služby závodu alebo zariadenia tretích strán nemožno reprodukovať pred odoslaním. Vopred identifikujte zostávajúce kontroly a priraďte zodpovednosť. Továrenská skúška by nemala v tichosti tvrdiť, že overuje podmienky, ktoré nezahŕňala.
Školenie musí pokrývať bežnú prevádzku a úlohy, ktoré automatizácia zanecháva. Operátori musia rozpoznať neúspešný prenos, interpretovať iniciačný alarm a postupovať podľa schválenej metódy obnovy. Údržba potrebuje výkresy, informácie o opotrebovaných dieloch a prístup potrebný na podporu bunky.
Diskutujte o automatickej konfigurácii extrúzneho vyfukovania s Kinggle.Pošlite výkres kontajnera, triedu živice, hotovú hmotnosť, požadované testy, plán výroby a plánované následné operácie prostredníctvom službystránka dopytu projektu.
Kontakt:sales@kinggle.com · +86-574-87103665. Vďaka definovanej hranici produktu a linky je kontrola konfigurácie užitočnejšia ako samotná požiadavka na cenu stroja.
Často kladené otázky
Je automatický vyfukovací stroj rovnaký ako kompletná výrobná linka?
Nie. Automatický stroj môže riadiť pohyby lisovania, zatiaľ čo odstraňovanie, orezávanie, kontrola alebo balenie produktu zostávajú oddelené. Kompletná výrobná linka definuje prenos, kontrolu a hranicu kvality medzi týmito operáciami. Požiadajte o zoznam vybavenia a usporiadanie, ktoré identifikuje každý zahrnutý modul, manuálnu úlohu a vylúčenú službu. O tom, čo príde, rozhoduje špecifikácia nákupu, nie slovo automatický.
Potrebuje plne automatický vyfukovací stroj ešte obsluhu?
áno. Dopĺňanie materiálu, vzorkovanie kvality, výmena nástrojov, údržba a odstraňovanie porúch si stále vyžadujú pridelené zodpovednosti. Automatizácia môže odstrániť opakujúcu sa manipuláciu bez odstránenia každej výrobnej úlohy. Plánujte personálne obsadenie na celú smenu a skutočné rozloženie služieb vrátane balenia a manipulácie so šrotom. Neodvodzujte odhad práce z krátkej ukážky, v ktorej pomocný personál zostáva mimo záberu kamery.
Sú automatické oplachovanie, testovanie tesnosti fliaš a balenie štandardne zahrnuté?
Nepredpokladajte, že sú. Cenová ponuka by mala identifikovať každú operáciu, dodané vybavenie, nástroje špecifické pre produkt, skúšobnú metódu a cestu odmietnutia. Odberová jednotka nie je tester tesnosti a automatický dopravník nie je automatický baliaci systém. Pre každý uvedený modul sa opýtajte, aký nedokončený stav dostáva a aký akceptovaný stav dodáva.
Dá sa zautomatizovať existujúci stroj na extrúzne vyfukovanie?
Možno, ale uskutočniteľnosť závisí od existujúceho riadiaceho systému, ochrany, dostupného priestoru, otvárania formy, uvoľňovania produktu a usporiadania presunu. Diel musí vyhovovať aj navrhovaným uchopovacím, orezávacím a kontrolným prípravkom. Pred zakúpením robota alebo dopravníka samostatne skontrolujte celú bunku. Renovácia by mala zahŕňať definovanú zodpovednosť za integráciu, aktualizované hodnotenie rizika a dohodnutú výrobnú skúšku.
Ako by si kupujúci mali overiť výstup automatickej linky?
Spočítajte prijaté nádoby na dohodnutom mieste konečného vypustenia počas definovaného obdobia pozorovania. Identifikujte živicu, produkt, formu, aktívne pozície, nástroje a zahrnuté následné operácie. Uchovávajte odmietnutia, zastavenia a manuálne zásahy v zázname. Hrubý výstup lisovania uveďte oddelene od akceptovaného výstupu linky. Katalógová hodnota suchého cyklu nie je náhradou za túto výrobnú skúšku.