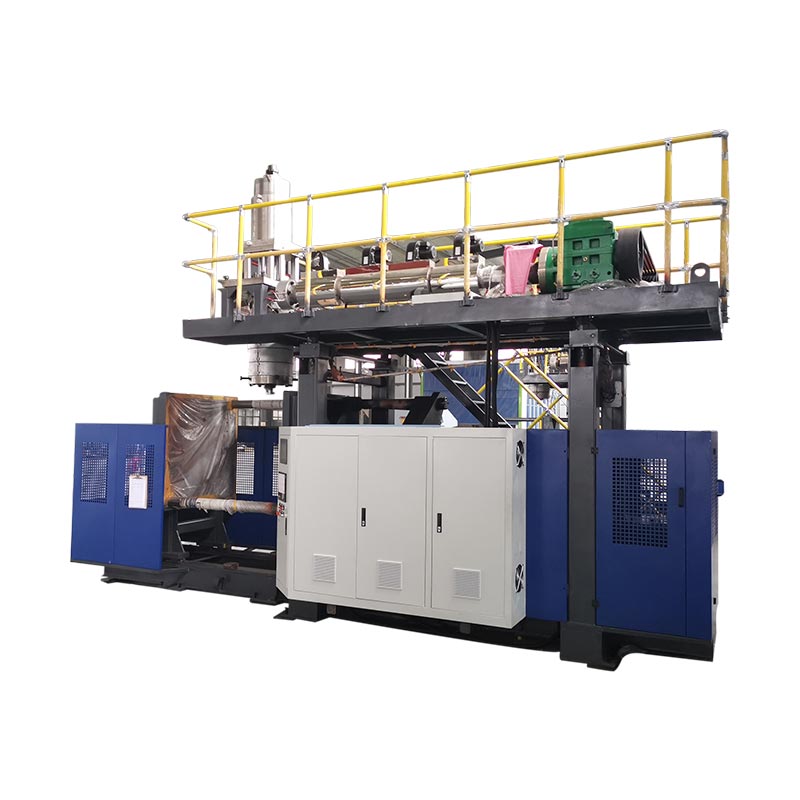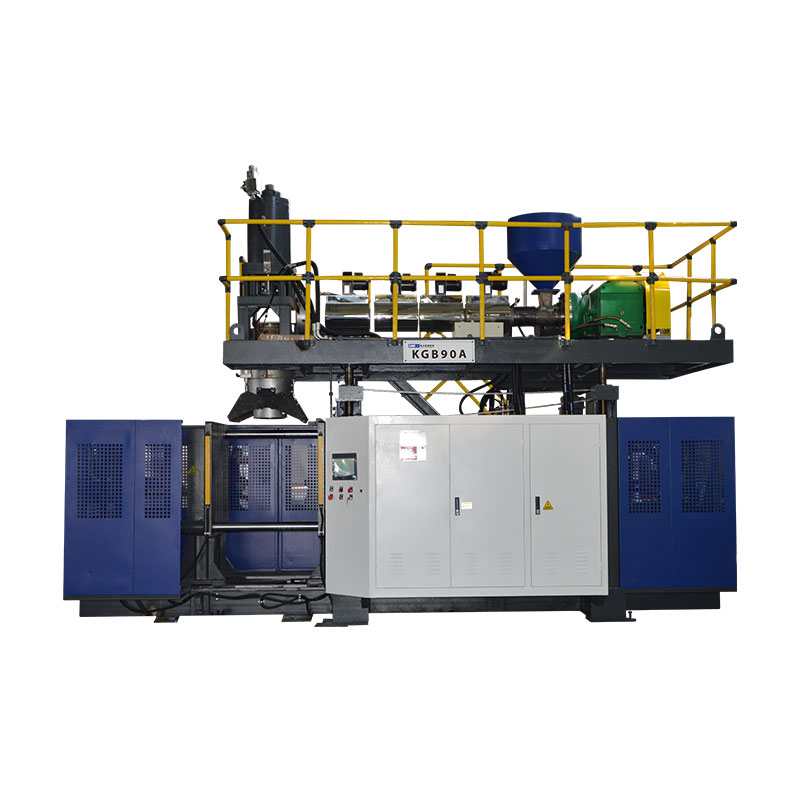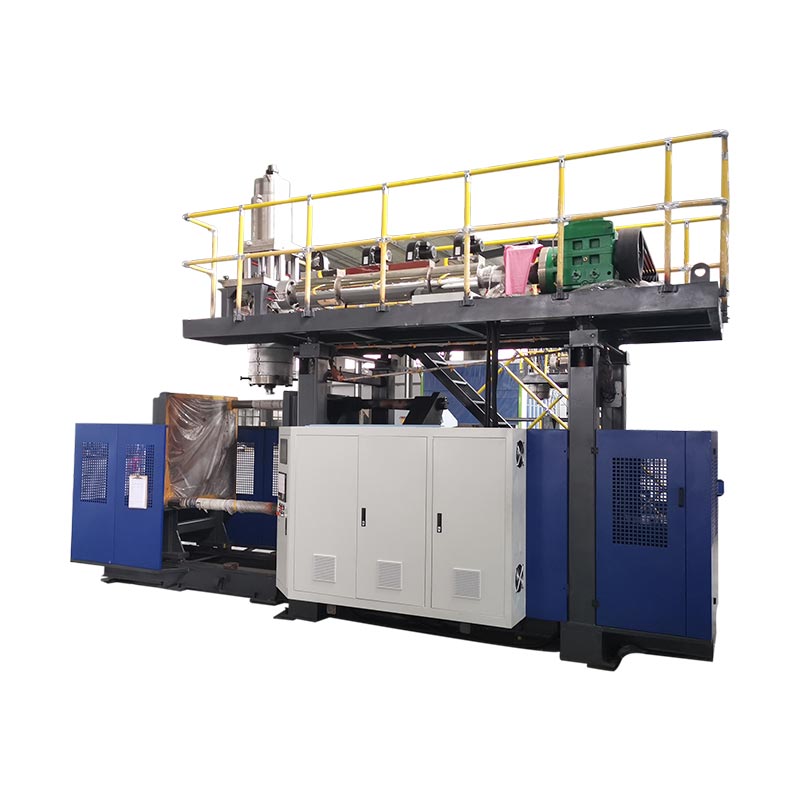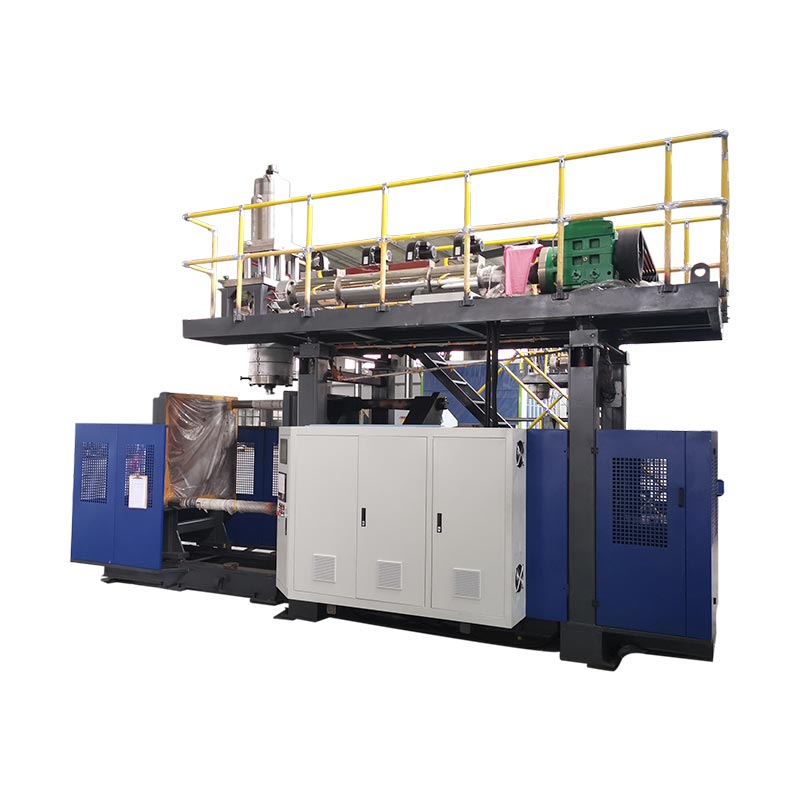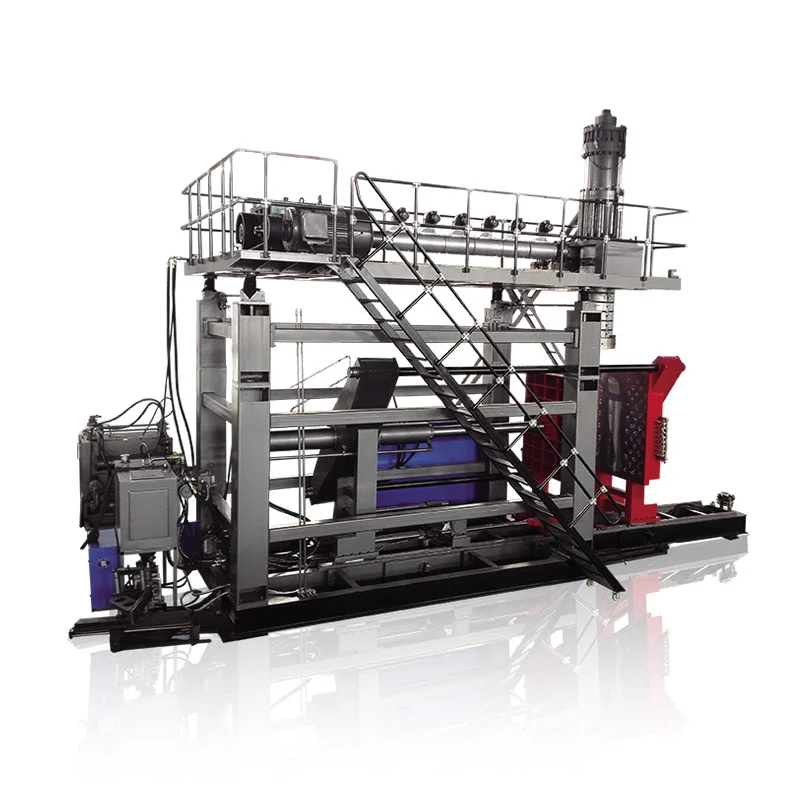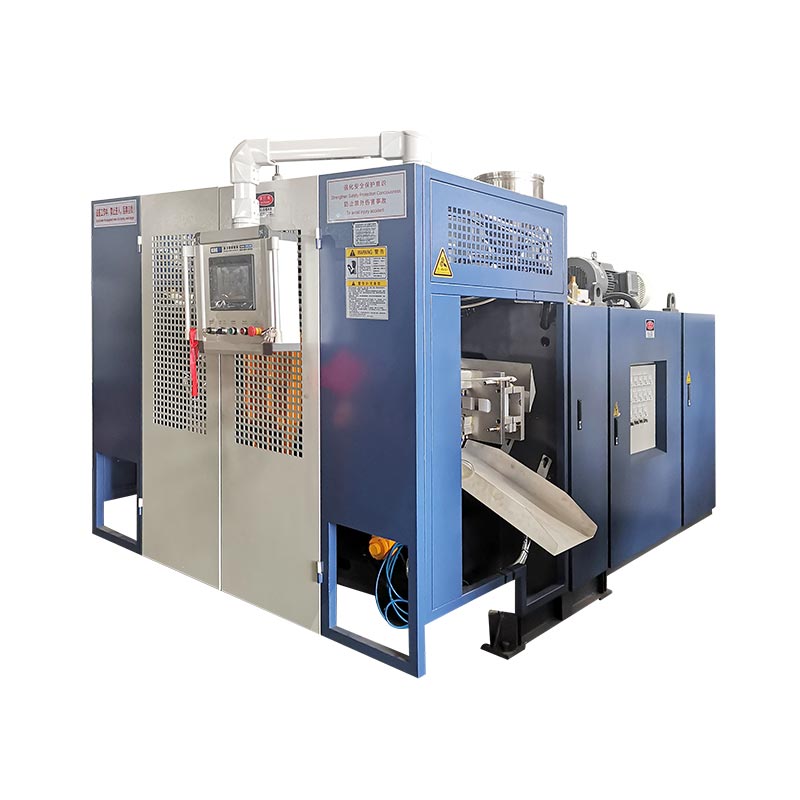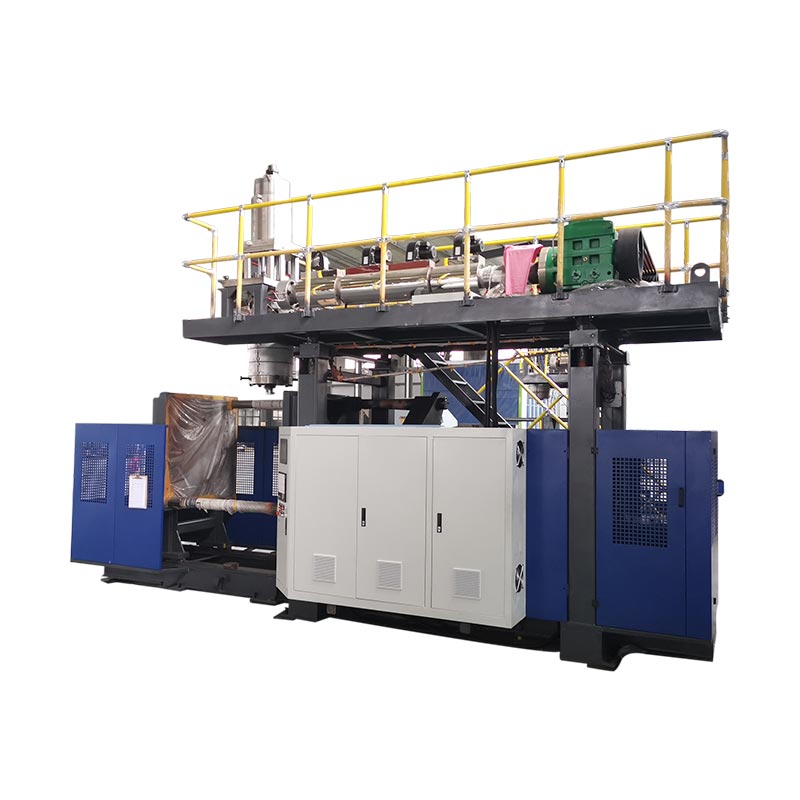
Automobilové vyfukovanie môže produkovať duté časti, ako sú vzduchové kanály a zásobníky tekutín. Výber zariadenia začína výkresom dielu, špecifikovanou živicou a požiadavkami na prijatie. Samotný objem inzerovaného kontajnera stroja nemôže určiť, či bude tvoriť konkrétny kanál, prispôsobiť svoju formu alebo dodať požadovaný hotový výstup.
Užitočná kontrola nákupu nasleduje po diele počas celého procesu: tvarovanie, odstraňovanie, orezávanie, montáž a kontrola. Pred porovnaním nominálneho výkonu alebo ceny vyriešte povinné požiadavky na produkty a nástroje. V opačnom prípade môže rýchly lisovací cyklus zakryť výrobnú bunku, ktorá stále nedosahuje svoj cieľ dodávky.

Vyfukovanie automobilových dielov: aplikácie a vhodnosť procesu
Zoskupujte automobilové diely podľa toho, čo musia robiť, a nie podľa toho, že sú duté. Vzduchové potrubie v kabíne, komponent nasávania vzduchu do motora a nádrž na kvapalinu vyžadujú rôzne recenzie. Ich prevádzkové podmienky a rozhrania určujú otázky, na ktoré musí návrh stroja odpovedať.
| Časť rodiny | Vstupy na založenie | Otázky týkajúce sa vybavenia a náradia |
|---|---|---|
| Kabínové HVAC potrubia | Vzduchová dráha, geometria pripojenia, inštalačný priestor a špecifikované funkčné kontroly | Môže navrhovaná trasa vytvoriť telo a ponechať prístupné miesta orezávania a kontroly? |
| Časti nasávania vzduchu do motora | Špecifikované podmienky teploty, tlaku alebo vákua, vystavenie médiám a požiadavky na pripojenie | Vyhovuje živica, spôsob tvarovania a kompletná bunka týmto konkrétnym podmienkam? |
| Zásobníky tekutín | Kvapalina, servisné podmienky, porty, montážne vlastnosti a akceptačné kritériá | Ako sa bude vyrábať a overovať karoséria, rozhrania a prípadná následná montáž? |
| Ostatné duté technické diely | Zaťažovacie stavy, rozmery, montážne vlastnosti a zamýšľané použitie | Je vhodné vyfukovanie, alebo treba porovnať iný spôsob tvarovania alebo spájania? |
Projekty palivového systému ponechajte na samostatnej schvaľovacej ceste. napr.RISE popisuje požiarne testovanie plastovej palivovej nádržepodľa predpisu OSN 34, príloha 5, odsek 5. Ide o špecifický rozsah skúšok, nie o úplný schvaľovací zoznam. Stanoviť príslušný trh, požiadavky a schvaľovacie zodpovednosti pre skutočný projekt palivového systému; katalóg strojov so zoznamom „nádrže pre automobily“ nezavádza vyhovujúcu výrobu palivových nádrží.
Vyfukované potrubia HVAC: geometria, rozhrania a požiadavky na stroj
V prípade vyfukovaných potrubí HVAC skontrolujte spolu cestu vzduchu a každé spojenie. Telo, ktoré je možné tvarovať, stále potrebuje otvory, ktoré možno orezať, umiestniť a skontrolovať. Zákazkové plastové potrubie by preto malo dosiahnuť štádium cenovej ponuky s definovanou tvarovanou geometriou aj zamýšľanou hotovou geometriou.
Oddelené vetranie kabíny od požiadaviek na prívod vzduchu do motora
Neprenášajte materiál nasávania vzduchu do motora alebo testovacie podmienky do kabínového potrubia jednoducho preto, že oba prenášajú vzduch. Zaznamenajte si prostredie inštalácie, schválený materiál a požadované kontroly pre konkrétny diel. Ak je dôležitý tlak, vákuum, kolísanie teplôt alebo vystavenie tekutine, uveďte príslušné podmienky v špecifikácii projektu.
Skontrolujte hotové spojenie, nielen vylisovaný otvor
Na výkrese označte konce spojov, vzťažné body montáže, zmeny rezov a navrhované miesta orezania. Potom skontrolujte, ako bude dielec sedieť v dokončovacom alebo kontrolnom prípravku. Užitočnou kontrolnou otázkou je, či rovnaký referenčný systém dokáže konzistentne lokalizovať súčiastku počas orezávania, merania a montáže.
Pred definovaním bunky špecifikujte akúkoľvek požadovanú kontrolu prietoku, priechodu, uloženia alebo tesnenia. Tieto kontroly môžu vyžadovať špeciálne zariadenia alebo samostatné stanice. Mali by mať prideleného dodávateľa a spôsob prijatia, a nie predpokladať, že prídu s vyfukovacím strojom.
Pred výberom veľkosti stroja vyberte trasu procesu
Pred výberom väčšieho stroja diskutujte o tom, ako sa predlisek dostane do dutiny formy. Predtvar je horúca dutá trubica, ktorú proces formuje a nafukuje. Jeho manipulácia a umiestnenie musí vyhovovať geometrii.
Konvenčné vytláčanie verzus 3D sacie vyfukovanie
Torayovo technické vysvetlenie 3D sacieho vyfukovaniaopisuje odsávanie zavádzania predlisku do dutiny formy pre dlhé, zložité duté tvary. Toto je odlišné usporiadanie procesu. Bežný vytlačovací vyfukovací stroj s robotom na odstraňovanie dielov by sa nemal považovať za rovnocenný dôkaz tejto schopnosti.
Pre nepríjemnú cestu si vyžiadajte kontrolu tvarovacej cesty s použitím skutočnej geometrie a živice. Porovnajte konvenčné extrúzne vyfukovanie, špecializované umiestnenie alebo cestu nasávania a tam, kde je to vhodné, spojené tvarované časti. Porovnanie by sa malo týkať uskutočniteľnosti formovania, rozhraní a následných prác, a nie predpokladať, že jedna trasa vyhovuje každému automobilovému potrubiu.
Udržujte prívod taveniny a konfiguráciu pohonu oddelené
Kontinuálna extrúzia a prevádzka akumulátorovej hlavy opisuje dodávanie taveniny. Parisonovo umiestnenie opisuje inú časť procesu. Hydraulické, servohydraulické a elektrické pohony popisujú ovládanie. Ich porovnanie na samostatných osiach uľahčuje interpretáciu cenových ponúk a zabraňuje tomu, aby automatizačný štítok zastupoval schopnosť tvarovania.
Vyberte si vyfukovacie živice pre aktuálnu automobilovú aplikáciu
Uveďte triedu, nielen skupinu polymérov. „PA“ alebo „PP“ ponecháva otvorené otázky týkajúce sa vystuženia, modifikácie, spracovania a vhodnosti pre zamýšľaný diel. Envalior'sPortfólio Durethan PA6, napríklad rozlišuje druhy vyfukovania a vystužené druhy rúr a vzduchových potrubí. Rodinné meno neidentifikuje zameniteľný recept.
Prípravu materiálu a plastifikáciu prispôsobte kvalite
Získajte aktuálne pokyny na spracovanie špecifické pre danú triedu. Skontrolujte navrhované usporiadanie sušenia a podávania, v prípade potreby meranie vlhkosti, vhodnosť skrutky a hlavy, kontrolu teploty a všetky špecifikácie odolnosti proti opotrebeniu potrebné pre zmes. Toto sú položky na technické potvrdenie, nie dôvody na zverejnenie jednej teploty sušenia pre všetky technické plasty.
Toray identifikuje viskozitu taveniny a stabilitu tvaru ako relevantné pre vhodnosť vyfukovacej živice. Zaznamenajte stav materiálu a nastavenia procesu počas skúšky, aby bolo možné problém tvárnenia preskúmať podľa známeho receptu. Neakceptujte rýchlosť vytláčania HDPE publikovanú strojom ako dôkaz rýchlosti dodávky s inou živicou.
Udržujte prebrúsenie v rámci schváleného receptu
Zaznamenajte zdroj, históriu spracovania a navrhovaný podiel prebrúsenia spolu so súhlasom zákazníka a kontrolami potrebnými na kvalifikáciu receptúry. Otestujte zamýšľaný výrobný mix. Skúška s použitím iba primárnej živice nestanovuje výkonnosť s neskorším pridaním prebrúsenia.
Preložte výkres dielu do požiadaviek na zariadenie na vyfukovanie
Na preskúmanie zariadenia na vyfukovanie použite tabuľku požiadaviek na dôkazy. Každá povinná požiadavka potrebuje zodpovedajúcu špecifikáciu, výkres alebo záznam o skúške. Nevyriešené položky by mali zostať viditeľné, kým ich zodpovedná strana neuzavrie.
| Požiadavka | Skontrolujte návrh | Dôkaz a uzavretie |
|---|---|---|
| Dopyt po materiáli a hrubom výstrele | Špecifická plastifikácia, použiteľná dávka a dodávka; zahŕňajú procesný šrot a nie len konečnú hmotnosť | Záznam materiálu a reprezentatívna formovacia skúška |
| Inštalácia formy | Obálka, montáž, hrúbka a hmotnosť formy, nástroje a servisný prístup | Výkres rozhrania forma-stroj |
| Otvorenie a odstránenie | Otvárací priestor, požadované pohyby formy, dráha uchopovača a voľný priestor pre horúcu časť | Kontrola pohybu a svedok sekvencie odstránenia |
| Kritické oblasti steny | Náradie hlavy, kontrola predlisku a navrhované miesta kontroly | Mapované merania voči limitom výkresu |
| Hotové rozhrania | Orezávanie, spájanie, montáž a polohovanie prípravkov | Rozmerové a funkčné kontroly hotového dielu |
| Prijatý výstup | Kompletná bunka, bod počítania, pravidlá prerušenia a spracovanie odmietnutia | Časovaná skúška s akceptovanými množstvami a stop záznamami |
Ako by som zhodnotil projekt automobilového vyfukovania
Pre projekt automobilového vyfukovania by som pred diskusiou o kapacite stroja skontroloval výkres dielu. Moje počiatočné otázky by sa týkali triedy materiálu, prevádzkového prostredia, spojovacích bodov a požiadaviek na akceptáciu. Nominálny objem nádoby stroja by zostal orientačným vzorcom, nie základom pre schválenie potrubia alebo nepravidelného zásobníka.
Ak skúšobný diel splnil svoju cieľovú hmotnosť, ale neprešiel lokálnou kontrolou hrúbky steny, pred zvýšením celkovej hmotnosti dielu by som preskúmal rozloženie materiálu. Porovnal by som špecifikované miesta kontroly s profilom predlisku, prípravou materiálu, nástrojmi a zaznamenanými nastaveniami procesu. Pridávanie materiálu všade by zostalo navrhovanou zmenou, kým kontroly príslušných častí neukázali, že problém vyriešili.
Preskúmanie nástrojov by sa týkalo viac ako toho, či forma zapadá medzi dosky. Skontroloval by som montáž, hrúbku formy, otvárací priestor, požadované pohyby a kompletnú dráhu odstránenia dielu. Porty a montážne prvky by tiež potrebovali jasný plán orezania, umiestnenia a kontroly po formovaní.
Pre špecifikovaný druh strojárskeho plastu by som si vyžiadal jeho návod na spracovanie a overil navrhované sušenie, podávanie, skrutku a usporiadanie hlavy. Nepoužil by som údaj o priepustnosti HDPE ako dôkaz výkonu s inou živicou. Akákoľvek navrhovaná receptúra prebrúsenia bude naďalej podliehať príslušným materiálovým a zákazníckym požiadavkám.
Pred schválením produkčnej bunky by som do skúšobného plánu zahrnul následné práce. Lisovaný kanál ešte musí prejsť dohodnutými fázami úpravy, montáže a kontroly. Zaznamenal by som akceptovaný výstup, prerušenia a manuálne úpravy, potom by som oddelil splnené požiadavky od položiek, ktoré si vyžadujú opravu alebo ďalšie dôkazy.
Moje odporúčanie bude závisieť od týchto zistení. Väčší stroj by nebol mojou automatickou reakciou na výpadok výroby; Najprv by som zistil, či obmedzenie pochádza z formovania, manipulácie, dokončovania alebo kontroly.
Dizajn vyfukovacej formy, distribúcia stien a kritické rozhrania
Hmotnosť hotového dielu je jedným meraním celého objektu. Nedokáže identifikovať hrúbku v mieste ohybu, spojenia alebo odtrhnutia. Stanovte miesta kontroly z výkresu a funkcie a potom porovnajte merania vykonané v definovanom stave dielu.
Samostatné pozdĺžne a obvodové ovládanie
Skontrolujte programovanie pozdĺžnej predlisky oddelene od rozloženia steny po obvode dielu. Toray popisuje kontrolu hrúbky steny polomeru vo svojej diskusii o 3D procese nasávania. Potvrďte skutočné riadiace funkcie navrhovaného systému; veľký počet programovacích bodov sám osebe nepreukazuje, že každé kritické miesto splní svoj limit.
V prípade lokálnej poruchy zmapujte meranie na jeho polohu na diele a preskúmajte príslušné premenné procesu a nástrojov. Udržujte zmeny sledovateľné, aby bolo možné kontrolovať ich účinky. Existujúcesprievodca programovaním parisonupodrobnejšie vysvetľuje tému ovládania.
Preneste základne cez konečnú úpravu a montáž
Definujte, ako sa budú merať porty, orezané okraje a montážne prvky vo vzťahu k špecifikovaným základom. Dohodnite sa na podpore dielu a podmienkach merania. Prezrite si tieto rozhrania s dodávateľmi foriem a prípravkov pomocounávrh formy a kontroly rozhrania strojanamiesto toho, aby sa konečná úprava považovala za samostatný problém po schválení formy.
Definujte kompletnú bunku na vyfukovanie automobilov
Nakreslite cestu od prípravy živice k akceptovanému bodu počítania dielov. Zahrňte odstraňovanie, orezávanie, otváranie, spájanie, montáž a kontrolu len tam, kde to diel potrebuje. Pre každú operáciu uveďte dodávateľa, potvrdenie o prijatí a zodpovednosť za integráciu.
Rozhrania kontrolných staníc: ako sa časť prenáša, ako sa nachádza, čo sa stane, keď sa stanica po prúde zastaví a ako sa oddelia odmietnuté časti. Cenová ponuka by mala odlíšiť vybavenie dodané výrobcom stroja od vybavenia dodaného inými. Thesprievodca konfiguráciou automatickej linkypokrýva tieto hranice dodávok.
Vyberte si kontroly z funkcie a špecifikácie dielu. Skúška tesnosti, ak sa vyžaduje, nenahrádza dôkaz o rozmeroch, priechodnosti, montáži alebo životnosti. Vyhnite sa jednému všeobecnému testovaciemu zoznamu pre každú automobilovú aplikáciu.
Diel a výrobný proces preukážte samostatne
Naplánujte si reprezentatívny pokus okolo revízie výkresu, schváleného materiálu a zamýšľaného receptu. Zaznamenajte formu, nastavenie, dávku materiálu a plán merania. Uchovávajte prijaté množstvá, dôvody odmietnutia, prestávky a manuálne zásahy spolu so záznamom cyklu.
Test stroja dodávateľa a schválenie výrobnej časti zákazníka slúžia na rôzne účely.Verejný prehľad PPAP od AIAGspája schvaľovanie výrobných dielov s dôsledným plnením konštrukčných záznamov a špecifikácií počas skutočnej výroby pri výrobných rýchlostiach. Tento rozsah je širší ako demonštrovať pohyb stroja alebo vyrábať jednu prijateľnú vzorku.
| Aktivita | Otázka, ktorú rieši | Dôkaz na definovanie | Nezakladá sa sám o sebe |
|---|---|---|---|
| Strojový alebo bunkový FAT | Spĺňa dodané zariadenie dohodnutý rozsah akceptácie? | Zmluvné kontroly, konfigurácia, skúšobné podmienky a evidencia otvorenej položky | Všetky funkcie hotových dielov alebo schválenie výroby zákazníkom |
| Overenie funkčnosti dielu | Spĺňa hotový diel špecifikované požiadavky na použitie? | Použiteľné záznamy o rozmeroch, montáži, funkčnosti a životnosti | Trvalá výkonnosť výroby mimo hodnotených podmienok |
| Schválenie výrobnej časti zákazníka | Spĺňa zamýšľaný výrobný proces príslušné schvaľovacie požiadavky zákazníka? | Zákazníkom definované podania a výrobné dôkazy, vrátane PPAP, ak je to potrebné | Schválenie zmeneného materiálu, výkresu alebo procesu bez požadovanej kontroly |
V akceptačnom pláne projektu nastavte množstvo vzoriek, trvanie skúšky, metódy merania a akékoľvek štatistické kritériá. Nepožičiavajte si univerzálny cieľ Cpk alebo trvanie behu z generického strojového článku. Pre časť vybavenia použiteSprievodca plánovaním FATstanoviť dohodnuté kontroly.
Zatvorte každú požiadavku tak, ako bola úspešná, vyžadujúca si nápravnú prácu a opakovaný test, alebo ešte neoverenú. Posledným dvom kategóriám priraďte vlastníka a dôkaz o uzavretí. Udržiavanie týchto stavov oddelene zabraňuje tomu, aby sa neúplná skúška stala zjavným produkčným vydaním.
Porovnajte výstup a náklady na hranici akceptovanej časti
Počítajte hotové automobilové diely, ktoré prejdú dohodnutými kontrolami. Uveďte, či cieľ zahŕňa zmeny, prerušenia a nadväzujúce operácie a použite rovnakú časovú základňu pre každú stanicu. Pozrite sinávod na výpočet výrobnej rýchlostina rozlíšenie medzi nominálnymi cyklami a akceptovaným výstupom.
Hodnotenie bunky HVAC potrubia po jej lisovacom cykle
Pre hypotetický projekt vzduchotechnického potrubia v automobiloch by som začal s požiadavkou 95 akceptovaných dielov za plánovanú hodinu. Predpokladajme jednodutinovú formu, 32-sekundový formovací cyklus, 90 % dostupnosť chodu vo fáze formovania a konečný akceptovaný výťažok 96 % v celom procese.
Nominálna rýchlosť lisovania by bola 3 600 ÷ 32 alebo 112,5 dielov za hodinu. Aplikovaním predpokladanej prevádzkovej dostupnosti by zostala kapacita fázy formovania 101,25 dielov za plánovanú hodinu.
Toto číslo by neurčilo konečný výstup. Porovnal by som aj kapacitu orezávania, manipulácie a kontroly. Nižšie uvedená tabuľka zobrazuje dva scenáre plánovania za predpokladu, že nedochádza k žiadnym dodatočným stratám prenosu alebo interakciám medzi zastávkami na stanici. Obidve údaje o kapacite nadväzujúceho prúdu využívajú plánované hodiny a už počítajú s predpokladanými prerušeniami staníc; 96 % výťažok sa aplikuje raz na konci.
| Plánovacie opatrenie | Počiatočný scenár po prúde | Revidovaný nadväzujúci scenár |
|---|---|---|
| Kapacita lisovacej fázy | 101,25 dielov/hod | 101,25 dielov/hod |
| Následná spracovateľská kapacita | 90 dielov za hodinu | 105 dielov za hodinu |
| Predpokladaný konečný akceptovaný výnos | 96 % | 96 % |
| Predpokladaný akceptovaný výstup | 86,4 dielov/hod | 97,2 dielov/hod |
| Požadovaný akceptovaný výstup | 95 dielov/hod | 95 dielov/hod |
V počiatočnom scenári by kapacita po prúde obmedzila článok na 90 častí za hodinu pred konečným povoleným výnosom. Predpokladaný akceptovaný výkon by preto bol 90 × 0,96 = 86,4 dielov za hodinu, čo je menej ako požiadavka.
Ďalej by som zhodnotil nadväzujúce usporiadanie schopné spracovať 105 dielov za hodinu. S fázou tvarovania, ktorá obmedzuje dodávku, by sa projektovaný akceptovaný výstup stal 101,25 × 0,96 = 97,2 dielov za hodinu.
Upravený výpočet by prekročil cieľ len o 2,2 dielov za hodinu. Považoval by som to za obmedzený priestor na plánovanie, nie za dôkaz schválenej rýchlosti výroby. Reprezentatívna bunková skúška by stále potrebovala stanoviť skutočný cyklus, prerušenia, následnú výkonnosť a akceptovaný výťažok.
Toto porovnanie by smerovalo technický prehľad k dokončovaciemu a kontrolnému usporiadaniu pred požiadaním o väčší stroj na vyfukovanie.
Porovnajte rovnaký rozsah výroby
V každom návrhu oddeľte náklady na stroj, formu, prípravu materiálu, dokončovacie prípravky, kontrolu, integráciu a skúšobné náklady. Iba strojová cena sa nedá priamo porovnávať s cenou kompletnej bunky. Vyhodnoťte dodatočnú kapacitu v porovnaní s akceptovaným výstupom a projektovým dopytom; nepredpokladajte, že väčší stroj odstráni prekážku po prúde.
Pripravte RFQ na automobilový diel pre Kinggle
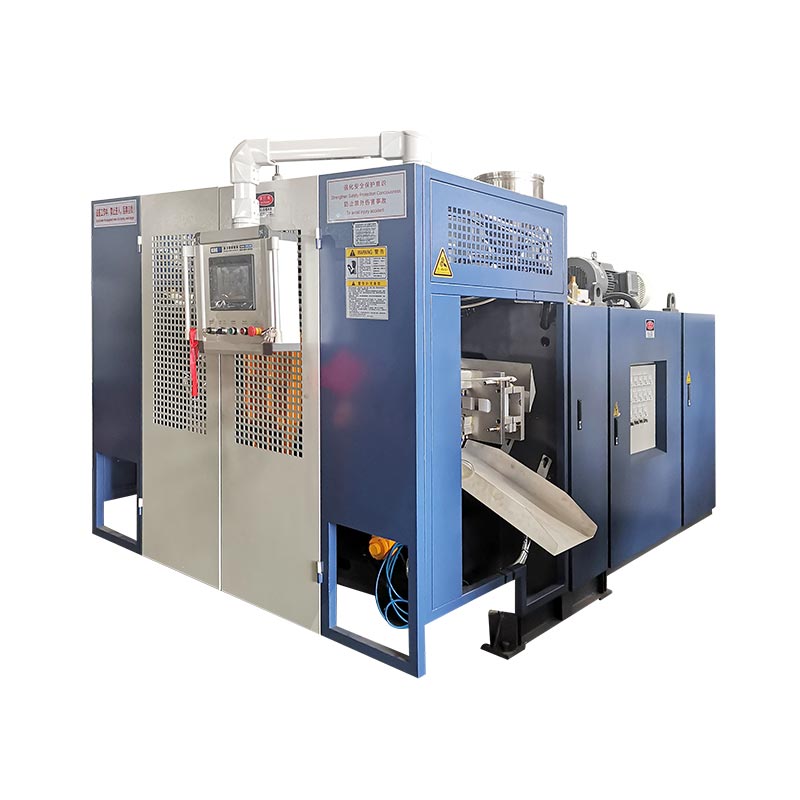
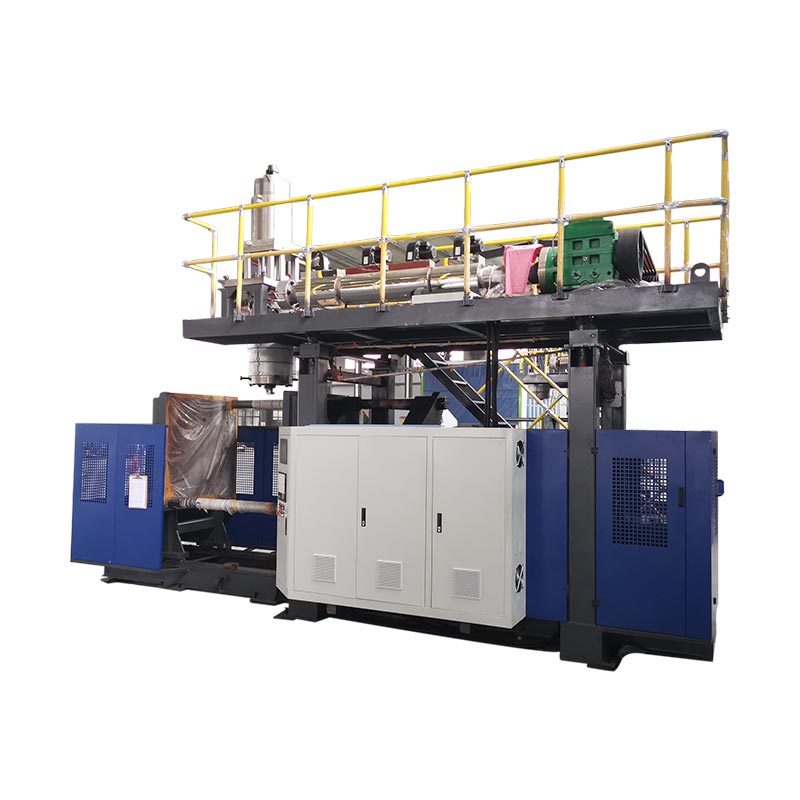
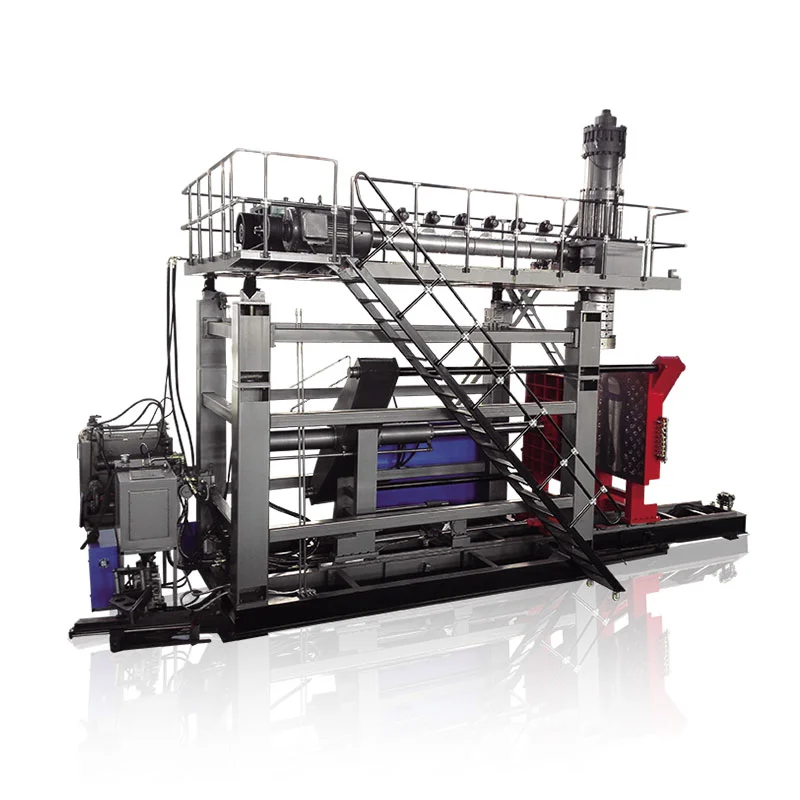
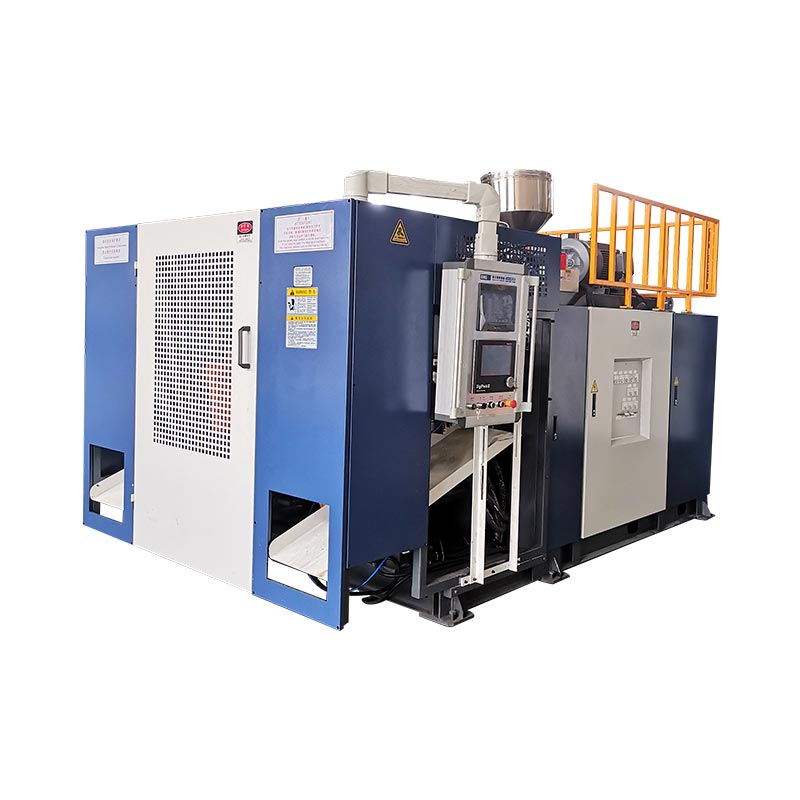
Publikované akumulátorové platformy Kinggle poskytujú referencie na špecifikácie pre úvodnú diskusiu. Nie sú to automatické výbery pre hypotetický príklad potrubia alebo pre každý automobilový diel. Navrhovaný materiál, forma a celý rozsah výroby ešte potrebujú technické posúdenie.
| Referenčné pole | KGB80A | KGB100B |
|---|---|---|
| Inzerovaná maximálna kapacita kontajnera | 30 l | 120 l |
| Upínacia sila | 215 kN | 440 kN |
| Veľkosť formovacej dosky, Š × V | 750 × 860 mm | 1 200 × 1 200 mm |
| Maximálna veľkosť formy, Š × V | 520 × 860 mm | 920 × 1 200 mm |
| Hrúbka formy | 360 až 420 mm | 510 až 600 mm |
| Uvedené pripojenie aplikácie | Potrubie na automobilové diely | Autodiely a automobilové nádrže |
Tabuľka reprodukuje vybrané polia z prepojených stránok produktov Kinggle. Veľkosť dosky a maximálna veľkosť formy sú rôzne oblasti. Ani jedno nepotvrdzuje úplnú obálku pohybu, výstup špecifický pre stupeň, špecializovaný proces nasávania alebo schválenie palivového systému. Vyžiadajte si výkres rozhrania a konfiguráciu pre navrhovanú zostavu.

Pošlite balík recenzií, nielen požadovaný objem stroja
- 3D a 2D výkresy dielov s revíziami, dokončenou geometriou, základmi a kritickými požiadavkami na steny alebo rozhrania.
- Špecifikovaná trieda živice, schválená výrobná receptúra a príslušné pokyny na spracovanie.
- Hmotnosť dielu, plánované usporiadanie formy, informácie o existujúcich nástrojoch a navrhovaná postupnosť dokončovania.
- Požadovaný akceptovaný výstup s jeho časovým základom, ročným dopytom, produktovým mixom a požiadavkami na kontrolu.
- Podmienky na mieste a jasný zoznam dodávateľov formy, pomocných zariadení, dokončovania, kontroly a integrácie.
Tieto vstupy umožňujú vhodnosť adresy technickej kontroly, nevyriešených požiadaviek a skúšobných podmienok pred dokončením konfigurácie stroja.
Často kladené otázky
Môže byť každý automobilový vzduchový kanál vyrobený na bežnom vyfukovacom stroji?
Nie. Skontrolujte geometriu, špecifikovanú živicu, rozhrania a prístup k nástrojom. Niektoré tvary vyžadujú hodnotenie špecializovaného umiestnenia predlisku, tvarovania sacím vyfukovaním alebo spájaných častí. Bežný stroj s odoberacím robotom sám o sebe nezabezpečuje tieto tvarovacie schopnosti.
Je objem akumulátora dostatočný na výber stroja pre automobilový diel?
Nie. Požiadavka použiteľnej dávky, dodávka špecifická pre materiál, inštalácia formy, otvárací priestor, požadované pohyby, odstraňovanie dielov a následné práce si tiež vyžadujú revíziu. Inzerovaný objem kontajnera je skríningová referencia, nie úplná metóda výberu pre nepravidelnú technickú časť.
Môže stroj HDPE spracovať špecifikovanú kvalitu technického plastu?
To si vyžaduje previerku prípravy materiálu, plastifikácie, nástrojov hlavy, ovládacích prvkov a navrhovaného procesu špecifickú pre daný stupeň. Publikovaná rýchlosť vytláčania HDPE nepreukazuje výstup s inou živicou. Potvrďte konfiguráciu a spustite reprezentatívnu skúšku so zamýšľaným materiálom.
Prečo môže diel splniť svoju cieľovú hmotnosť, ale neprejde kontrolou hrúbky steny?
Hmotnosť popisuje celú časť, zatiaľ čo kontrola hrúbky meria umiestnenie. Materiál môže byť medzi regiónmi rozmiestnený odlišne bez zodpovedajúcej zmeny celkovej hmotnosti. Zmapujte miesto zlyhania a preskúmajte príslušný materiál, nástroje a podmienky procesu predtým, ako sa rozhodnete, ako ho opraviť.
Absolvuje absolvovanie stroja FAT schválenie výrobnej časti zákazníka?
Nie. FAT pokrýva dohodnutý rozsah akceptácie zariadenia. Validácia hotových dielov a schválenie výroby zákazníkom si vyžadujú vlastné použiteľné dôkazy. Tam, kde sa vyžaduje PPAP, potvrďte predloženie zákazníka a požiadavky na produkčnú prevádzku, a nie považovať dodávku zariadenia za schválenie.
Je nákup automobilového vyfukovacieho stroja rovnaký ako získavanie vlastných vyfukovaných dielov?
Nie. Obstarávanie zariadení sa týka strojov, nástrojov, rozhraní, integrácie a akceptácie pre výrobný proces. Získavanie hotových dielov sa týka zodpovednosti výrobcu za výrobu a dodávku týchto dielov. Pred porovnaním dodávateľov si ujasnite, aký rozsah sa požaduje.
Ak chcete skontrolovať vybavenie automobilových dielov, pošlite výkres a požiadavky na materiálKinggleho kontaktná stránkaalebo emailomsales@kinggle.com. Telefón:+86-574-87103665. Informácie o spoločnosti sú dostupné naStránka Kinggle About.
Pred odovzdaním stroja schváľte výrobnú cestu
Začnite s dielom a materiálom, stanovte si cestu tvarovania a premeňte výkres na explicitné požiadavky na vybavenie a validáciu. Potom porovnajte kompletné návrhy na hranici prijatej časti. Problém s povinným prispôsobením si vyžaduje vyriešenie; rýchlejší cyklus alebo nižšia nákupná cena ho nemôže uzavrieť.