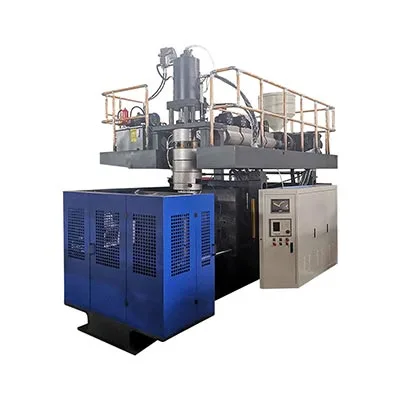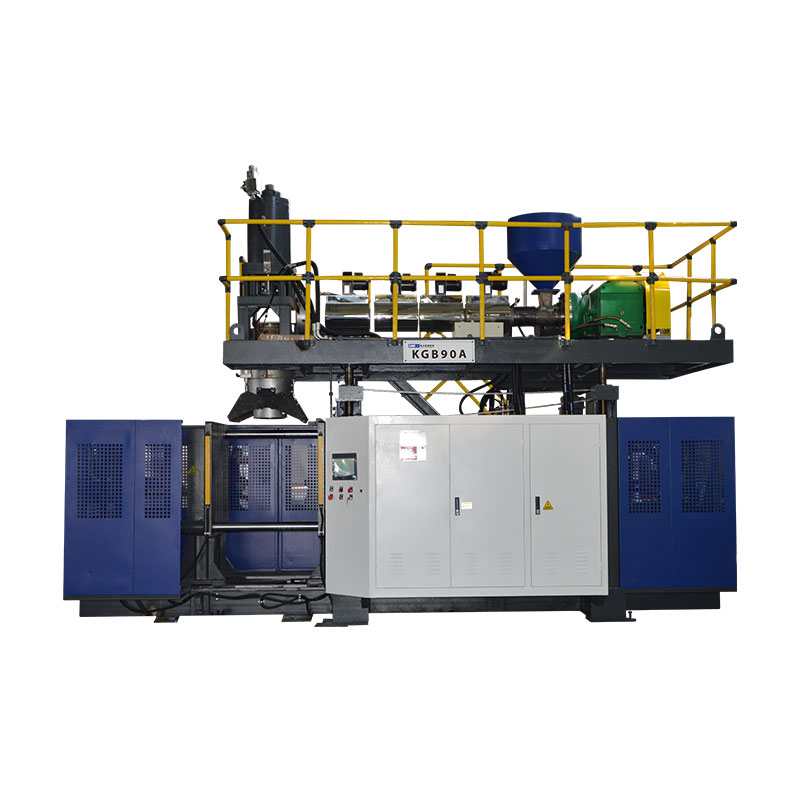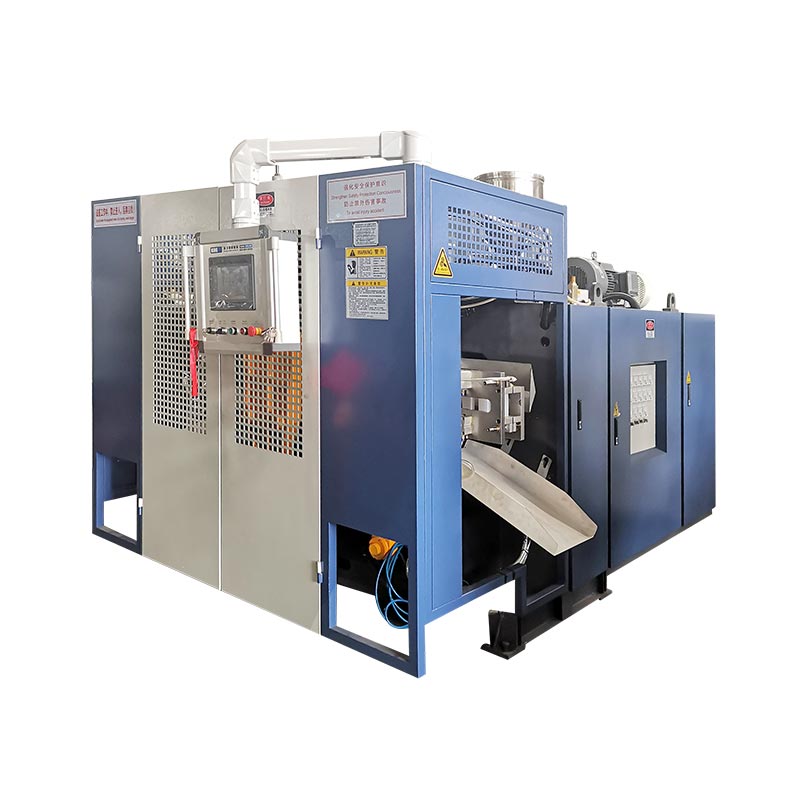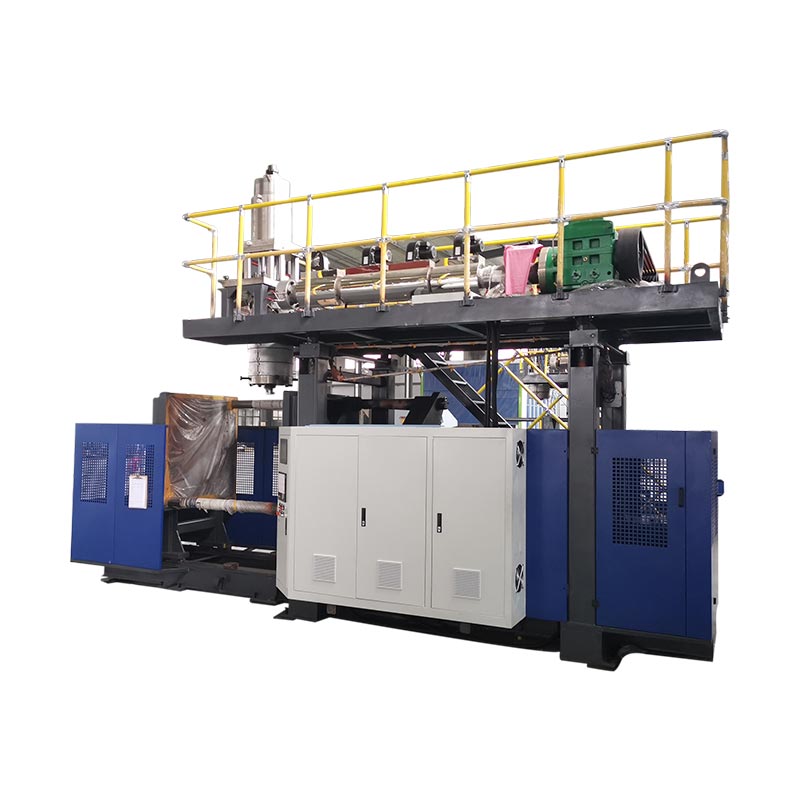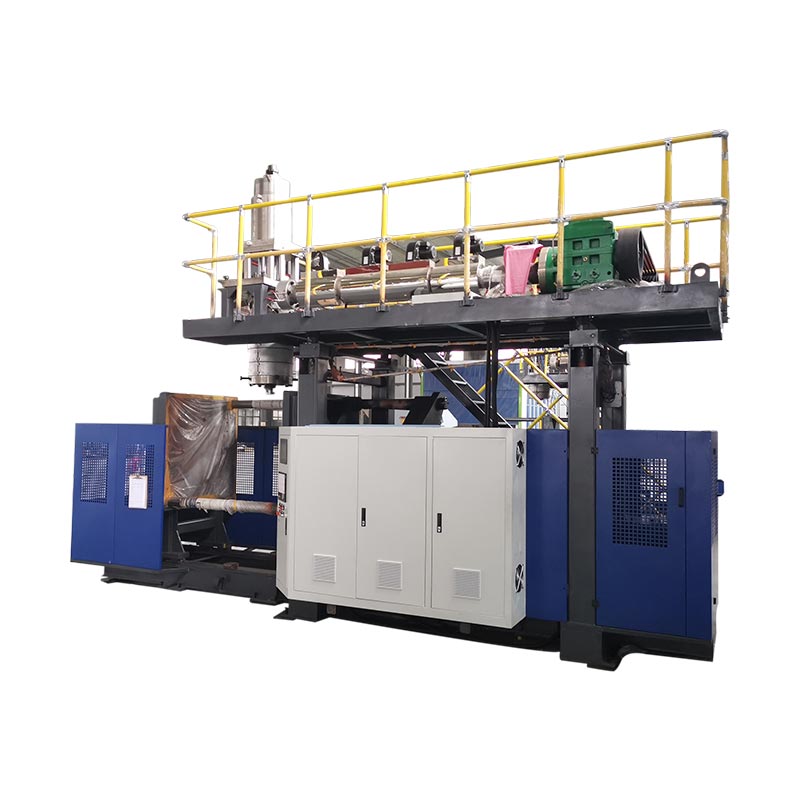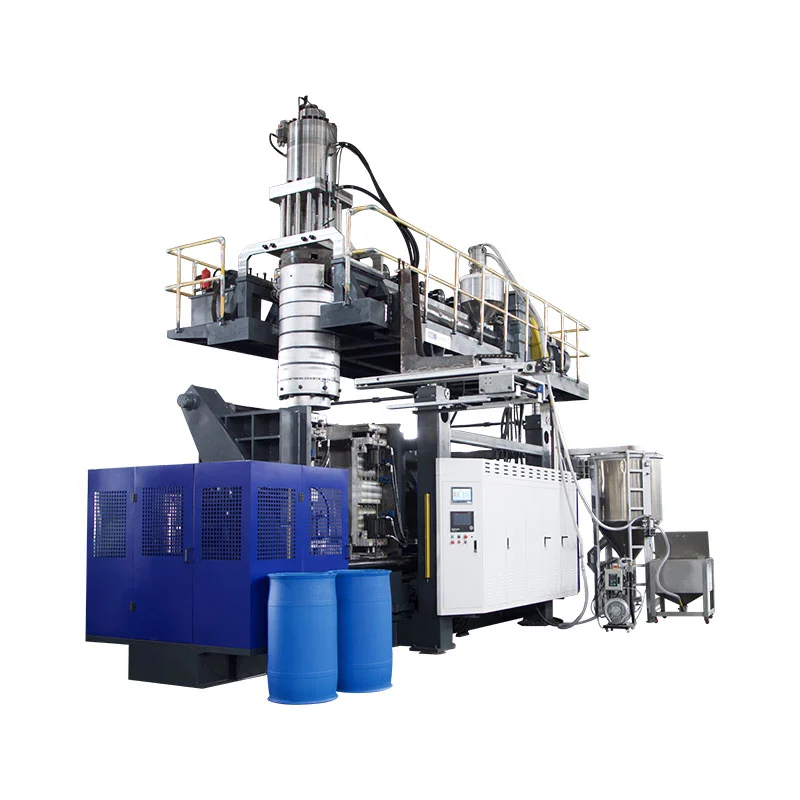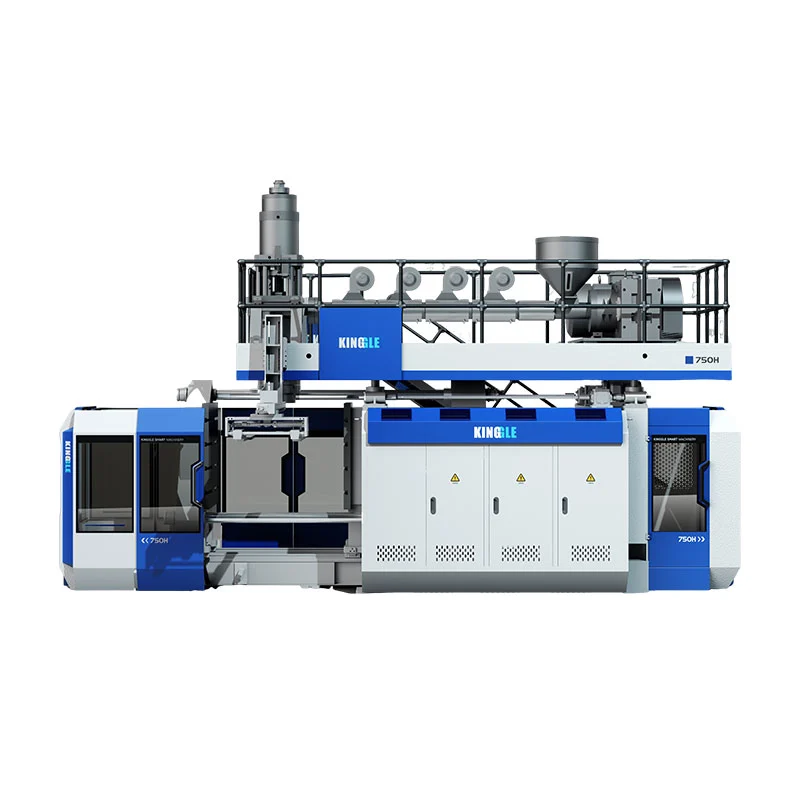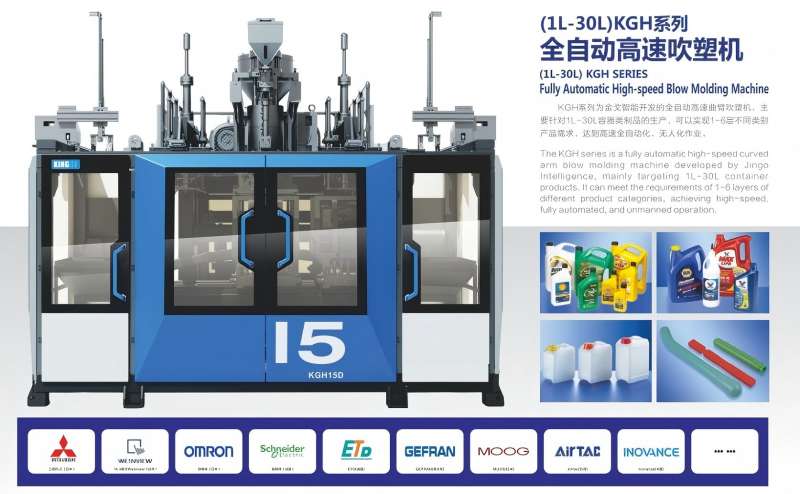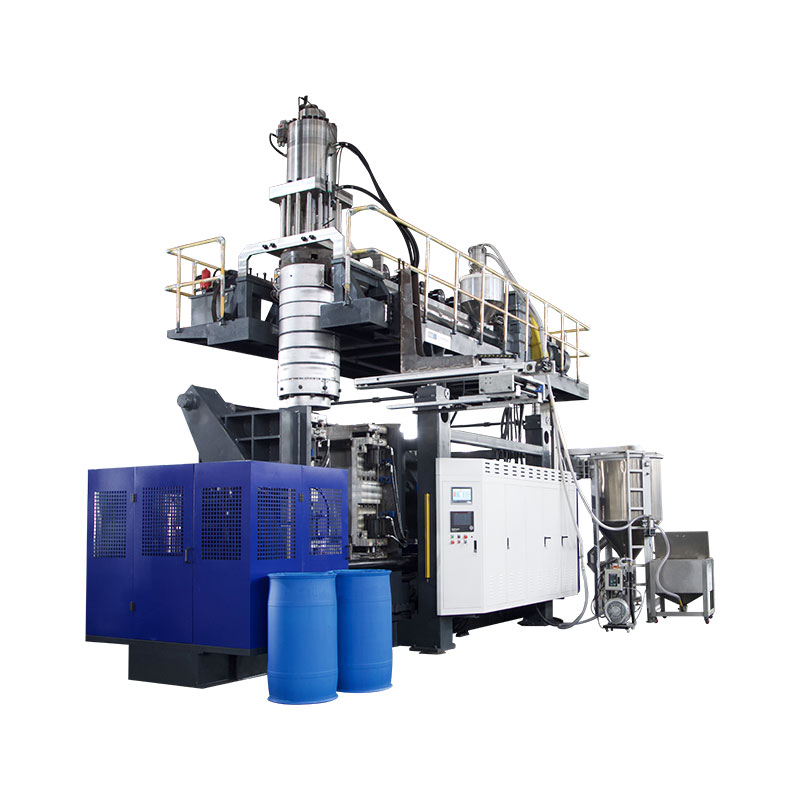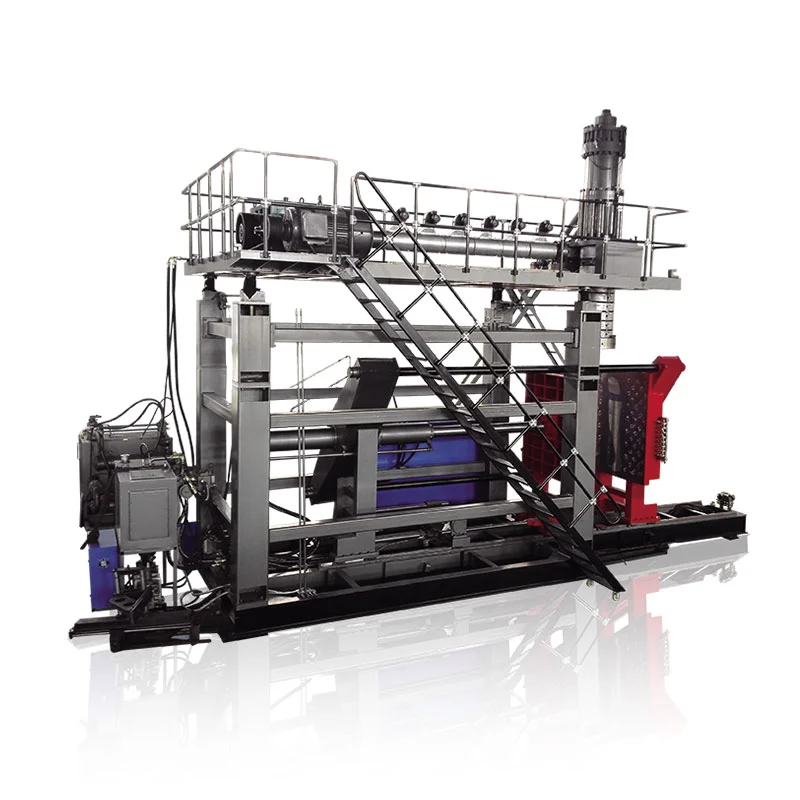
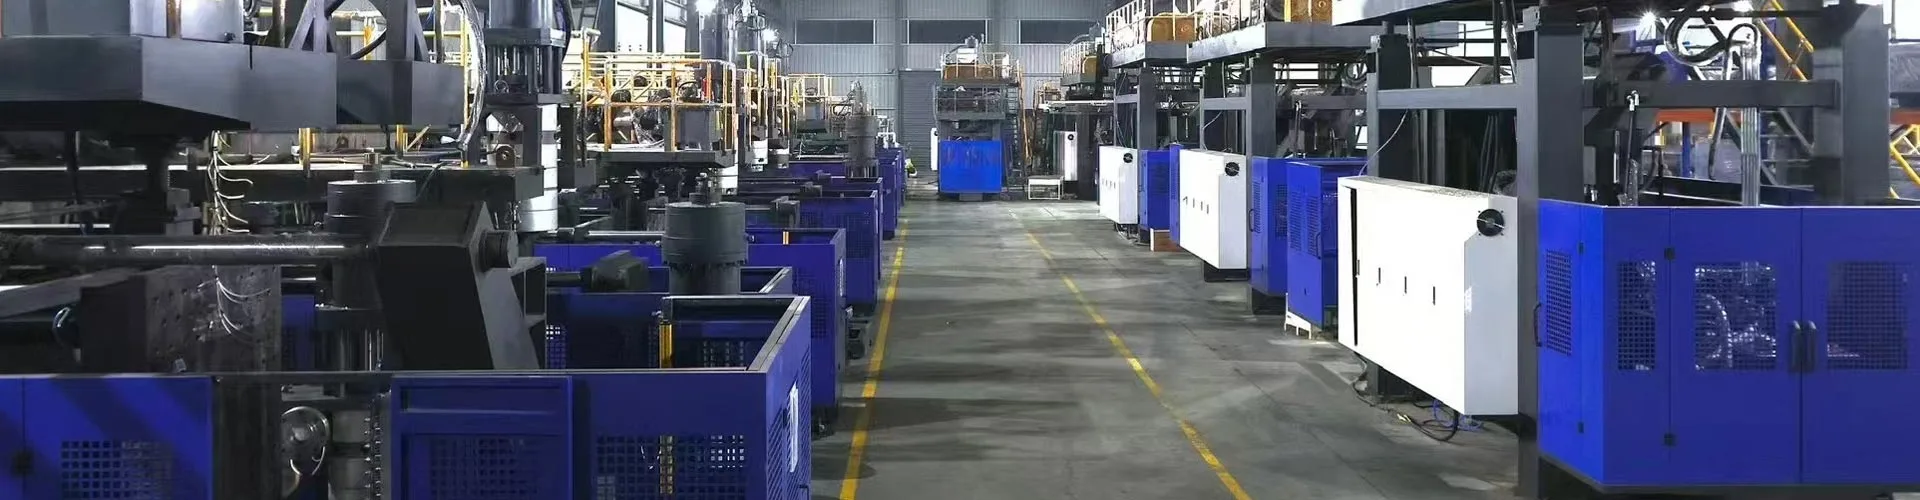
Hlavnými časťami vyfukovacieho stroja sú podávací a vytlačovací systém, lisovacia hlava, forma a svorka, vyfukovací systém, chladiace okruhy, pohony a ovládacie prvky a zariadenie na odstraňovanie dielov. Ich usporiadanie závisí od procesu formovania a konfigurácie stroja. Pri extrúznom vyfukovaní identifikujte každý komponent podľa jeho funkcie a zostavy predtým, ako zvážite výmenu.
Na identifikáciu komponentu nájdite jeho zostavu, potvrďte jeho funkciu a zozbierajte príslušné technické informácie. Fotografia alebo známe meno len zriedka dokážu určiť, či dva náhradné diely budú fungovať na tom istom stroji.
Štyri rozdiely zabraňujú drahým zámenám
- Vytláčacia hlava tvorí plastovú rúrku; vyfukovacia forma tvorí vonkajšok nádoby.
- Kolík alebo tŕň tvaruje priechod taveniny. Fúkacia špendlík dodáva vzduch a môže vykonávať funkcie súvisiace s krkom.
- Príkaz ovládača, poloha ovládača a odmeraná stena fľaše sú rôzne dôkazy.
- Zhoda názvu komponentu je len začiatkom identifikácie náhradného dielu.
Pred pomenovaním jeho častí identifikujte typ stroja
Potvrďte proces z identifikačných a technických dokumentov stroja. Extrudné vyfukovanie, vstrekovanie a vyfukovanie naťahovaním vytvárajú duté výrobky pomocou rôznych usporiadaní nástrojov. Zoznam komponentov, ktorý kombinuje všetky tri, môže poslať kupujúcemu hľadať hardvér, ktorý nainštalovaný stroj nepoužíva.
Pri extrúznom vyfukovaní alebo EBM dodáva extrudér roztavený polymér do vytláčacej hlavy. Hlava tvorí dutú rúrku nazývanú parison, ktorú forma zachytí a nafúkne. Kinggle'ssprievodca vyfukovacieho strojavysvetľuje kategórie procesov a identifikuje extrúzne vyfukovanie ako svoje zariadenie.
Vstrekovací vyfukovací stroj namiesto toho vytvára predlisok okolo jadrovej tyče pred jej prenesením do fázy vyfukovania. PET systém naťahovania a vyfukovania využíva predformu a operáciu naťahovania. Tieto rozdiely sú dôležité pri identifikácii náradia: zostava jadrovej tyče IBM a naťahovacia tyč PET by sa nemali objaviť na generickom zozname náhradných dielov EBM.
Zostavy, diely a procesný materiál uchovávajte oddelene
Pojem "časti vyrobené vyfukovaním" môže znamenať strojové súčasti alebo plastové výrobky vyrobené týmto spôsobom. Uveďte, ktorý význam platí. Predtvar je spracovávaný plast, nie vymeniteľná časť stroja. Dutina je znakom formy. Dierovacia hlava je zostava, ktorá obsahuje niekoľko komponentov s vlastnou identitou.
Pri vyžiadaní pomoci použite hierarchiu zostavy: stroj, systém, zostava, potom jednotlivý diel. Napríklad „vytláčacia hlava, zostava nástrojov, tŕň“ je užitočnejšia ako „čap hlavy“. Pridajte referenciu výkresu alebo originálne číslo dielu vždy, keď je k dispozícii. To dáva dodávateľovi východiskový bod bez toho, aby sa spoliehal na miestnu prezývku.
| Skupina komponentov | Funkcia | Užitočný identifikačný dôkaz |
|---|---|---|
| Kŕmenie a vytláčanie | Dodávať, prepravovať, taviť a miešať živicu | Výkres extrudéra, špecifikácia skrutky / suda, doska motora |
| Zápustková hlava a nástroje predlisku | Rozložte taveninu a vytvorte rúrku | Model hlavy, výkres nástrojov, revízia zostavy |
| Parison kontrola | Príkaz sa zmení na otvorenie nástroja | Verzia ovládača, identifikácia pohonu a spätnej väzby |
| Forma a svorka | Zachyťte predtvar, držte nástroj a definujte vonkajší tvar | ID formy, výkres rozhrania, odkaz na montáž svorky |
| Fúkanie a chladenie | Nafúknite parison a odstráňte teplo | Výkres ofukovacieho nástroja, mapa okruhu vzduchu a chladiaceho okruhu |
| Riadiť a ovládať | Funkcie napájania, sekvencie a monitorovania | Schémy, štítky zariadenia, verzie softvéru a parametrov |
| Vytiahnutie a dokončenie | Odstráňte a tam, kde je súčasťou, dokončite výrobok | Výkres uchopovača/upínacieho prostriedku a schválená konfigurácia vedenia |
Podávajte a roztavte živicu: násypka, skrutka, valec a pohon
Dráha posuvu začína pred skrutkou
Násypka dodáva materiál do podávacej sekcie extrudéra. Projekt môže zahŕňať aj nakladače, mixéry, dávkovacie zariadenia alebo spätný zber mletia. Zaobchádzajte s nimi ako s identifikovateľným zariadením so samostatnými rozhraniami. Prítomnosť násypky nedokazuje, že súčasťou dodávky stroja je automatická doprava, sušenie alebo miešanie.
Keď sa výstup stane nepravidelným, pred obviňovaním skrutky zaznamenajte kvalitu živice, šaržu, zmes a správanie pri podávaní. Obmedzenie alebo prerušenie dodávky materiálu môže ovplyvniť to, čo dosiahne hlavu. Tím údržby potrebuje pozorovania spojené so skutočným chodom, nie jednoducho požiadavku na väčší extrudér.
Skrutka, valec a teplotný systém vykonávajú rôzne úlohy
Rotujúca závitovka dopravuje a spracováva živicu vo vnútri suda. Vykurovacie zóny pridávajú teplo pod kontrolou teploty, pričom proces vyvíja teplo aj mechanickou prácou. Teplotné senzory poskytujú spätnú väzbu na ich inštalovaných miestach. Zobrazená teplota zóny suda teda nie je priamym meraním každej časti prúdiacej taveniny.
Identity ohrievača a snímača uchovávajte oddelene. Alarm nízkej teploty môže zahŕňať napájací obvod, ohrievač, spätnoväzbové zariadenie, vedenie alebo nastavenie ovládania. Výmena ohrievača bez potvrdenia poruchy môže ponechať pôvodný problém nevyriešený. Použite skutočnú schému zapojenia a kvalifikovanú elektrickú diagnostiku namiesto univerzálneho odporu alebo teplotného limitu.
Pohon musí zodpovedať viac ako menovitému výkonu
Motor, prevodovka a spojka prenášajú pohyb na skrutku. Ich mechanické spojenia a prevádzkové požiadavky patria k inštalovanej zostave. Motor s rovnakým menovitým výkonom nie je automaticky vhodnou náhradou a skrutka s rovnakým menovitým priemerom môže mať odlišnú geometriu alebo detaily pripojenia.
V prípade dotazu na skrutku alebo hlaveň poskytnite pôvodný výkres, sériové číslo stroja a aplikáciu materiálu. V prípade dopytu po pohone priložte kompletný štítok motora a prevodovky plus príslušné referenčné číslo zostavy. Zachovajte pôvodnú orientáciu a informácie o pripojení na fotografiách zhotovených z bezpečnej pozície. Tieto záznamy pomáhajú rozlíšiť chybnú položku od väčšej zostavy okolo nej.
Vytvorte predtvar: lisovacia hlava, lisovacie nástroje a kontrola hrúbky steny
Vytláčacia hlava prijíma taveninu z extrudéra a distribuuje ju smerom k výstupnému nástroju. Forma a tŕň, niekedy označované ako lisovací kolík alebo jadro, vymedzujú prstencový priechod, ktorý tvorí rúrku. Terminológia sa líši podľa dizajnu hlavy, takže pomenovaný komponent by sa mal vždy pripojiť späť k výkresu.
Vyfukovacia forma vykonáva inú prácu. Uzatvára sa okolo horúceho predlisku a vymedzuje vonkajšok nádoby, keď vzduch expanduje plast proti dutine. Objednávka „novej hlavy formy“ bez toho, aby sa zistilo, či sa problém týka vytláčacej hlavy, výstupných nástrojov alebo vyfukovacej formy, vytvára nejednoznačnosť, ktorej sa dá vyhnúť.
Priebežné a akumulátorové hlavy majú rôzne dráhy materiálu
Zariadenie na kontinuálne vytláčanie tvorí predlisku z kontinuálnej dodávky taveniny. Akumulačná hlava ukladá množstvo taveniny a vypúšťa ju počas cyklu. Doplnkové funkcie skladovania a vyhadzovania menia hlavové zloženie a jeho ovládacie prvky. Akumulátor taveniny sa tiež líši od hydraulického akumulátora, ktorý akumuluje energiu v kvapalinovom energetickom okruhu.
Pred porovnaním tesnení, nástrojov, ohrievačov alebo ovládačov identifikujte architektúru hlavy. Samotné prispôsobenie priemeru výstupu neznamená, že okolitá zostava, pohyb alebo ovládacie rozhranie sú kompatibilné.
Ovládač je len jednou časťou ovládania hrúbky steny
Systém riadenia predlisku spája naprogramovaný profil s pohybom nástroja prostredníctvom ovládača, ovládača a usporiadania spätnej väzby. Moog'sprehľad komponentov vyfukovaniapopisuje ovládače, akčné členy a servo komponenty ako samostatné prvky svojich riešení. Tieto rodiny komponentov majú rôzne úlohy v rámci riadiaceho a pohybového systému.
Praktický dôsledok je jednoduchý: náhradnú obrazovku alebo ovládač nemožno vybrať nezávisle od ovládača, spätnej väzby a rozhrania stroja. Moogov prehľad popisuje rodiny komponentov; neidentifikuje, ktoré zariadenie je nainštalované na konkrétnom počítači Kinggle.
Poloha nástroja a konečná hrúbka steny musia tiež zostať oddelené. Stena fľaše stále závisí od správania materiálu, geometrie dielu a podmienok procesu. Namiesto toho, aby ste zobrazený profil považovali za správu o meraní steny, overte tvarovaný diel. Thesprievodca programovaním parisonuspája zmeny profilu s meranými polohami produktov.
Vytvarujte a uvoľnite diel: formujte, upínajte, vyfukujte a vyberajte
Vyfukovaciu formu a upínaciu jednotku je potrebné identifikovať oddelene. Forma je nástrojom špecifickým pre produkt. Upínacia zostava podporuje a posúva tento nástroj a drží ho zatvorený počas požadovaných fáz. Dosky, vodidlá, valce a akýkoľvek vozíkový mechanizmus patria ku konfigurácii stroja, nie automaticky k nákupu formy.
V prípade otázok týkajúcich sa výmeny môže fotografia dutiny identifikovať produkt, ale prezradí len málo o montážnom rozhraní. Zahrňte ID nástroja a príslušný výkres stroja alebo formy. TheSprievodca dizajnom vytláčacej vyfukovacej formyvysvetľuje, prečo dutina, odtrhnutie, chladenie, fúkacie rozhranie a metóda odstraňovania musia spolupracovať.
Fúkacia špendlík nie je zápustka
Zápustkový kolík alebo tŕň patrí k nástrojom na tvárnenie taveniny. Fúkacia špendlík patrí k zariadeniu na prívod vzduchu a v niektorých konfiguráciách k zostaveniu na tvarovanie krku alebo kalibráciu. Obidva môžu byť nazývané „špendlíkom“ v dielni, ale vykonávajú rôzne úlohy a majú rôzne rozhrania.
Niektoré produkty používajú iné usporiadanie fúkania vrátane spodného fúkania. Neobjednávajte si fúkačku len z objemu fľaše. Povrchová úprava produktu, geometria nástroja, montáž, pohyb a pripojenie vzduchu musia zodpovedať schválenému dizajnu. Presné funkcie kolíka alebo fúkacej zostavy závisia od tohto dizajnu.
Odstránenie dielu presahuje otvorenie formy
Systém odstraňovania musí odstrániť vytvorený produkt bez neprijateľného poškodenia alebo rušenia. V závislosti od projektu môže odstraňovanie zahŕňať chápadlo, robot, iný manipulačný mechanizmus alebo definovanú ručnú operáciu. Odstraňovanie zábleskov, dierovanie rukoväte, testovanie netesnosti a doprava môžu byť samostatné zariadenia.
Na tejto hranici záleží, keď sa časť dostane k ďalšiemu stroju nesprávne. Po otvorení formy môže dôjsť k značeniu alebo deformácii. Zaznamenajte, kde sa prvýkrát objavil, ktorá stanica alebo dutina ho vyrobila a či bola prítomná pred manipuláciou. Nediagnostikujte opotrebovanie formy z defektu, ktorý bol skontrolovaný až po orezaní a doprave.
Pred požiadaním o výmenu prstov, príslušenstva alebo snímačov potvrďte objednaný rozsah odberu a dokončovania. Theautomatický stroj a kompletný radový sprievodcaoddeľuje funkcie stroja od následného zásobovania. Automatizácia by mala byť identifikovaná podľa skutočnej konfigurácie, nie odvodená zo slova „automatická“.
Podporte cyklus: hydraulika, chladenie, senzory a ovládacie prvky
Silové a kvapalinové obvody
Na hydraulickom stroji dodávajú hydraulickú energiu motor a čerpadlo. Ventily riadia alebo regulujú prietok a pohony vytvárajú pohyb. Servopoháňané olejové čerpadlo zostáva súčasťou hydraulického systému. Nazvať to elektromotorom neznamená, že je celý stroj úplne elektrický.
Vzduchový systém podporuje špecifikované pneumatické a fúkacie funkcie. Regulátory, ventily, filtre, hadičky a fúkací nástroj majú rôzne úlohy. Zapojenie, ktoré vyzerá správne, musí stále zodpovedať požiadavkám na obvod. Identifikujte hydraulické a pneumatické komponenty zo schémy a kompletného kódu zariadenia, nielen veľkosť tela alebo vzhľad portu.
Chladenie má niekoľko samostatných zaťažení
Forma potrebuje odvod tepla a stroj môže mať dodatočné chladiace zaťaženie, ako je hydraulický olej alebo iné špecifikované okruhy. Chladič, veža alebo vodný systém závodu môžu byť umiestnené mimo zdroja stroja. Zmapujte hranicu zodpovednosti predtým, ako budete s chýbajúcim zariadením závodu zaobchádzať ako s chýbajúcim komponentom stroja.
Bežný údaj na hlavnom prívode vody nedokazuje, že každá vetva plesne má dostatočnú cirkuláciu. Identita okruhu a skutočné prevádzkové pozorovania sú užitočnejšie ako predpoklad jednej linky. Thesprievodca požiadavkami na službyvysvetľuje, ako odlíšiť požiadavky na stroj, formu a pomocné prostriedky.
HMI, PLC a spätnoväzbové zariadenia nie sú vzájomne zameniteľné
HMI je rozhranie operátora. PLC vykonáva riadiacu logiku stroja, zatiaľ čo prevádzkové zariadenia poskytujú signály a vykonávajú príkazy. Správa na HMI identifikuje hlásený stav; sama o sebe nestanoví, že obrazovka je chybná alebo že zobrazené zariadenie zlyhalo.
Pred vymazaním alebo zmenou čohokoľvek uložte alarm, krok cyklu a príslušné pozorovania. PoužiteSprievodca nastaveniami a alarmmi HMIorganizovať ten záznam. Výmena ovládača, meniča alebo spätnej väzby môže tiež vyžadovať správny program, parametre a kalibráciu.
Zariadenia súvisiace s bezpečnosťou vyžadujú špecifikovaný proces výmeny a overenia. v Spojených štátochUsmernenie OSHA pre nebezpečné energierieši servisné riziká z neočakávaného napájania alebo uloženej energie. Dodržujte postup špecifický pre daný stroj prostredníctvom autorizovaného personálu. Bezpečný prístup nezabezpečuje ani HMI stop, ani všeobecná príručka dielov.
Pozrite sa, ako sa diely líšia na priebežných a akumulátorových strojoch Kinggle
Reálne príklady platformy robia mapu komponentov užitočnejšou. Kinggle'sStránka produktu KGB5Lopisuje jednopolohový kontinuálny stroj s translačným mechanizmom na posúvanie foriem. Jeho tabuľka obsahuje 60 mm skrutku a Mitsubishi PLC je uvedené v popise funkcie.

TheKGB100B 120L strananamiesto toho opisuje platformu akumulátorovej hlavy. Uvádza 100 mm skrutku a popisuje hydraulické servo ovládanie, priame uzamykanie formy a ovládanie hrúbky steny. Jeho skladovacie a vypúšťacie usporiadanie dáva diskusii o komponente inú štruktúru.

| Položka | KGB5L | KGB100B | Čo sa mení rozdiel |
|---|---|---|---|
| Publikovaná architektúra | Jednomiestna kontinuálna extrúzia | Extrúzia akumulátorovej hlavy | Vzťahy hlavového zloženia a cyklu |
| Publikovaný priemer skrutky | 60 mm | 100 mm | Rôzne referencie extrudéra; priemer nie je úplná špecifikácia dielu |
| Publikované usporiadanie formy | Translačné posúvanie formy | Pevné usporiadanie otvárania/zatvárania popísané na stránke | Identifikujte správnu zostavu svorky a pohybu |
| Náhradná identita | Použite dokumentáciu k tomuto stroju | Použite dokumentáciu k tomuto stroju | Z názvu zdieľaného komponentu nevyplýva žiadna zameniteľnosť |
Zdroje: dve prepojené produktové stránky Kinggle. Popisy konfigurácií a priemery skrutiek sú katalógové informácie, nie merania zo stroja nainštalovaného zákazníkom.
Tieto príklady ukazujú, prečo je „skrutka Kinggle“, „hydraulický ventil“ alebo „nástenný ovládač“ príliš širokým popisom objednávky. Aj v rámci jednej rodiny strojov záleží na sériovom čísle, schválených zmenách a aktuálnej revízii zostavy. Údaje na stránke produktu môžu nájsť platformu, ale nemôžu nahradiť rozpis materiálu.
Pre nákup oddeľte tri záznamy: čo popisuje katalóg, čo zahŕňala objednávka a čo je teraz nainštalované. Neskoršia úprava mohla zmeniť pohon, snímač alebo nástroj. Pred výberom náhrady tieto záznamy zosúlaďte, najmä ak sa starý komponent už nezhoduje s pôvodným výkresom.
Počas servisného dotazu označte dotknutý podsystém na prehľadnej fotografii a samostatne pripevnite čitateľný štítok komponentu. Prepojte oba obrázky so sériovým číslom stroja. Detailný záber bez kontextu inštalácie môže skryť, či položka patrí k extrúznemu pohonu, hydraulickému balíku alebo prídavnému zariadeniu.
Pred objednaním identifikujte správnu náhradu
Začnite pozorovaným problémom a identitou dielu, nie záverom, že komponent zlyhal. Nerovné steny, pomalý pohyb či teplotný alarm môžu mať viacero príčin. Pred zakúpením náhradného dielu si zaznamenajte podmienky a potvrďte poruchu prostredníctvom schváleného diagnostického procesu.
Thesprievodca defektmi vyfukovaniaje užitočný na organizáciu symptómov produktu. Pre servisné intervaly použitekontrolný zoznam preventívnej údržbyspolu s návodom na inštaláciu stroja. Prehľad komponentov by nemal predpisovať jeden vek výmeny pre každú živicu, pracovný cyklus a prevádzkové prostredie.
| Záznam | Zahrnúť | Prečo na tom záleží |
|---|---|---|
| Identita stroja | Model, sériové číslo a fotografia identifikačného štítku | Vyhľadá zostavu a jej dokumentáciu |
| Identita zhromaždenia | Systém, montážny výkres, pôvodné číslo dielu a revízia | Odlišuje jednu zložku od podobných položiek |
| Informácie o zariadení | Kompletný kód výrobcu a čitateľné hodnotenia | Čiastočný kód môže vynechať rozdiel v konfigurácii |
| Spojenia | Príslušné montážne, hriadeľové, kvapalinové, elektrické alebo signálne rozhrania | Potvrdzuje viac než len vizuálnu podobnosť |
| História zmien | Schválené výmeny, úpravy a zmeny softvéru | Zosúladí pôvodný výkres s aktuálnym strojom |
| Dôkaz o vine | Alarm, krok cyklu, merania, označené vzorky a bezpečné fotografie | Pomáha oddeliť nahlásený príznak od neúspešnej položky |
Použite krátku, riadenú identifikačnú sekvenciu
- Nájdite položku vo výkrese stroja alebo v zozname dielov a zaznamenajte si odkaz na jej zostavu.
- Zachyťte celý štítok a okolitú inštaláciu z bezpečnej, povolenej polohy.
- Zosúlaďte príslušné mechanické, elektrické a kvapalinové rozhrania so špecifikáciou dodávateľa.
- Pred inštaláciou zdokumentujte náhrady alebo revízie a získajte požadované technické schválenie.
- Po autorizovanej výmene skontrolujte požadované nastavenie, spätnú väzbu, bezpečnostné funkcie a výsledok produktu pred uvoľnením výroby.
Rôzne triedy komponentov potrebujú rôzne dôkazy. Ohrievač vyžaduje špecifikované elektrické a inštalačné detaily. Ventil vyžaduje správnu funkciu okruhu a konfiguráciu zariadenia. Mechanický nástroj vyžaduje svoj výkres a rozhrania. Výmena ovládača vyžaduje kontrolu verzie a parametrov. Fotografia môže podporiť tieto záznamy, ale nemôže stanoviť každú skrytú požiadavku.
Požiadajte o písomné potvrdenie presnej dodanej položky a akejkoľvek schválenej náhrady. Zachovať starú a novú identitu v servisnom zázname. Tento záznam je užitočnejší pri ďalšom zlyhaní ako popis nákupu, ktorý hovorí len „jeden náhradný diel pre stroje na vyfukovanie“.
Nečitateľný štítok potrebuje viac dôkazov, nie uhádnuté číslo dielu. Na vyriešenie identity použite polohu výkresu, fotografie inštalácie a záznam stroja. Nekopírujte kód z blízkeho počítača len preto, že jeho komponent vyzerá podobne.
Často kladené otázky o častiach vyfukovacích strojov
Aké sú hlavné časti vyfukovacieho stroja?
Pre extrúzny stroj sú hlavnými skupinami podávanie a extrúzia, lisovacia hlava a nástroje, riadenie predlisku, forma a svorka, fúkanie, chladenie, pohony a ovládacie prvky a odstraňovanie produktu. Presné usporiadanie závisí od platformy a projektu. Najprv identifikujte proces a potom použite jeho montážne dokumenty na rozlíšenie štandardného vybavenia, vybraných doplnkov a samostatných pomocných zariadení.
Aký je rozdiel medzi lisovacou hlavou a vyfukovacou formou?
Vytláčacia hlava manipuluje s roztaveným polymérom a formuje predlisku prostredníctvom svojich výstupných nástrojov. Vyfukovacia forma sa uzavrie okolo predlisku a vymedzuje vonkajšok produktu počas nafukovania. Dutina formy, matrica alebo kompletná hlavová zostava sú preto inou položkou objednávky. Uveďte odkaz na zostavu namiesto spoliehania sa len na slovo „pleseň“.
Je fúkací kolík rovnaký ako lisovník alebo tŕň?
Nie. Kolík alebo tŕň patrí k nástrojom na tvárnenie taveniny a pomáha definovať prstencový výstup. Fúkacia špendlík privádza vzduch a môže mať v špecifickej konštrukcii úlohy na tvarovanie krku alebo kalibráciu. Spoločné slovo "pin" neznamená, že komponenty sú vzájomne zameniteľné. Na identifikáciu oboch položiek použite skutočný výkres nástroja.
Sú diely zameniteľné medzi rôznymi vyfukovacími strojmi?
Nepredpokladajte zameniteľnosť z bežného názvu, podobného vzhľadu alebo zodpovedajúceho hodnotenia titulkov. Kompletný kód zariadenia, revízia zostavy, montáž, pripojenia a prevádzková funkcia sa musia zhodovať. Ovládanie môže závisieť aj od softvéru, parametrov a kompatibility spätnej väzby. Akákoľvek alternatíva by mala byť schválená pre inštalovanú konfiguráciu a nie odvodzovaná z katalógovej fotografie.
Aké informácie sú potrebné na identifikáciu náhradného dielu?
Pošlite model a sériové číslo stroja, originálne číslo dielu, referenčný výkres zostavy, revíziu a jasné fotografie štítkov. Zahrňte príslušné rozhrania, schválené úpravy a pozorovanú poruchu. Pri riadiacich zariadeniach uchovávajte aj záznamy o verzii a konfigurácii. To umožňuje dopytu identifikovať konkrétnu položku a nie širokú kategóriu komponentov.
Pripravte si dopyt na konkrétne diely
V prípade stroja Kinggle začnite štítkom stroja, referenčným číslom zostavy a čitateľným štítkom komponentu. Pridajte záznam o probléme a príslušné výkresy a potom pošlite balík cezKontaktná stránka Kinggle. Identifikácia nainštalovanej časti je prvým krokom k potvrdeniu správnej výmeny.