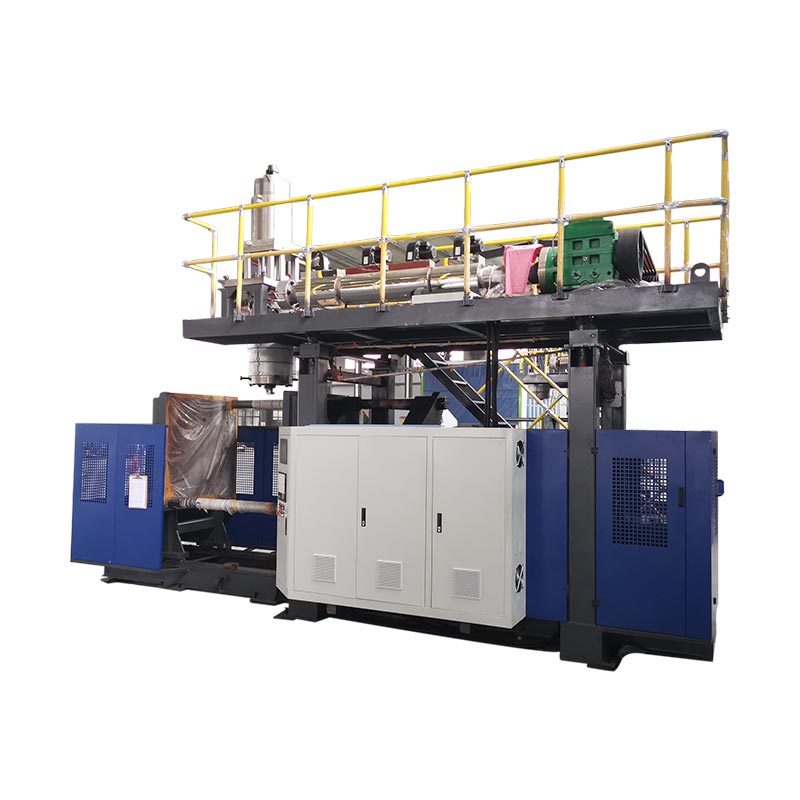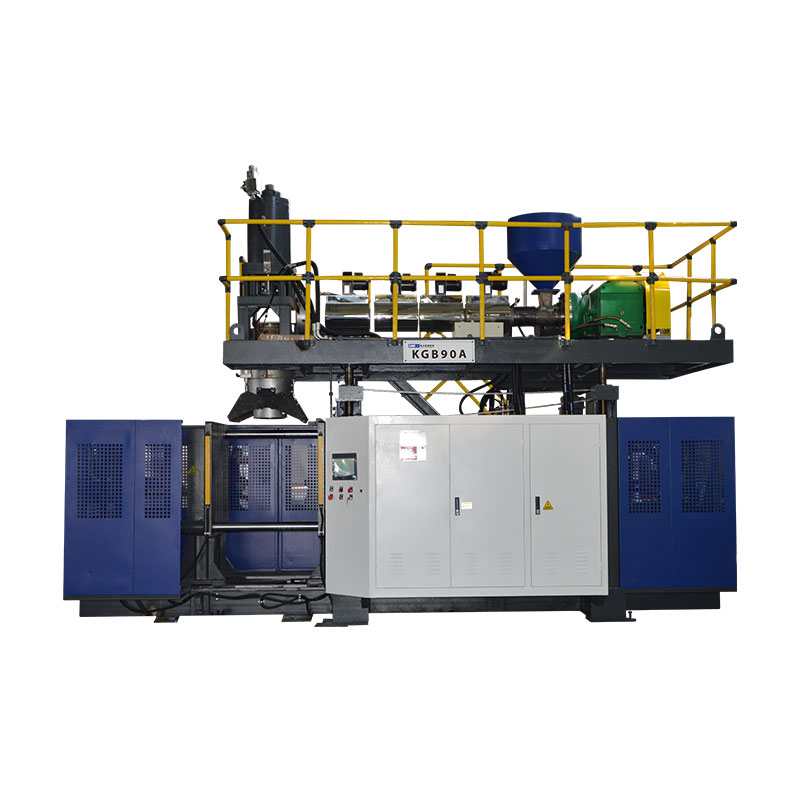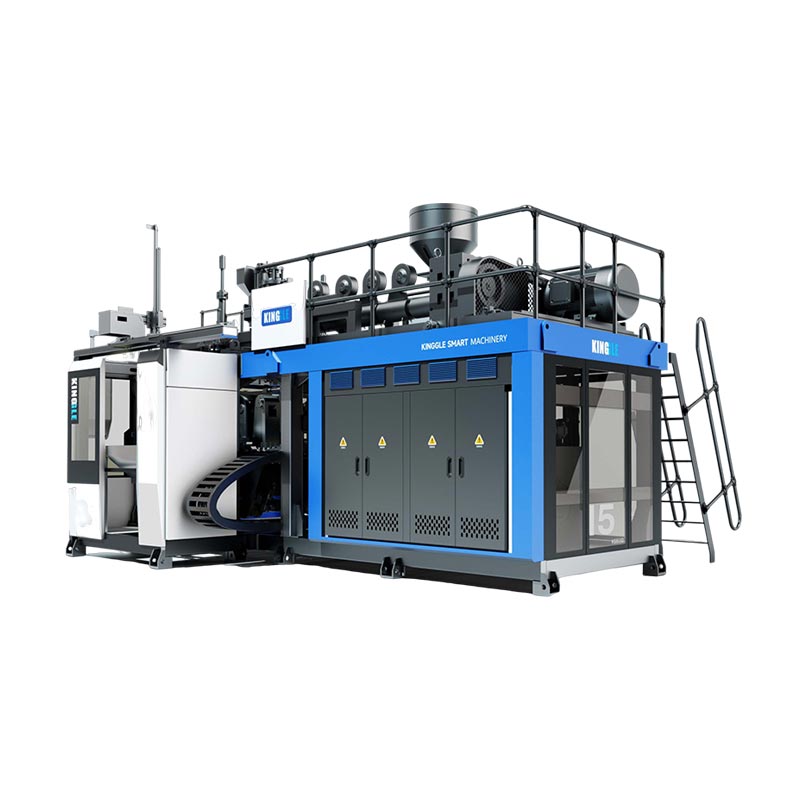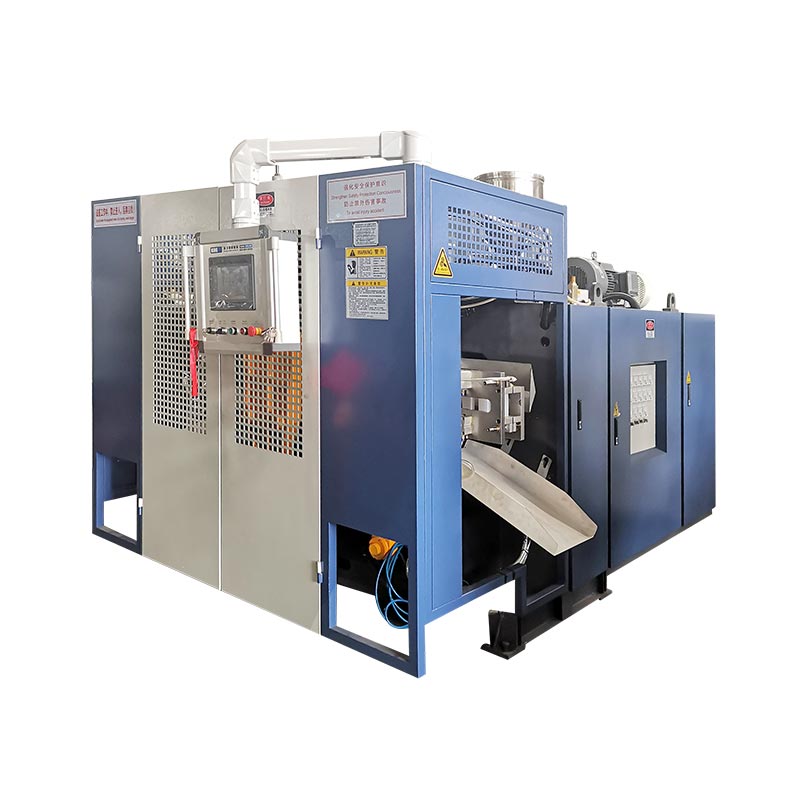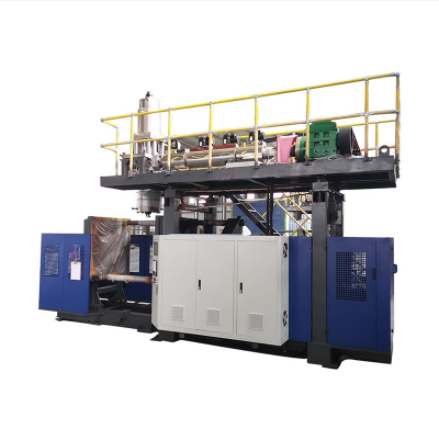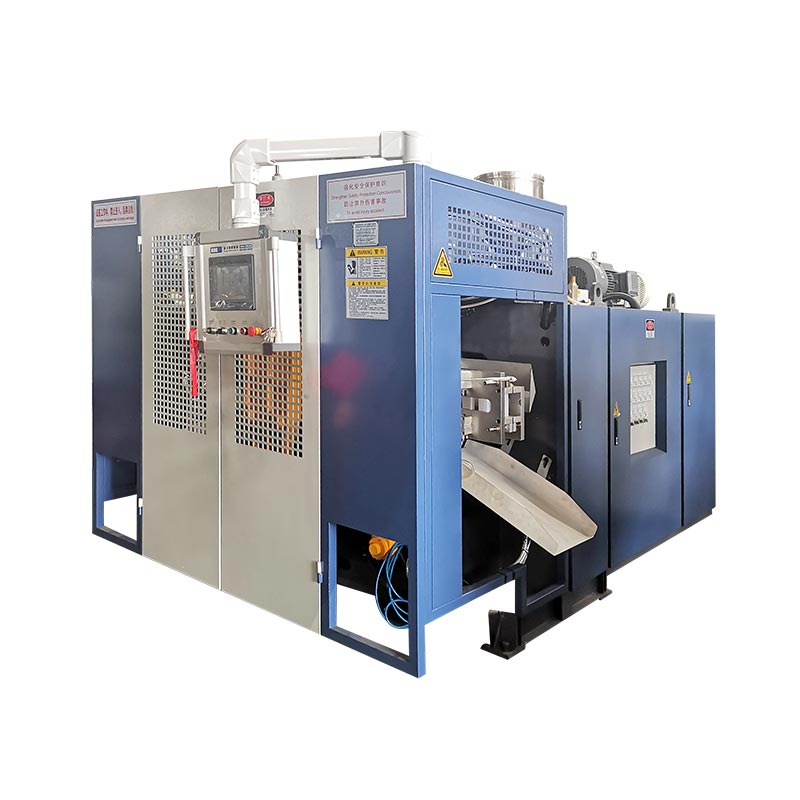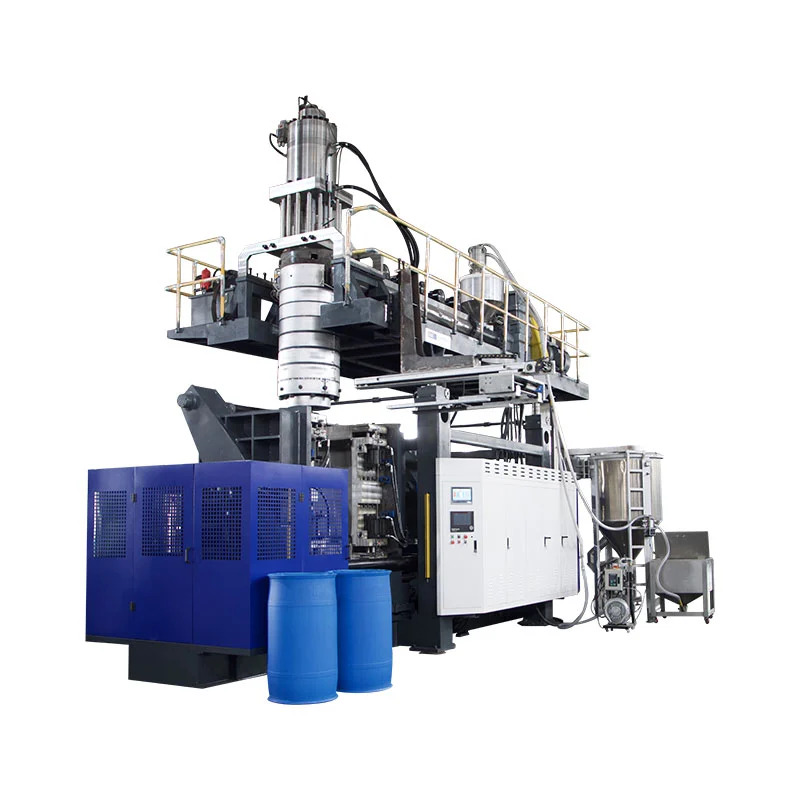
Čas cyklu vyfukovania by sa mal skrátiť až potom, čo tím zmeria miesto, kde sa aktuálny cyklus spotrebúva, a potvrdí, že akceptovaný diel stále spĺňa svoje špecifikácie.Chladenie často zaberá najväčší blok, ale rýchlosť môže udávať aj dodávka predlisku, pohyb svorky, fúkanie, výfuk, odoberanie a čakanie po prúde. Vybudujte stabilnú základnú líniu, pomenujte jedno preukázané obmedzenie, zmeňte iba premennú, ktorá ho riadi, a potom porovnajte akceptovaný výstup, rozloženie stien, rozmery, tvar po vysunutí, požadované funkčné testy a defekty pred dodržaním kratšieho cyklu, pričom sa zaznamená produkt, živica, forma, úžitkový stav a konečná revízia receptúry, aby mohol výsledok zopakovať ďalší posun.

Terminológia používaná produkčnými tímami:optimalizácia času cyklu vyfukovania, čas cyklu vyfukovania vytláčania, čas cyklu stroja na vyfukovanie fliaš, výkon vyfukovacieho stroja, skrátenie cyklu, optimalizácia času chladenia a efektívnosť výroby vyfukovania. Tieto výrazy poukazujú na rovnaký obchodný cieľ, ale technická práca začína skôr meraným procesom než cieľovým percentom.
Šesť miest, kde môže byť cyklus obmedzený
| Blokovanie cyklu | Zmerajte na stroji | Dôkaz pred skrátením | Porucha, ktorá sa môže objaviť neskôr |
|---|---|---|---|
| Parison alebo shot | Opakovateľný signál začiatku/konca, dĺžka predlisku, poloha strely alebo akumulátora | Stabilná dodávka a správny vzťah k uzatváraniu formy | Priehyb, krátky predtvar, popruh, váha alebo posun profilu |
| Zatvorte a zamknite | Príkaz, spätná väzba polohy a stav dokončenia | Čistý pohyb, úplné uzavretie a schválený stav stroja | Blesk, poškodenie zovretím, neúplné zatvorenie alebo kolízia |
| Fúkanie a výfuk | Načasovanie, stav vzduchu na vstupe stroja a správanie tlaku počas udalosti | Kompletné nafúknutie, detail, odvzdušnenie a bezpečné uvoľnenie | Neúplná časť, vyfúknutie, lepenie alebo predčasné otvorenie |
| Chladenie | Stav dodávky a návratu podľa okruhu, teplotného vzoru formy a stavu dielu pri vysúvaní | Stabilné rozmery, stena, krk, základňa a tvar po vysúvaní | Deformácia, oválny krk, zmršťovanie, rocker spodná časť alebo horúce orezanie |
| Vyberanie a po prúde | Sekvencia robota, dopravníka, orezávača a testera | Časť vymaže každé rozhranie produkčným tempom | Kolízie, zaseknutia, poškodenie orezania alebo nevyužitie testera |
01 / Základná líniaZačnite s cyklom, po ktorom linka skutočne beží
Projekt s dobou cyklu potrebuje jeden opakovateľný bod merania. Na kontinuálnej vytláčacej linke môže byť týmto bodom signál spojený s rezom predlisku alebo začiatkom ďalšej opakovanej strojovej sekvencie. Na akumulátorovom stroji možno výrobu lepšie pochopiť prípravou výstrelu, polohou akumulátora, vysúvaním a postupnosťou formovania. Vyberte signál, ktorý sa objaví raz za celú udalosť formovania, a zdokumentujte ho. Neporovnávajte cieľ HMI z jedného stroja s ručne načasovaným pozorovaním z iného.
Hostil KinggleNávod na Moog DigiPack IIIjasne popisuje rozdiel. Pre kontinuálne vytláčanie môže regulátor priradiť profil predlisku k času cyklu a môže merať interval medzi po sebe nasledujúcimi štartovacími signálmi. Pre akumulátorový stroj súvisí profil predlisku s polohou akumulátora pri vytláčaní materiálu. Tento rozdiel je dôležitý, pretože tá istá úprava časovania môže posunúť profil steny na jednom stroji, zatiaľ čo na druhom stroji bude mať iný účinok.
Zaznamenajte aspoň toľko po sebe nasledujúcich udalostí, aby ste videli normálnu variáciu. Zariadenie by si malo zvoliť periódu vzorkovania, ale musí pokrývať skutočný prevádzkový model: obe stanice na linke s dvoma stanicami, všetky príslušné výstupy alebo dutiny lisovnice, rutinné odstraňovanie dielov a následné zariadenie, ktoré riadi uvoľňovanie. Zaznamenajte si alarmy, krátke zastávky a manuálne zásahy samostatne. Priemer, ktorý zahŕňa neklasifikované prestoje, skrýva cyklus, zatiaľ čo najlepšia jednotlivá udalosť skrýva opakovateľnosť.
Akceptovanú časť si ponechajte vedľa záznamu o meraní času. Zaznamenajte revíziu produktu a formy, triedu a šaržu živice, pravidlo farby alebo prebrúsenia, revíziu receptúry, skutočný stav teploty, stav vstupného vzduchu do stroja a chladiacej vody, hmotnosť dielu, kritické umiestnenie stien, rozmery a požadované funkčné testy. Tento záznam je základom. Ak kratší pokus zlyhá, tím sa môže vrátiť k známemu procesu namiesto toho, aby ho rekonštruoval z pamäte.
02 / DiagnózaSledujte udalosť, ktorá obmedzuje ďalší cyklus
Väčšina HMI umožňuje jednoduchú úpravu nastavení času. Toto pohodlie môže viesť tím k zníženiu najväčšieho viditeľného čísla predtým, ako zistí, čo ovláda. Rozdeľte cyklus na fyzické bloky a sledujte ich hranice: príprava predlisku alebo výstrelu, presun formy, zatváranie a zamykanie, pohyb fúkacieho kolíka, nafukovanie, chladenie, výfuk, otváranie, vyberanie a manipulácia po prúde. Niektoré bloky sa vyskytujú v sérii. Iné sa prekrývajú. Celkový cyklus je určený cestou, ktorá sa musí skončiť pred začiatkom ďalšej formovacej udalosti.
Jednoduchá časová os je užitočnejšia ako zoznam nastavení. Zaznamenajte signál začiatku a konca pre každý blok a porovnajte príkaz so skutočnou spätnou väzbou. Ak sa chladenie skončí, ale stroj čaká na signál robota o vymazaní, skrátenie času ochladzovania môže spôsobiť teplejšiu časť bez zmeny cyklu. Ak ďalší predlisok nie je pripravený, keď sa forma vráti, rýchlejšie otváranie nemôže zvýšiť výkon. Ak zastrihávač nedokáže vyčistiť diely novým tempom, obmedzenie sa presunulo po prúde.
Kinggle'sSprievodca nastaveniami HMI a alarmmiz tohto dôvodu oddeľuje nastavené hodnoty od skutočných hodnôt. Príkaz ukazuje, čo ovládač požadoval. Stav snímača, spätná väzba polohy a fyzické pozorovanie ukazujú, či k akcii došlo. História alarmov stroja môže tiež odhaliť prvé blokovanie alebo povolenie, ktoré prerušilo sekvenciu. Reset môže odstrániť najlepšiu stopu.
Pred úpravou receptu klasifikujte každé oneskorenie. Na formovanie a stabilizáciu dielu je potrebný produktívny čas. Podmienený čas chráni pohyb alebo čaká na overený stav. Čakanie, ktorému sa dá vyhnúť, pochádza z neskorého robota, nestabilnej siete, zablokovaného chladiaceho okruhu, nekonzistentného predlisku, manuálneho potvrdenia alebo preťaženia v smere prúdu. Straty pri údržbe sú spôsobené opotrebovaním, netesnosťou, zlým mazaním, poškodenými snímačmi alebo problémami s vyrovnaním. Každá trieda má iného majiteľa a inú opravu.
03 / Odvod teplaPred skrátením času chladenia skontrolujte chladiaci výkon
LyondellBasell'sSprievodca vyfukovaním polyolefínovuvádza, že chladenie zaberá väčšinu formovacieho cyklu v mnohých aplikáciách vyfukovania polyolefínov. Vedenie spája kratšie cykly s podmienkami prenosu tepla, ako je teplota taveniny, teplota formy, prúdenie vody a turbulencia, pričom stále vyžaduje požadovanú kvalitu dielu. Toto je užitočný smer diagnostiky, nie súbor univerzálnych Kingglových hodnôt.
Začnite pri zdroji chladenia a postupujte podľa aktuálneho okruhu. Zaznamenajte stav dodávky a návratu chladiacej kvapaliny pri stabilnej výrobe, nielen na displeji chladiča. Skontrolujte, či forma dostáva špecifikovaný prietok a či sú paralelné okruhy vyvážené. Hľadajte teplý okruh, obmedzenú hadicu, kontaminovaný kanál, nesprávne pripojenie, vzduchovú kapsu, netesné tesnenie alebo tepelné zaťaženie zdieľané s iným strojom. Thenávod na obsluhu vyfukovacieho strojavysvetľuje, prečo je potrebné rozlišovať medzi zásobovaním zariadenia a stavom vstupu do stroja.
Zmapujte formu a vysunutú časť. Jediný povrchový údaj nemôže predstavovať formu s hrdlovými vložkami, zovretými oblasťami, hrubými rukoväťami, hlbokými základňami a oddelenými obvodmi. Použite schválenú metódu merania závodu a porovnajte opakovateľné miesta. Všímajte si, kedy sa objaví deformácia: vo vnútri formy, pri vyberaní, pri orezávaní, na chladiacom dopravníku alebo po dosiahnutí stavu miestnosti. Horúca časť, ktorá vyzerá prijateľne jednu minútu, môže neskôr vykazovať oválny krk, rocker spodok, zmršťovanie alebo rozmerový posun.
Formosa PlasticsSprievodca procesom extrúzie vyfukovaním polyetylénuuvádza krátky cyklus, vysokú teplotu formy a upchaté kanály chladiacej kvapaliny medzi možnými príčinami, keď je dielec príliš horúci. Tiež spája nedostatočné chladenie formy s deformáciou a odporúča skontrolovať prietok vody, teplotu formy a stav kanála. Tieto vzťahy podporujú skúmanie chladenia, ale o prijateľnom prevádzkovom okne rozhoduje trieda živice, forma a špecifikácia produktu.
Neznižujte teplotu chladiacej kvapaliny zo zvyku. Kondenzácia závisí od vzťahu medzi povrchovou teplotou, teplotou okolia a vlhkosťou. Voda na alebo okolo formy môže ovplyvniť diel a spôsobiť problémy so zariadením alebo na pracovisku. Zaznamenajte stav miestnosti, keď je kondenzácia blízko prevádzkovej hranice, a postupujte podľa postupov chladiča, formy a zariadenia. Zlepšenie distribúcie prietoku alebo čistenie obmedzeného okruhu môže obnoviť prenos tepla bez posunutia cieľovej teploty.
04 / Dizajn dielovRozloženie stien mení, koľko tepla musí forma odobrať
Požiadavka na chladenie sleduje plast v časti. Hrubá oblasť obsahuje viac horúceho materiálu ako tenká oblasť a môže zostať mäkká, keď sú blízke steny pripravené na vysunutie. Predĺženie celého chladiaceho stupňa môže ochrániť toto jedno miesto, ale tiež udrží každú ďalšiu oblasť vo forme dlhšie. Predtým, než akceptujete dlhý cyklus ako nevyhnutný, porovnajte nameranú mapu steny s požiadavkou na návrh a očakávaným úsekom od predlisku po dutinu.
Manuál Moog DigiPack III od spoločnosti Kinggle vysvetľuje, že programovanie predlisku riadi medzeru matrice pozdĺž dĺžky produktu. Tiež spája nepotrebné ťažké časti steny s dlhším chladením a vysvetľuje, že profil by sa mal overiť oproti nameranej hrúbke steny na skúšobných kontajneroch. Tento vzťah používajte opatrne. Odstránenie materiálu nie je skrátením doby cyklu, pokiaľ revidovaná časť stále nespĺňa požiadavky na hmotnosť, minimálnu stenu, náraz, vrchné zaťaženie, pád, tlak, chemickú odolnosť a rozmerové požiadavky, ktoré sa na výrobok vzťahujú.
Najprv nájdite horúcu alebo zdeformovanú oblasť na hotovom diele. Potom pripojte túto pozíciu k programu predlisku, roztiahnutiu formy, odtrhnutiu a chladiacemu okruhu. Ťažká základňa môže pochádzať z profilu, zachytenia chvosta alebo geometrie. Horúca rukoväť môže zahŕňať popruh, lokálne natiahnutie, vetranie alebo chladenie. Teplý krk môže zahŕňať kontakt fúkacieho kolíka, chladenie vložky, prebytočný materiál alebo oneskorené uvoľnenie. Thesprievodca programovaním parisonuposkytuje metódu založenú na meraní na presúvanie materiálu profilu namiesto úpravy bodov podľa vzhľadu.
Dizajn formy tiež určuje dostupnú trasu prenosu tepla. Umiestnenie kanála, prietoková dráha, vložky, konštrukcia hrdla, vetranie, povrchový kontakt a dizajn deliacej čiary môžu obmedziť rýchlosť stabilizácie dielu. Použite Kinggle'sSprievodca dizajnom vytláčacej vyfukovacej formykeď po overení inžinierskych sietí a schváleného rozloženia stien zostane rovnaká horúca oblasť. Trvalé lokálne obmedzenie môže vyžadovať korekciu formy, nie ďalšiu zmenu časovača.

Udržujte schválenú hmotnosť dielu ako výsledok, nie ako jedinú kontrolu. Dve časti s rovnakou celkovou hmotnosťou môžu mať rôzne rozloženie stien a chladenie. Vyrezajte alebo zmerajte miesta, ktoré riadia výkon, a skontrolujte tvar po vysunutí v čase definovanom plánom kontroly produktu. Takto sa práca s hrúbkou steny stáva užitočným dôkazom procesu, a nie všeobecným tvrdením o úsporách materiálu.
05 / Logika strojaKontinuálne a akumulátorové stroje nezdieľajú jeden model časovania
Na kontinuálnom extrúznom vyfukovacom stroji extrudér dodáva predlisku kontinuálne, zatiaľ čo jedna alebo viac formovacích staníc sa pohybuje v ich sekvenciách. Čas cyklu, dĺžku predlisku, načasovanie rezu a program hrúbky steny je teda možné prepojiť. Ak sa cyklus zmení, ovládač musí stále umiestniť zamýšľaný profil pozdĺž fyzického predlisku a dovnútra formy. Kratšia sekvencia staníc, ktorá posúva profil, nie je neutrálnou zmenou rýchlosti.
Manuál ovládača Moog popisuje riadenie profilu na základe času pre kontinuálne stroje a riadenie na základe polohy pre akumulátorové stroje. V kontinuálnom nastavení môže určiť čas cyklu z intervalu medzi štartovacími signálmi, ako sú po sebe nasledujúce rezy predlisku. V zostave akumulátora sleduje stenový profil polohu akumulátora počas vysúvania. Toto publikované rozlíšenie je dôvodom, prečo by závod mal identifikovať režim stroja a regulátora predtým, ako si požičia metódu doby cyklu z inej linky.
Akumulátorový stroj musí tiež pripraviť požadovaný výstrel, zatiaľ čo proces formovania pokračuje. Skôr ako bude forma pripravená na ďalší záber, opýtajte sa, či sa plastifikácia alebo akumulácia dokončí. Ak sa akumulátor stále plní, sekundy orezávania od otvorenia formy nemusia znížiť celý cyklus. Ak sa akumulácia skončí skôr, prekážkou môže byť cesta formovania a chladenia. Zaznamenajte skutočnú prípravu výstrelu, vankúš alebo koncovú polohu, stav taveniny a hmotnosť dielu namiesto odvodzovania pripravenosti z jednej cieľovej hodnoty.
Rozloženie stanice mení aj časovú os. Dvojpolohový kontinuálny stroj môže využívať jednu stanicu, zatiaľ čo druhá chladí alebo uvoľňuje súčiastku, ale extrudér, lisovacia hlava, prenosový pohyb, chladiaci systém a následné zariadenie musia podporovať prekrytie. Kinggle'sporovnanie jednostanicových versus dvojstanicovýchvysvetľuje toto kapacitné rozhodnutie. Rozloženie s viacerými hlavami a viacerými dutinami ovplyvňuje časti na udalosť a rovnováhu medzi výstupmi alebo dutinami; aviachlavové verzus viacdutinové vedenietieto pojmy oddeľuje.
Pri porovnávaní strojov použite správny menovateľ. Formujúca udalosť nie je vždy jednou časťou. Spočítajte akceptované diely zo všetkých relevantných hláv, dutín a staníc, potom zahrňte obmedzenia, vďaka ktorým sú tieto diely predajné. Stroj s rýchlym suchým pohybom môže stále produkovať menej akceptovaných dielov za hodinu, ak extrúzia, chladenie, orezávanie alebo stabilita kvality nedokáže držať krok.
06 / PoradieObnovte čakaciu dobu bez prekrývajúcich sa rizík
Po ochladení a doručení predlisku preskúmajte medzery medzi akciami. Oneskorenie môže byť skôr historické ako nevyhnutné, ale môže tiež poskytnúť uvoľnenie, stabilizáciu tlaku, výfuk, potvrdenie signálu alebo bezpečné odovzdanie. Identifikujte, aký stav chráni každé oneskorenie. Potom skontrolujte, či už má ovládač spoľahlivú spätnú väzbu pre daný stav. Nahradenie pevného čakania overeným signálom dokončenia môže zlepšiť opakovateľnosť, ale iba vtedy, keď to podporuje konštrukcia stroja a schválená logika riadenia.
Hostiteľom je Kingglenávod na obsluhu automatického vyfukovacieho strojaoddeľuje kategórie časovania, ako je zatváranie formy, časovanie vyfukovania, činnosti súvisiace s výfukom, mikrootváranie formy, pohyb fúkacieho kolíka a oneskorenia robota. Návod opakovane spája hodnoty so skutočným produktom alebo výrobným stavom. Jeho rozhranie sa vzťahuje na zdokumentovanú rodinu strojov a môže sa líšiť podľa modelu, možnosti alebo verzie softvéru, takže by sa nemalo zmeniť na všeobecný zoznam odporúčaných sekúnd.
Sledujte fyzickú sekvenciu za znížených a kontrolovaných podmienok povolených postupom stroja. Uistite sa, že hadice, káble, fúkacie kolíky, jadrá, vyberacie zariadenia a súčiastky zostávajú voľné po celej dráhe. Prečítajte si príkaz a spätnú väzbu spolu. Ak pohyb dosiahne pozíciu skôr, ale sekvencia stále čaká, nájdite presné povolenie. Ak spätná väzba prichádza neskoro alebo prerušovane, opravte príčinu snímača, mechanizmu alebo pomôcky pred skrátením časovača, ktorý ju maskoval.
Práca nadol patrí na rovnakú časovú os. Robot môže rýchlo vyčistiť formu, ale umiestniť diely na dopravník, ktorý je už plný. Trimmer môže vyžadovať stabilnú teplotu dielu. Tester tesnosti sa môže stať prekážkou po zvýšení výkonu stroja. Zaznamenajte dĺžku frontu a príčiny zastavenia počas prvého nepretržitého chodu, nielen počas niekoľkých cyklov na stroji. Najrýchlejší bezpečný cyklus stroja nie je užitočný, ak presúva defekty alebo preťaženie o jednu stanicu ďalej.
07 / ExperimentSpustite kontrolovaný časový test cyklu, ktorý môže zopakovať ďalšia zmena
Užitočná skúška sa začína otázkou ako „Obmedzuje okruh formy B bezpečné vyhadzovanie?“ alebo "Zostáva po overení senzora oneskorenie vymazania robota?" Nezačína sa „Zrýchliť cyklus“. Uveďte predpokladané obmedzenie, zmenu, očakávanú reakciu a čiastkové kontroly, ktoré môžu skúšku zamietnuť. Priraďte jednu osobu na kontrolu úprav receptov a jednu osobu na zaznamenávanie výsledkov, aby medzi vzorkami nenastalo niekoľko úprav.
-
Zmrazte schválenú základnú líniu.Uložte alebo vytlačte uvoľnené nastavenia, identifikujte balík produktu a uschovajte akceptované vzorky. Zaznamenajte skutočnú zmenu cyklu a akceptovaný výstup za stabilných podmienok.
-
Vymenujte jedno obmedzenie.Použite sekvenčnú časovú os, mapu chladenia, úžitkové hodnoty, históriu alarmov a následné pozorovania. Napíšte dôkazy, ktoré poukazujú na toto obmedzenie.
-
Definujte povolenú zmenu.Použite dokumentáciu stroja, formy a živice. Nastavte kontrolovaný limit nastavenia a bod návratu. Počas pozorovacieho okna nemeňte inú premennú.
-
Nastavte spúšťače odmietnutia.Zahrňte relevantné znaky, ako je nestabilná predliatka, neúplný pohyb, horúce alebo lepiace časti, deformácia, pohyb rozmerov, hmotnosť alebo porucha steny, záblesk, prasknutie, alarmy, zaseknutie alebo nebezpečné správanie.
-
Prejdite cez stabilizáciu.Označte diely podľa času, stanice, hlavy alebo dutiny. Neposudzujte nový stav podľa prvého kusu, ak zmenená premenná potrebuje čas na dosiahnutie nového ustáleného stavu.
-
Zmerajte akceptované výrobné okno.Aplikujte kontrolované vizuálne, hmotnostné, stenové, rozmerové a funkčné kontroly. Zahrňte následné orezávanie, testovanie a balenie, keď definujú predajnú časť.
-
Ponechať, odmietnuť alebo preskúmať.Zachovajte zmenu len vtedy, keď definované okno prejde a akceptovaný výstup sa zlepší. Ak sa kvalita alebo kontrola zhorší, obnovte základnú líniu. Otvorte nástroj, nástroj alebo údržbu, keď skúška odhalí fyzickú príčinu.
Vzorový plán by mal zodpovedať línii. Na dvojpolohovom stroji zahrňte obe strany. Pri nastavení s viacerými hlavami zachovajte identitu hlavy. Na viacdutinovej forme zachovajte identitu dutiny tam, kde je to praktické. Priemer môže skrývať jeden horúci okruh alebo jeden tenký výstup. Thesprievodca defektmi vyfukovaniaukazuje, ako pevné a náhodné vzory vedú k rôznym kontrolám.
Záznamy skúšok by mali obsahovať starú hodnotu, novú hodnotu, čas zmeny, zodpovednú osobu, skutočnú distribúciu cyklu, dávku materiálu, úžitkový stav, ID vzoriek, namerané výsledky, zamietnutia a konečné rozhodnutie. Fotografie sú užitočné pre tvar a lokalizáciu defektov, ale nenahrádzajú merania. Ak sa proces vráti na základnú čiaru, zaznamenajte to tiež. Neúspešný pokus môže zabrániť ďalšiemu posunu v opakovaní tej istej myšlienky.
08 / KapacitaVypočítajte výkon z akceptovaných častí, nie z pohybu suchého cyklu
Výstup suchého cyklu popisuje pohyb stroja bez kompletnej materiálovej, chladiacej a čiastočnej akceptačnej záťaže. Je to užitočné na kontrolu schopnosti pohybu, ale nie je prísľubom predajnej výroby. Výrobná kalkulácia musí používať skutočnú časť, živicu, formu, počet hláv alebo dutín, chladiaci systém, nadväzujúce vybavenie a spôsob preberania. To je dôvod, prečo Kinggle'sinformačný proces projektupred odporúčaním stroja sa pýta na veľkosť produktu, hmotnosť, materiál, hrúbku a výstupné požiadavky.
Zmerajte akceptovaný výstup priamo cez reprezentatívne výrobné okno. Počítajte iba diely, ktoré vyhovujú definovaným kritériám uvoľnenia, a zaznamenávajte plánované zastávky, neplánované zastávky, stratu nastavenia a odmietnutia samostatne. Neschovávajte ich v rámci jediného nevysvetliteľného faktora účinnosti. Ak linka produkuje niekoľko častí na udalosť, zosúlaďte počet podľa stanice, hlavy alebo dutiny, aby zakázaný výstup nezmizol v súčte.
| Metrické | Výpočet alebo pozorovanie | Použite | Bežná chyba hlásenia |
|---|---|---|---|
| Sekundy cyklu | Čas medzi rovnakou udalosťou počas opakovaných stabilných cyklov | Zobrazuje tempo a variácie strojových udalostí | Hlásenie najkratšej jednotlivej udalosti |
| Časti na podujatie | Prijaté fyzické časti uvoľnené jednou úplnou udalosťou formovania | Spája hlavy, dutiny a stanice s hlasitosťou | Za predpokladu, že každá predajňa vyrába |
| Teoretický hodinový výstup | (3 600 / cyklus sekúnd) × diely na udalosť | Porovnanie plánovania za podmienok bez prerušenia | Nazvať výsledok zaručenou výrobou |
| Akceptovaný hodinový výstup | Akceptované diely / dodržané výrobné hodiny | Zobrazuje použiteľný výstup z testovaného balíka produktov | Počítanie čistenia, nastavenia alebo odmietnutých dielov |
| Zmeniť výsledok | Akceptovaný výstup po mínus prijatý výstup pred, za zodpovedajúcich podmienok | Testuje, či úprava zlepšila skutočný cieľ | Porovnávanie rôznych produktov, zmien alebo služieb |
Hlásiť kvalitu okrem rýchlosti. Zahrňte hmotnosť a výsledky steny, kritické rozmery, výsledok funkčných testov, počet zmeškaných alebo držaných výrobkov, úžitkový stav a revíziu receptúry. Dvojsekundové zníženie nemá samostatný význam bez pôvodného cyklu, počtu dielov, akceptovaného výťažku a testovacích podmienok. Tento článok preto nezverejňuje percentuálny cieľ zlepšenia. Výsledok musí pochádzať z údajov linky kupujúceho.
Pre nový stroj alebo formu definujte pred skúškou spôsob výstupu. Kinggle'ssprievodca akceptačným testom v továrnivysvetľuje, ako spojiť meraný chod s presným výrobkom, materiálom, formou a úžitkovými podmienkami. Použitekontrolný zoznam pri spustenína vytvorenie stabilného stavu pred načasovaním aprechodný sprievodcaaby bola strata nastavenia oddelená od stabilnej výroby.
09 / LimityZastavte proces, keď proces stratí kontrolu
Zastavte a obnovte schválený stav, ak ochrana, blokovanie, núdzové zastavenie alebo ovládanie nebezpečnej energie nefungujú podľa plánu. Zastavte pre neočakávaný pohyb stroja, riziko kolízie, neobvyklé hydraulické alebo pneumatické správanie, poškodené tlakové komponenty, elektrické prehriatie, netesnosti alebo nesúlad medzi zobrazenou spätnou väzbou a fyzickou polohou. Práca s časom cyklu nikdy neoprávňuje prevádzku okolo poruchy.
Proces môže zastaviť aj čiastočný dôkaz. Sledujte predlisku, ktorá sa už nedostáva v správnej polohe, neúplné uzavretie formy, stúpajúci záblesk, nestabilná hmotnosť, tenké kritické steny, praskliny, neúplné detaily, lepenie, poškodenie orezania, deformácia, oválne hrdlá, spodné časti vahadla, zmrštenie alebo zlyhanie funkčného testu. Sprievodca procesom Formosa spája niekoľko z týchto symptómov s nadmerným teplom, nedostatočným chladením, krátkym cyklom alebo stavom chladiaceho kanála. Použite symptóm na opätovné otvorenie správnej diagnózy namiesto pridávania dlhého času chladenia bez nájdenia príčiny.
Eskalujte, keď si obmedzenie vyžaduje zmenu kanála formy, úpravu matrice alebo vyfukovacieho kolíka, zmenu riadiaceho programu, zmenu blokovania, prácu tlakového systému alebo prevádzku mimo kvalifikovanej živice a okna stroja. Použitenávod na preventívnu údržbupre opakovateľné nálezy zariadení. Opotrebovaný mechanizmus môže spomaliť cyklus, ale rýchlejší príkaz ho neopraví.
Ukončite projekt s uvoľnenou základnou líniou. Aktualizujte receptúru iba prostredníctvom schvaľovacieho procesu závodu, pripojte vzorku a záznam o meraní a uveďte, na ktorý produkt, formu, živicu a konfiguráciu stroja sa výsledok vzťahuje. Odmietnuté pokusy uchovávajte v denníku zmien. Keď ďalšia zmena dokáže reprodukovať prijatý cyklus a vysvetliť jeho limity, vylepšenie je pripravené na normálnu výrobu.
10 / OdpovedeČasto kladené otázky o čase cyklu vyfukovania
Čo určuje čas cyklu vyfukovania?
Čas cyklu je určený najpomalšou požadovanou cestou cez prípravu predlisku alebo brokov, pohyb formy, nafukovanie, chladenie, odsávanie, otváranie, vyberanie a následnú manipuláciu. Geometria produktu, distribúcia stien, správanie živice, chladenie formy, architektúra stroja a kritériá akceptovaných dielov, to všetko ovplyvňuje túto cestu. Pred rozhodnutím, ktorý časovač je zodpovedný, zmerajte aktuálnu sekvenciu a signály spätnej väzby.
Je chladenie vždy najdlhšou časťou cyklu vyfukovania?
Chladenie zaberá väčšinu formovacieho cyklu v mnohých polyolefínových aplikáciách, podľa LyondellBasell's sprievodca vyfukovaním, ale nie je automaticky aktívnym obmedzením na každej linke. Dodávka Parison, plnenie akumulátora, presun formy, čistenie robotom, orezávanie alebo testovanie môžu byť rozhodujúce pre ďalší štart. Časová os ukazuje, či by zníženie chladenia zmenilo celý cyklus alebo by iba vysunulo časť teplejšiu.
Ako možno skrátiť čas chladenia bez toho, aby došlo k deformácii?
Najprv skontrolujte podmienky prívodu a návratu chladiacej kvapaliny, rovnováhu okruhu, čistotu kanálov, teplotný vzor formy a horúce miesto na diele. Porovnajte rozloženie stien s nákresom a schváleným postupom. Zmeňte jeden zdokumentovaný stav, nechajte proces stabilizovať a skontrolujte rozmery a tvar po požadovanom intervale po vysunutí. Ak zostane rovnaká miestna horúca oblasť, forma alebo distribúcia v stene môže vyžadovať technické preskúmanie.
Zvyšuje kratší cyklus vždy výkon vyfukovania?
Nie. Výstup sa zvýši iba vtedy, keď zmenený cyklus predstavuje obmedzenie čiary a akceptujú sa ďalšie časti. Rýchlejšia udalosť stroja môže spôsobiť horúcejšie diely, viac nepodarkov, zaseknutie robota, poškodenie orezaním alebo oneskorenie testera. Porovnajte akceptované diely za sledovanú hodinu za zodpovedajúcich podmienok produktu, materiálu, formy, úžitkovosti a kvality. Pohyb v suchom cykle, teoretický výstup a akceptovanú produkciu ponechajte ako samostatné čísla.
Ako ovplyvňuje programovanie predlisku čas cyklu?
Programovanie Parison sa mení tam, kde materiál sedí pozdĺž produktu. Zbytočne ťažké oblasti môžu vyžadovať viac chladenia, zatiaľ čo príliš tenké oblasti môžu zlyhať v testoch produktu. Na kontinuálnych strojoch môže byť profil steny tiež synchronizovaný s časom cyklu, takže zmena načasovania môže posunúť umiestnenie profilu. Overte umiestnenie stien, hmotnosť dielu a zarovnanie profilu po zmene cyklu namiesto toho, aby ste predpokladali, že uložená krivka zostane správna.
Aké údaje by sa mali odoslať do Kinggle v prípade problému s časom cyklu?
Pošlite model stroja a verziu ovládača, nákres produktu, ID formy a nástrojov, triedu živice a šaržu, revíziu receptúry, video cyklu zachytené z bezpečného miesta, časovú os udalostí, históriu alarmov, hmotnosť dielu a mapu steny, kritické rozmery, fotografie defektov, pozorovania prívodu vzduchu do stroja a chladiacej vody, príčiny zastavenia a akceptovaný výstup počas definovaného obdobia. Tento dôkaz pomáha odlíšiť príčiny chladenia, nástrojov, ovládacích prvkov, pomocných zariadení, materiálu a linky.

Diskutujte o produkte a cykle ako o jednom systéme
Pošlite skutočný výkres dielu, živicu, formu, konfiguráciu stroja, aktuálnu časovú os cyklu, pozorovania úžitkových vlastností a výsledky nameranej kvality. Kinggle môže preskúmať dôkazy o stroji, nástrojoch, ovládacích prvkoch a cieli výroby.
Pošlite svoje výrobné údajeZdroje použité pre túto príručku
Príručky hostené Kinggle podporujú vyhlásenia o zdokumentovaných ovládacích prvkoch a postupnosti stroja. Vodidlá na výrobu polymérov podporujú vzťahy medzi chladením a defektmi. Zdroje OSHA sú zahrnuté pre bezpečnostné hranice Spojených štátov. Žiadny z týchto zdrojov neposkytuje univerzálny cieľ cyklu pre každý výrobok alebo stroj.
- Návod na obsluhu automatického vyfukovacieho stroja hosťovaného spoločnosťou Kinggle, prístupné 8. septembra 2026.
- Moog DigiPack III Parison Manuál regulátora hrúbky steny, MRJ06301, hostiteľom je Kinggle, prístup 8. septembra 2026.
- LyondellBasell, Sprievodca vyfukovaním polyolefínov, prístupné 8. septembra 2026.
- Formosa Plastics, Sprievodca procesom extrúzie vyfukovaním polyetylénu, prístupné 8. septembra 2026.
- OSHA 29 CFR 1910.147, Kontrola nebezpečnej energie, prístupné 8. septembra 2026.
- OSHA 29 CFR 1910.212, Všeobecné požiadavky pre všetky stroje, prístupné 8. septembra 2026.