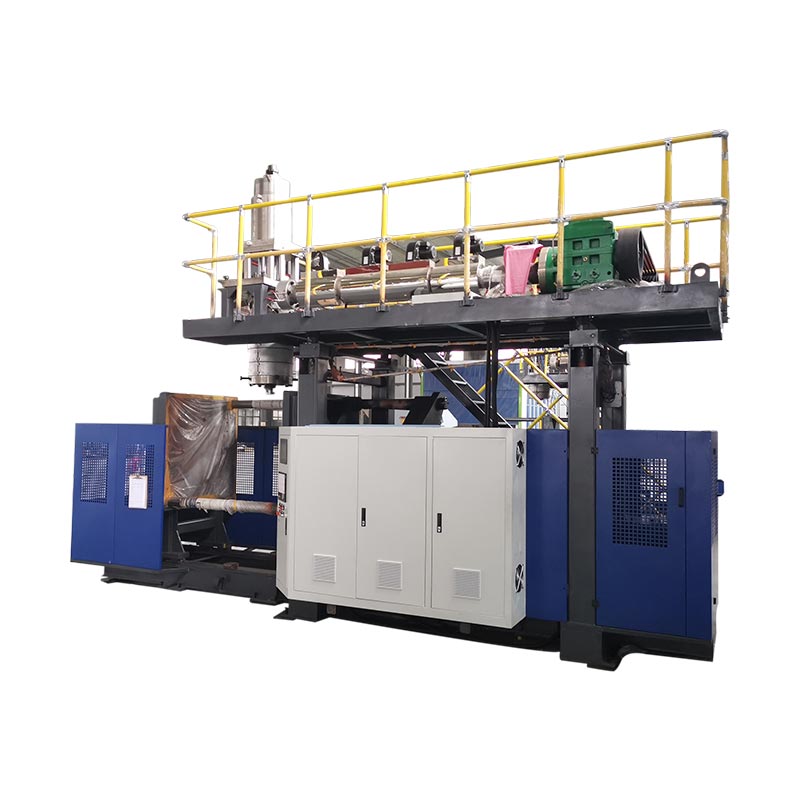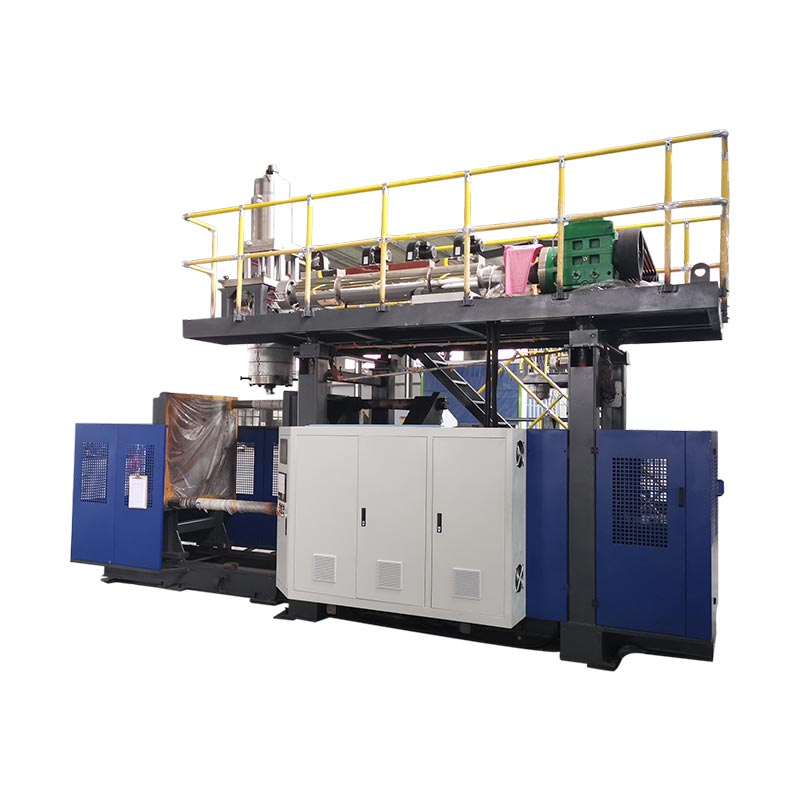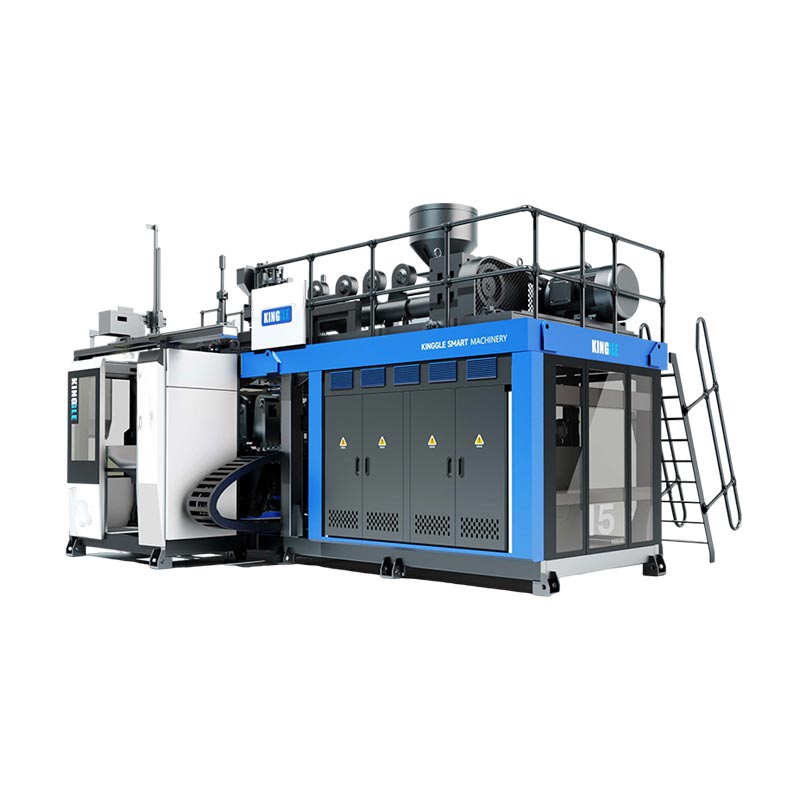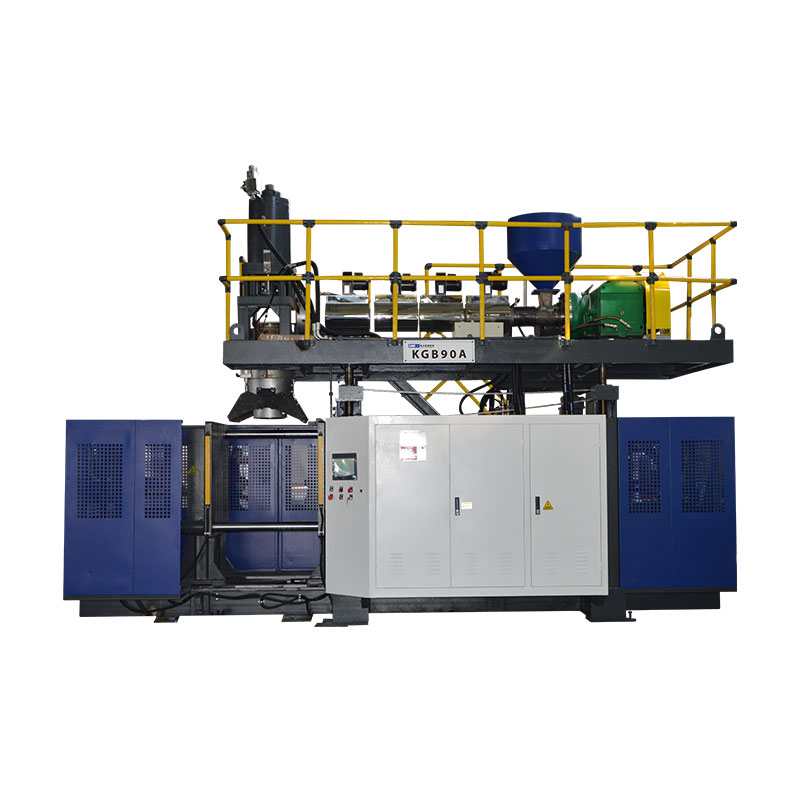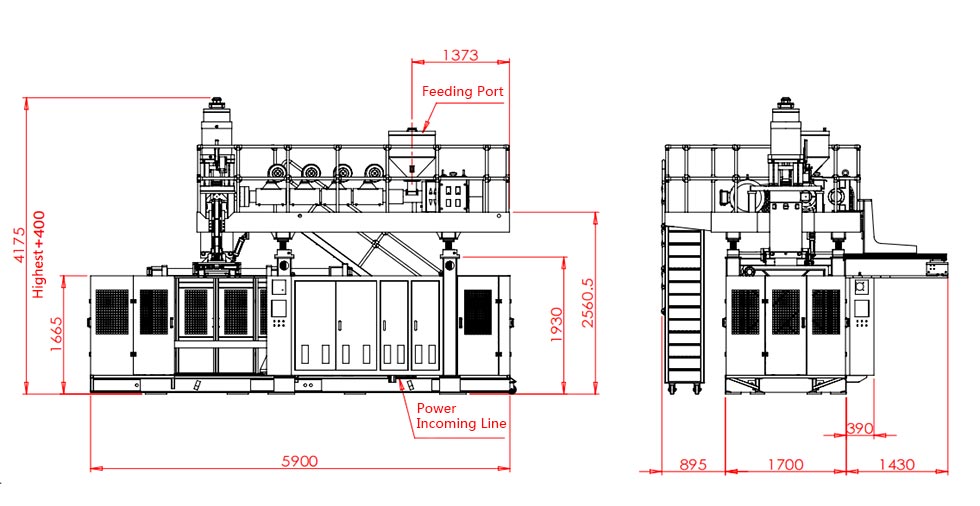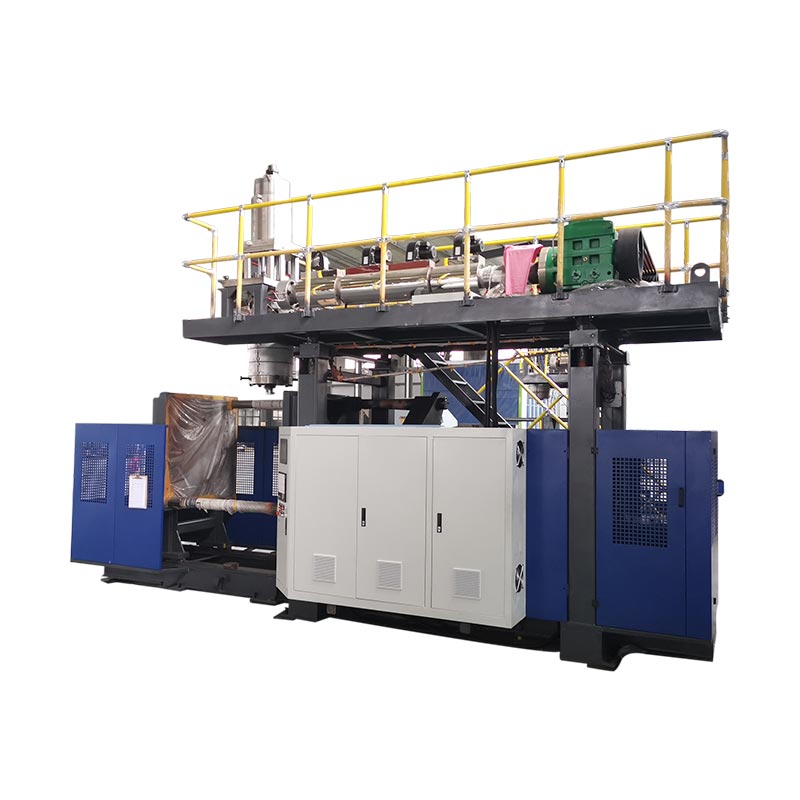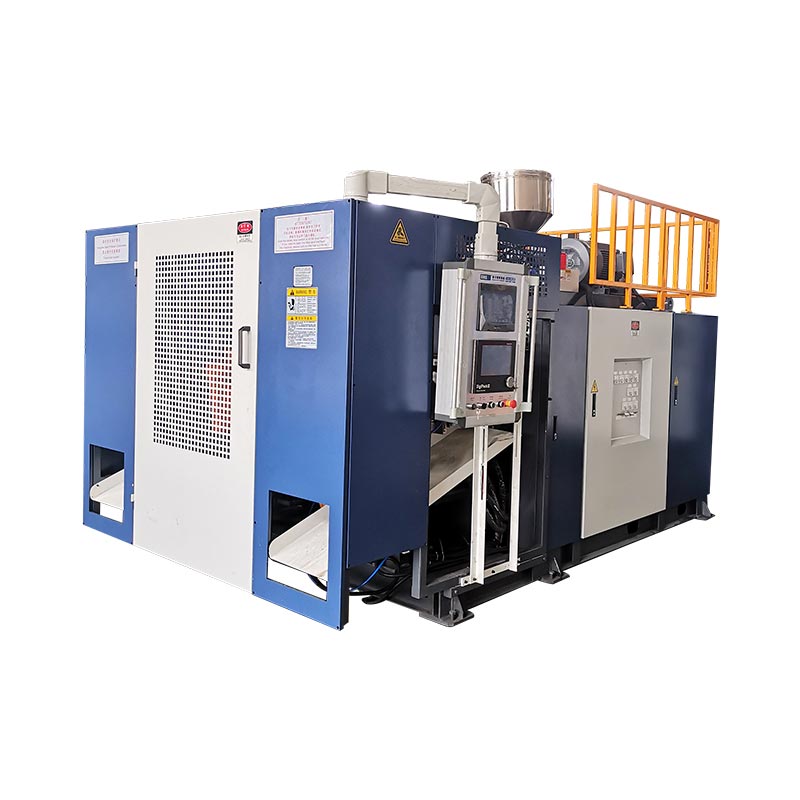
Výmena vyfukovacieho stroja je dokončená iba vtedy, keď sú nová forma, dráha materiálu, nástroje, receptúra a následné nastavenie správne identifikované a nový diel prejde stanovenými kontrolami.Spustenie automatických cyklov je prechodným míľnikom, nie dôkazom o dokončení. Najbezpečnejšou a najrýchlejšou praktickou metódou je pripraviť všetko možné pred zastavením, izolovať nebezpečnú energiu pre exponovanú prácu, obnoviť funkcie v riadenom poradí a merať čas do prvého akceptovaného výrobného okna, pričom sa zaznamená definícia prijatia, strata prechodu, zodpovedný schvaľovateľ a požadované dôkazy predtým, ako tím začne ďalšiu výrobnú kampaň z riadenej a sledovateľnej výrobnej základne.

Terminologická poznámka:Výrobné tímy môžu túto prácu opísať ako zmenu vytlačovacieho vyfukovacieho stroja, výmenu vyfukovacej formy, výmenu formy, výmenu nástroja, zmenu linky fľaše, zmenu farby vyfukovania, zmenu vyfukovacej živice alebo zmenu receptúry vyfukovania. Tieto označenia sa prekrývajú, ale nie vždy opisujú rovnaký rozsah. Pracovný balík by mal presne uvádzať, ktoré fyzické, materiálne, digitálne a nadväzujúce prvky sa zmenia.
Päť rozhodnutí, ktoré riadia prechod
- Definujte konečný bod ako akceptovaný diel a stabilné výrobné okno.
- Identifikujte každú zmenenú položku: formu, lisovacie nástroje, fúkací kolík, živicu, farbu, receptúru a následné vybavenie.
- Presuňte overenie, prípravu a dokumentáciu mimo okna zastaveného stroja, kde je to bezpečné.
- Skôr ako niekto vstúpi do exponovanej nebezpečnej zóny, použite schválený postup týkajúci sa nebezpečných energií.
- Zaznamenajte schválené nastavenie a dôkazy, aby sa ďalší chod začal od kontrolovanej základnej línie.
| Zmeniť doménu | Čo musí zodpovedať novej práci | Reštartovať dôkazy | Typická skrytá závislosť |
|---|---|---|---|
| Forma a rozhrania | Správne vzťahy revízie, montáže, chladenia, vyfukovania/jadra a vyberania | Riadený manuálny pohyb a tesné spoje | Vedenie hadice, poloha snímača alebo vzdialenosť po prúde |
| Nástroje na matrice a predlisky | Schválená identita nástrojov, mechanická poloha a kalibrácia | Rovný, stabilný predtvar umiestnený pre formu | Súbor nástrojov nezodpovedá nainštalovanému hardvéru |
| Materiál a farba | Správna trieda živice, šarža, predzmes a schválené pravidlo prebrúsenia | Čistá, homogénna tavenina a sledovateľný prechod materiálu | Stará živica alebo farba zostáva pri manipulácii a tavných cestách |
| Recept a ovládanie | Vydaná revízia receptu pre nainštalovaný produktový balík | Príkaz a skutočný stav sa zhodujú prostredníctvom riadeného cyklu | Stará hodnota produktu prežije mimo uloženého receptu |
| Prijímanie dielov a liniek | Výkres, vizuálny limit, hmotnosť, stena, rozmery a funkčné skúšky | Definované po sebe idúce alebo časové okno prijatia | Trimmer, tester úniku, dopravník alebo balenie stále používa staré SKU |
Premena je dokončená až po schválení novej fľaše
Rastliny často používajú slovoprechodna niekoľko rôznych podujatí. Jeden vedúci môže zastaviť hodiny, keď je nová forma upnutá. Iný ho môže zastaviť, keď začne prvý automatický cyklus. Kvalita môže definovať dokončenie ako prvú časť, ktorá prejde kontrolou, zatiaľ čo výroba môže vyžadovať trvalý chod akceptovaných častí. Tieto definície vytvárajú rôzne čísla, takže porovnanie času prechodu nemá zmysel, kým nie je stanovený počiatočný a cieľový bod.
Pre extrúznu vyfukovaciu linku je užitočným počiatočným bodom posledná prijatá časť z odchádzajúcej zákazky. Užitočný koncový bod je prvé akceptované produkčné okno pre prichádzajúcu zákazku. Závod musí toto okno definovať. Môže to byť stanovený počet po sebe idúcich častí, definovaný čas pri stabilných podmienkach alebo pravidlo vzorkovania naprieč stanicami, dutinami alebo výstupmi matrice. Požiadavka patrí do špecifikácie kontrolovaného produktu alebo procesu, nie do pamäte operátora.
Táto definícia odhaľuje prácu, ktorú ukrýva iba metrika formy. Prichádzajúci produkt môže vyžadovať ďalšiu matricu alebo tŕň, vyfukovací kolík, nástroj na krk, pohyb jadra, profil predlisku, živicu, farbu, pravidlo prebrúsenia, program na testovanie netesnosti, orezávací prípravok, štítok, vedenie dopravníka alebo vzor balenia. Aj keď fyzická forma zostane nainštalovaná, prechod materiálu a receptúry môže byť stále úplnou zmenou výroby plastových fliaš.
Rozdeľte výsledok do štyroch meraní: čas zastavenia stroja, čas do prvého vytvarovaného dielu, čas do prvého akceptovaného dielu a čas do akceptovaného výrobného okna. Okrem týchto časov zaznamenávajte odmietnutia nastavenia a množstvo čistenia. To nesľubuje, že padne každé číslo. Zviditeľňuje stratu a zabraňuje tomu, aby sa rýchly reštart hlásil ako úspešná výmena extrúzneho vyfukovacieho stroja, keď nadväzujúca linka alebo brána kvality stále odmietajú diely.
Naplánujte si balík nového produktu skôr, ako sa stroj zastaví
Prechod by sa mal začať ako kontrola informácií, kým odchádzajúca úloha stále beží. Zostavte jeden uvoľnený pracovný balík, ktorý identifikuje výkres a revíziu dielu, triedu živice, predzmes, povolené prebrúsenie, cieľovú hmotnosť dielu, kritické rozmery, miesta hrúbky steny, vizuálne kritériá, funkčné testy a očakávané balenie. Pridajte identitu formy, lisovacieho nástroja, vyfukovacieho kolíka, vložky, odoberania a ďalšieho príslušenstva. Ak majú dve položky spoločný názov, použite trvalé identifikátory alebo fotografie s kontrolou revízie, aby si inštalačný tím nevyberal podľa vzhľadu.
Kinggle je zverejnenýpredajný procesžiada kupujúcich, aby poskytli fotografie alebo nákresy produktu, hmotnosť, veľkosť, materiál, hrúbku, výkon a potrebu chemickej odolnosti pred výberom strojového riešenia. Rovnaké vstupné kategórie sú cenné pri neskorších zmenách, pretože spájajú nastavenie stroja s dielom, ktorý sa musí vyrobiť. Výrobný balík by mal byť konkrétnejší ako pôvodný dopyt a mal by obsahovať iba schválené hodnoty pre skutočnú kombináciu stroja, formy a materiálu.
Umiestnite ďalšiu formu a overené pomocné položky do určenej oblasti bez toho, aby ste bránili východom, stráženiu alebo toku materiálu. Skontrolujte zdvíhacie body a plán zdvihu zariadenia, ale neodvodzujte nosnosť z nominálnej veľkosti formy. Uistite sa, že chladiace prípojky, vzduchové prípojky, snímače, káble a upevňovacie prvky sú prítomné a správne identifikované. Pripravte čisté zariadenia na manipuláciu s materiálom a oddelené nádoby na odchádzajúcu živicu, prechodový materiál a vyradené diely. Ak linka obsahuje orezávač, tester úniku, štítkovač alebo dopravník, uveďte jeho receptúru a diely na výmenu v rovnakom prehľade pripravenosti.
Pred poslednou starou časťou urobte krátke rozhodnutie o pripravenosti. Nastavovač foriem potvrdzuje pripravenosť nástrojov a zdvíhania, manipulácia s materiálom potvrdzuje správne dávky a čistú trasu, operátor potvrdzuje prístup k receptu, údržba potvrdzuje akúkoľvek naplánovanú prácu a kvalita potvrdzuje plán vzoriek. Ak požadovaná položka chýba, nechajte odchádzajúcu úlohu spustenú, keď to bude možné. Objavenie problému pred plánovaným zastavením premení prestoje na čas prípravy bez použitia bezpečnostnej skratky.
Ovládajte nebezpečnú energiu pred prácou s formami alebo nástrojmi
Výmena formy na vyfukovanie môže vystaviť ľudí pohybu upínania, pohybu dosiek, vyfukovacích kolíkov, fréz, robotov, hydraulického tlaku, pneumatického tlaku, elektrickej energie, horúceho polyméru a vyhrievaných nástrojov. Stlačenie normálneho tlačidla zastavenia nevytvára bezpečný stav pre prácu v nebezpečnej zóne. Zamestnávateľ musí určiť, ktoré úlohy sú servisom alebo údržbou, identifikovať všetky zdroje energie a prostredníctvom vyškoleného a oprávneného personálu použiť postup riadenia spotreby energie špecifický pre daný stroj.
Pre pracoviská v Spojených štátochOSHA 29 CFR 1910.147sa zaoberá servisom a údržbou, kde by neočakávané napájanie, spustenie alebo uvoľnenie uloženej energie mohlo zraniť zamestnanca. Vyžaduje si to program energetickej kontroly, zdokumentované postupy tam, kde je to vhodné, školenie a pravidelnú kontrolu.OSHA 29 CFR 1910.212poskytuje všeobecnú požiadavku na ochranu stroja. Závody mimo Spojených štátov amerických musia dodržiavať zákony, normy a postupy zamestnávateľov, ktoré platia v ich lokalite.
Plán zmeny musí riešiť aj úlohy, ktoré vyžadujú dočasnú energiu na testovanie alebo umiestnenie. To nie je povolenie improvizovať. Zodpovedný zamestnávateľ musí definovať vyhovujúcu postupnosť čistenia nástrojov a ľudí, obnovy iba potrebnej energie, vykonania testu, opätovného vypnutia napájania, keď je to potrebné, a opätovného použitia ovládacích prvkov predtým, ako sa obnoví vystavená práca. Svetelný záves, zablokované dvere alebo núdzové zastavenie môžu chrániť normálnu prevádzku, ale nesmie sa s nimi náhodne zaobchádzať ako s náhradou za príslušný postup týkajúci sa nebezpečnej energie.
Chráňte zariadenie rovnako starostlivo ako ľudí. Hostiteľom je Kingglenávod na obsluhu automatického vyfukovacieho strojavaruje, že pohyb vyfukovacieho kolíka musí byť koordinovaný so stavom otvorenia formy a popisuje funkcie polohovania platformy a lisovacej hlavy. Presné rozhranie a logika bezpečného pohybu sa líšia podľa modelu, možností a verzie softvéru. Preto by mal nastavovací tím identifikovať povolené pohyby špecifické pre stroj pred zastavením namiesto toho, aby ich objavil, kým je prítomná zavesená forma alebo odkrytý nástroj.
Spustite jednu riadenú sekvenciu cez formu, materiál a ovládacie prvky
Nasledujúca osemstupňová sekvencia je zámerne napísaná ako riadiaci tok, nie ako univerzálny mechanický postup. Podrobné kroky odstraňovania formy, hodnoty spojovacích prvkov, metóda hadíc, teplotné limity nástrojov a skúšobné pohyby musia pochádzať zo skutočných pokynov pre stroj, formu a zariadenie. Hodnota spoločnej postupnosti je v tom, že dáva operáciám, nástrojom, údržbe, materiálom a kvalite rovnaké body odovzdania.
-
Uvoľnite odchádzajúcu úlohu.Identifikujte posledný prijatý starý diel, uložte požadovaný procesný záznam a zosúlaďte odchádzajúce živice, štítky a rozpracovanú výrobu. Schválenú vzorku si uschovajte, ak to kontrolný plán závodu vyžaduje.
-
Zastavte v schválenom stave.Postupujte podľa pokynov na vypnutie stroja a živice. Počítajte s pobytom v teple a materiálom, ktorý zostal v násypke, extrudéri, hlave alebo akumulátore, namiesto toho, aby ste predpokladali, že normálna prestávka je vhodná na výmenu živice.
-
Izolujte pre exponovanú prácu.Oprávnený personál uplatňuje na mieste postupy týkajúce sa nebezpečných energií a výťahov. Overte izoláciu a riešte uloženú hydraulickú, pneumatickú, gravitačnú a tepelnú energiu predtým, ako niekto vstúpi do definovanej nebezpečnej zóny.
-
Odstráňte a chráňte odchádzajúce komponenty.Odpojte, zdvihnite a uložte formu a súvisiace nástroje podľa ich riadených pokynov. Zakryte alebo chráňte čisté spoje a zaznamenajte poškodenie, úniky alebo abnormálne opotrebovanie namiesto toho, aby ste ich odovzdali do ďalšieho cyklu.
-
Skontrolujte bežné rozhrania.Skontrolujte montážne plochy, prvky zarovnania, chladiace a vzduchové pripojenia, snímače, káble a prístupný chránený priestor. Skrytý problém rozhrania môže sledovať novú formu a vyzerať ako chyba receptu.
-
Nainštalujte overený prichádzajúci balík.Priraďte fyzické ID k uvoľnenému balíku úloh. Spoje nasmerujte tak, aby ste sa vyhli nebezpečenstvu zovretia, tepla a pohybu, potom dokončite špecifikovanú montáž a kontrolu pripojenia.
-
Obnovte funkcie autorizáciou.Vyčistite personál a nástroje, znova nainštalujte ochranné kryty, dodržujte schválený proces opätovného zapnutia a dokážte povolené manuálne pohyby za kontrolovaných podmienok. Potvrďte, že príkaz, spätná väzba a fyzický pohyb súhlasia.
-
Predstavte materiál a kvalifikujte produkt.Dokončite schválenú živicu alebo farebný prechod, nahrajte uvoľnenú receptúru, vytvorte diagnostické diely, opravte jednu preukázanú príčinu a uvoľnite výrobu až po uplynutí definovaného akceptačného okna.
Vlastník javiska by mal podpísať alebo digitálne potvrdiť každé odovzdanie. Táto malá kontrola zabraňuje nejednoznačným vyhláseniam, ako napríklad „forma je pripravená“, keď nie je pripojené chladenie, alebo „recept je načítaný“, keď jedno pomocné zariadenie stále obsahuje predchádzajúce SKU. Ukazuje tiež, kde sa vlastne stratil čas: čakanie na autorizáciu, lokalizácia hardvéru, oprava rozhrania, vymazanie starej farby, stabilizácia predlisku alebo opakovanie testu kvality.
Pre viac podrobností o vzťahu nástrojov použite Kinggle'sSprievodca dizajnom vytláčacej vyfukovacej formy. Na riadený návrat zo zastaveného stroja do výroby použitekontrolný zoznam spustenia vyfukovacieho stroja. Tieto články rozširujú jednotlivé etapy; táto prechodová stránka obsahuje medzifunkčné odovzdávanie z jednej schválenej úlohy na ďalšiu.
K živici a zmene farby pristupujte ako k rozhodnutiu o dráhe materiálu
Výmena materiálu na vyfukovanie nie je dokončená, keď sa ďalšie vrecko dostane do násypky. Odchádzajúca živica alebo farba môže zostať v dopravných linkách, nakladačoch, násypkách, miešačkách, plniacich hrdlách, závitovke a valci, adaptéroch, vytláčacej hlave, prietokových cestách akumulátora a lisovacích nástrojoch. Plán prechodu by mal určiť, o ktorý z týchto objemov ide a kde sa bude zhromažďovať zmiešaný alebo nefarebný materiál. Malo by sa v ňom tiež uviesť, či sa prechodný materiál môže zhodnocovať, či sa musí dať do karantény alebo či sa musí zlikvidovať podľa materiálových pravidiel závodu.
Riaďte sa pokynmi pre vypnutie, spustenie a čistenie schváleného dodávateľom živice, ako aj pokyny pre stroj. Nepredpokladajte, že univerzálny čistiaci materiál, teplota alebo množstvo funguje pre každý polymér, farbivo a extrúzny systém. Zmena z prírodného na tmavý materiál predstavuje iný problém viditeľnosti od tmavého k prirodzenému. Zmena medzi druhmi rovnakého polyméru môže ešte zmeniť pevnosť taveniny, napučiavanie, chladenie a správanie predlisku. Zmena medzi rodinami polymérov môže vyžadovať konkrétnejšie preskúmanie kompatibility a degradácie. Kinggle'sSprievodca vyfukovaním z HDPE verzus PPvysvetľuje, prečo je potrebné prehodnotiť časť, proces a balík validácie, a nie považovať názov materiálu za jednoduchú náhradu.
LyondellBasell'ssprievodca riešením problémov s vyfukovanímidentifikuje vonkajšiu kontamináciu a degradovanú živicu ako zdroje línií, pruhov, nefarebných častíc a dier. Špecificky poukazuje na upratovanie pri manipulácii s materiálom, kontaminované prebrúsenie, slabé čistenie medzi živicami a zlú prax odstavovania alebo spúšťania ako možných prispievateľov. Toto sú diagnostické vzťahy, nie prevádzkové nastavené hodnoty Kinggle.
Zabudujte do odovzdávania pozitívnu identifikáciu materiálu. Zaznamenajte dodávateľa živice, druh, šaržu, predzmes, pomer, zdroj prebrúsenia a čas, kedy nová zmes vstúpila do kŕmneho systému. V prípade potreby uchovávajte štítky alebo záznamy s čiarovými kódmi so zadržanými vzorkami. Ak prvé nové časti vykazujú čierne škvrny, pruhy alebo prenos farby, časová pečiatka a záznam dráhy materiálu pomáhajú rozlíšiť predvídateľný prechod od kontaminácie alebo degradácie. Theextrúzia vyfukovanie defektov sprievodcaposkytuje širšiu maticu medzi príznakmi a dôkazmi.
Obnovte recept bez importovania predpokladov starého produktu
Uložený recept je užitočný iba vtedy, keď je jasná jeho identita a rozsah. Vstupný záznam by mal obsahovať revíziu produktu, kombináciu formy a nástrojov, triedu živice, príslušný kontrolný súbor, stav schválenia a dátum posledného overenia. Prístupové práva by mali odlíšiť uvoľnené výrobné receptúry od vývojových skúšok. Pred načítaním súboru by mal operátor potvrdiť, že fyzický stav stroja sa zhoduje so súborom, a nie použiť názov receptu ako dôkaz, že hardvér je správny.
Rozsah receptúry je možné rozdeliť medzi systémy. Hlavné HMI môže obsahovať polohy otvorenia a zatvorenia formy, rýchlosti pohybu, oneskorenia, časovanie vyfukovania, čas chladenia, logiku vyberania a výber funkcií. Samostatný ovládač hrúbky steny môže uchovávať informácie o zábere alebo cykle, hodnoty medzier a profil predlisku. Zariadenia po prúde si môžu ponechať nastavenie orezávania, testovania tesnosti alebo dopravníka. Hostiteľom je KinggleNávod na Moog DigiPack IIIvysvetľuje, že uložené kontajnerové súbory môžu obsahovať naprogramovaný profil predlisku a informácie o kalibrácii nástrojov. Tiež sa v ňom uvádza, že pri prechode z jedného kontajnera na druhý je dôležitá presná kalibrácia nástroja.
Tieto dôkazy podporujú zásadné pravidlo: neodpájajte softvérový súbor od nástroja, na ktorý bol kalibrovaný. Tá istá príručka ovládača poznamenáva, že výmena formy si môže vyžadovať aj výmenu nástroja. Súbor, ktorý vytvoril akceptovaný kontajner s jednou matricou, tŕňom a kalibráciou, nie je automaticky platný po zmene týchto položiek. Ak má závod schválené hlavné nastavenia, porovnajte načítanú revíziu s uvoľneným záznamom a zdokumentujte všetky zámerné rozdiely. Počas ladenia prvých častí neprepisujte master.
Použite manuálny alebo nastavovací režim na preukázanie iba pohybov povolených postupom špecifickým pre stroj. Pred automatickým cyklovaním skontrolujte vôľu formy, vzťah medzi vyfukovacím kolíkom alebo jadrom, polohu lisovacej hlavy a dosky, dráhu odoberania, kryty a spätnú väzbu. Návod na obsluhu Kinggle popisuje manuálne funkcie a varuje, že pohyb vyfukovacieho kolíka musí byť koordinovaný s otvorenou formou. Pretože sa rozhrania a voliteľné funkcie líšia,Sprievodca nastaveniami HMI a alarmmiby sa mali čítať spolu s presným návodom k stroju a nemali by sa používať ako náhrada.
Keď začne ladenie, zmeňte jednu ovládanú premennú z uvedeného dôvodu, zaznamenajte staré a nové hodnoty a počkajte na odozvu procesu, než ju posúdite. Parisonovo rozdelenie, hmotnosť dielu, správanie pri vytláčaní, chladenie a poloha formy sa vzájomne ovplyvňujú. Thesprievodca programovaním parisonuvysvetľuje, ako spojiť profil s nameranými stenami namiesto vyhladzovania bodov iba vzhľadom.
Pred meraním úspešnosti prechodu na euro overte prvé časti
Prvá uzavretá časť odpovedá len na jednu otázku: čiara môže niečo tvoriť. Nepreukazuje, že diel spĺňa výkresové, funkčné alebo procesné požiadavky. S prvými kusmi zaobchádzajte ako s diagnostickými vzorkami. Označte ich podľa poradia, času, stanice, dutiny alebo výstupu matrice. Udržujte ich v poriadku dostatočne dlho, aby ste videli, či sa proces zbližuje, unáša alebo opakuje defekt špecifický pre stranu.
Začnite identitou a hrubou kondíciou. Potvrďte správnu časť a revíziu, živicu a farbu, geometriu hrdla alebo rozhrania, kompletnú formáciu, trasu orezania a zjavné poškodenie. Potom použite kontrolovaný plán pre hmotnosť dielu, rozloženie stien, kritické rozmery, vzhľad a požadované funkčné testy. Testy netesnosti, pádu, tlaku, zaťaženia, chemickej odolnosti alebo zhody sú špecifické pre produkt; zahŕňajú iba tie, ktoré vyžaduje nákres, štandard alebo plán validácie kupujúceho. Nevymýšľajte univerzálnu toleranciu alebo počet vzoriek.
Akceptačná vzorka by mala predstavovať skutočné výrobné usporiadanie. Na dvojpolohovom stroji odoberte vzorky z oboch strán. Pri nastavení s viacerými hlavami alebo s viacerými dutinami zachovajte identitu hlavy alebo dutiny, aby priemer nemohol skryť jeden chybný výstup. Ak je súčasťou procesu predajnej časti zastrihávač alebo tester netesností, kvalifikujte aj toto zariadenie. Fľaša, ktorá prejde cez formu, ale po orezaní zlyhá, nie je akceptovaným výsledkom výroby. Thesprievodca akceptačným testom v továrniukazuje, ako možno spojiť dôkazy o produkte, procese a testoch pred odoslaním; rovnaká zásada vysledovateľnosti platí počas zmien výroby.
Ochrany, spätná väzba, pomôcky, manuálne pohyby a tok materiálu súhlasia so schváleným nastavením.
Identifikované vzorky spĺňajú platné výkresové, vizuálne, rozmerové, stenové a funkčné požiadavky.
Definované následné alebo časovo závislé výrobné okno závodu prechádza cez všetky relevantné výstupy.
Uvoľnite vedenie len prostredníctvom povereného orgánu závodu. Zaznamenajte prijaté vzorky a revíziu receptúry, ktorá ich vyrobila. Ak proces nemôže dosiahnuť schválené okno bez toho, aby opustil svoj kvalifikovaný rozsah, zastavte eskaláciu nastavení a preskúmajte nástroje, nástroje, materiál, stav stroja alebo pôvodný návrh procesu. Kinggle'ssprievodca požiadavkami na službypomáha oddeliť problém nastavenia stroja od nestabilného prívodu vzduchu, vody alebo elektriny.
Znížte čas na prestup presunutím prípravy mimo zastávku
Najbezpečnejšou príležitosťou zvyčajne nie je rýchlejšia práca s kľúčom. Odstraňuje prácu, ktorá nemala byť v zastavenom okne. Skontrolujte zaznamenanú zmenu a klasifikujte každé oneskorenie: čakanie na formu, potvrdenie revízie, nájdenie hadice, čistenie nádoby na materiál, stiahnutie súboru, nájdenie testovacieho prípravku, čakanie na kvalitu alebo oprava poškodeného spojenia. Mnohé z týchto úloh je možné dokončiť alebo overiť pred posledným prijatým starým dielom za predpokladu, že príprava nezasahuje do výroby alebo stráženia.
Vytvorte súpravu pripravenú na spustenie pre každú opakovanú skupinu produktov. Môže obsahovať overené mapy pripojení, chránené spojovacie prvky, označené hadice, držiaky snímačov, schválené receptúry, vzorové plány a náhradné diely. Používajte vizuálnu identifikáciu, ktorá prežije prostredie obchodu. Formy a nástroje skladujte tak, aby zdvíhacie body a spojovacie plochy zostali prístupné a chránené. Súprava by mala obmedziť vyhľadávanie a interpretáciu; nikdy by nemala podporovať nahradenie, keď chýba kontrolovaná položka.
Štandardizujte rozhrania až po technickej kontrole. Konzistentné umiestnenie hadíc, identifikácia konektorov, montážne referencie a názvy receptov môžu skrátiť čas rozhodovania, ale musia zodpovedať požiadavkám na tlak, teplotu, prietok, pohyb a bezpečnosť. Ak sa uvažuje o funkcii rýchlej zmeny, vyhodnoťte celý systém vrátane pozitívneho uzamykania, spätnej väzby, úniku, údržby, zabezpečenia proti chybám a hodnotenia rizika lokality. Nemeňte projekt rýchlosti na nezdokumentovanú modifikáciu hardvéru.
Použite záznam o prechode na výber jedného zlepšenia naraz. Ak prevláda vyčistenie farby, preskúmajte smerovanie materiálu a schválenú stratégiu čistenia. Ak prevláda zarovnanie, skontrolujte skladovanie, lokalizačné prvky a stav formy. Ak dominuje ladenie prvej časti, auditujte riadenie receptov, kalibráciu nástrojov a dôkazy o procese. Ak dominuje čakanie na kvalitu, vopred nakalibrujte meradlá a definujte, kto môže uvoľniť úlohu. Cieľom je opakovateľné prvé akceptované výrobné okno, nie rekordná suchá zmena nasledovaná šrotom.
Údržbové práce by sa mali tiež explicitne plánovať. Prechod môže poskytnúť prístup pre inšpekcie, ale kombinovanie úloh mení rozsah, ľudí a potreby kontroly energie. Použitekontrolný zoznam preventívnej údržbyrozhodnúť, čo patrí do plánovaného zásahu. Zistenia údržby uchovávajte oddelene od zmien nastavenia produktu, aby boli opakujúce sa problémy so zariadením viditeľné.
Vytvorte si záznam o zmene, ktorý uľahčí ďalší chod
Užitočný záznam je dostatočne krátky na dokončenie a dostatočne špecifický na rekonštrukciu behu. Začnite s identitou: dátum a čas, stroj, odchádzajúce a prichádzajúce revízie produktu, ID foriem a nástrojov, druhy materiálu a šarže, revízie receptúry, členovia tímu a oprávnenie na vydanie. Pridajte štyri časovacie body definované skôr, plus množstvo alebo hmotnosť prečisťovacieho materiálu, zmetky z nastavenia a zadržaný produkt. Ak rastlina nedokáže spoľahlivo zmerať jedno pole, označte ho ako nedostupné, nie odhadujte ho.
Zaznamenajte výnimky v pozorovateľnom jazyku. „Spätné chladenie z okruhu B neukázalo žiadny prietok“ je užitočnejšie ako „problém s vodou“. „Súbor receptu 14 bol načítaný; následný tester zostal na SKU X“ označuje zlyhanie odovzdania. Odfoťte neočakávané opotrebovanie, netesnosti, poškodené konektory alebo opakujúce sa chyby dielov s príslušným identifikačným štítkom. Prepojte opravné práce so systémom údržby alebo nesúladu namiesto toho, aby ste ich pochovali v komentári operátora.
| Záznamový blok | Minimálne užitočné polia | Otázka, na ktorú odpovie nabudúce |
|---|---|---|
| Pracovná identita | Revízie strojov, výrobkov, foriem, nástrojov, materiálov a receptúr | Zhodoval sa fyzický a digitálny balík? |
| Čas | Posledná prijatá stará časť, prvá vytvorená nová časť, prvá prijatá časť, vydanie stabilného okna | Kde sa zo zastaveného intervalu stal kvalifikačný čas? |
| Strata | Vyčistite množstvo, nastavenie nepodarkov, zadržaný produkt a prácu podľa roly | Posunula kratšia zastávka stratu inam? |
| Kód oneskorenia | Čakanie, hľadanie, oprava, čistenie, ladenie, testovanie či autorizácia | Ktorý problém s prípravou alebo systémom by sa mal zlepšiť? |
| Prijatie | ID vzoriek, merania, testy, schválenie a konečná revízia receptúry | Aké dôkazy dokazujú, že linka bola uvoľnená? |
| Výnimka | Pozorovaný problém, vlastník, obmedzenie a spojená akcia | Čo treba opraviť, kým sa vráti tá istá práca? |
Radšej si prezrite opakované zmeny podľa skupiny produktov, než aby ste sa spoliehali na jeden najlepší chod. Hľadajte medián a rozpätie každej fázy načasovania, opakujúce sa výnimky a opakované režimy šrotu. Jedna nezvyčajne rýchla udalosť mohla vynechať kontrolu, využiť ideálne podmienky alebo použiť inú definíciu prijatia. Účelom údajov je zlepšiť štandard a prípravu, nie tlačiť na operátorov, aby obchádzali bezpečnostné opatrenia.

Zatvorte záznam s aktuálnou schválenou základnou čiarou a ďalšou akciou. Ak zmena viedla k lepšiemu nastaveniu, pred aktualizáciou mastera smerujte upravené hodnoty cez schvaľovací proces závodu. Ak to odhalilo problém s dizajnom, ponechajte dočasné obmedzenie viditeľné, kým ho inžinierstvo neuzavrie. Táto disciplína premení každú zmenu vyfukovacieho stroja na použiteľný dôkaz a nie na ďalšiu izolovanú zmenu.
Často kladené otázky o zmenách vyfukovania
Čo je súčasťou výmeny vyfukovacieho stroja?
Kompletná výmena môže zahŕňať formu, matricu a tŕň, vyfukovací kolík, jadro alebo vložky, živicu, predzmes, pravidlo prebrúsenia, receptúru HMI, profil hrúbky steny, vyberanie, orezávač, tester úniku, vodiace lišty dopravníka, štítky a balenie. Presný rozsah závisí od rozdielov medzi odchádzajúcimi a prichádzajúcimi produktovými balíkmi. Definujte tieto rozdiely pred zastávkou. Ak je uvedená iba forma, tím môže reštartovať so starou cestou materiálu, súborom ovládača alebo následným nastavením.
Kedy by sa mal začať a kedy zastaviť čas prechodu?
Praktická definícia začína pri poslednej prijatej časti z odchádzajúcej zákazky a končí pri prvom akceptovanom výrobnom okne pre prichádzajúcu zákazku. Zaznamenajte aj medzičasy pre prvý tvarovaný diel a prvý prijatý diel. Závod musí definovať výrobné okno, ako je špecifikovaný počet po sebe idúcich dielov alebo vzorka na základe času vo všetkých relevantných staniciach, dutinách alebo hlavách. Použitie rovnakej definície dáva budúcim porovnaniam zmysel.
Ako môže závod bezpečne skrátiť čas výmeny vyfukovacej formy?
Identifikáciu, prípravu, čistenie, overovanie receptúr, prípravu meradiel a plánovanie kvality presuňte mimo intervalu zastavenia, kde je možné tieto činnosti vykonávať bez zásahu do výroby. Označte rozhrania, chráňte úložisko, pripravte súpravy pre špecifické úlohy a priraďte vlastníkov pre každé odovzdanie. Analyzujte čas čakania a korekcie oddelene od fyzickej práce na forme. Nezkracujte čas obchádzaním ochranných krytov, vynechávaním ovládacích prvkov s nebezpečnou energiou, používaním nevhodného zdvíhacieho zariadenia alebo preberaním dielov skôr, ako prejdú požadované kontroly.
Ukončí načítanie uloženého receptu nastavenie?
Nie. Uložený recept sa musí zhodovať s nainštalovanou formou, lisovacím nástrojom, vyfukovacím kolíkom, materiálom a revíziou produktu. Niektoré nastavenia sa môžu nachádzať aj v samostatnom ovládači predlisku alebo následnom stroji. Potvrďte kompletnú sadu súborov, dokážte povolené manuálne pohyby a porovnajte skutočné správanie stroja s uvoľnenou základnou čiarou. Manuál Moog DigiPack III spája uložené kontajnerové súbory s informáciami o kalibrácii profilu predlisku a nástrojov, čo je dôvod, prečo identita hardvéru a identita súboru musia zostať prepojené.
Prečo sa po zmene materiálu objavujú čierne škvrny alebo farebné pruhy?
Možné príčiny zahŕňajú starý materiál zostávajúci v manipulačnej alebo taveninovej dráhe, kontaminovaná živica alebo prebrúsenie, degradovaná živica uvoľnená zo stojatej oblasti, nerovnomerné miešanie farieb, poruchy ohrievača alebo nevhodné odstavenie a preplachovanie. Pred zmenou nastavení uchovávajte živicu a prechodový záznam. Postupujte podľa schváleného postupu stroja a dodávateľa živice, skontrolujte cestu materiálu a klasifikujte, či je chyba náhodná alebo fixná okolo predlisku. Nepredpokladajte, že jedna univerzálna metóda čistenia je bezpečná pre každú živicu a hlavu.
Aké informácie by sa mali zaslať spoločnosti Kinggle o náročnom prechode na euro?
Odošlite identifikáciu stroja a riadiacej jednotky, výstupné a prichádzajúce výkresy produktov, ID foriem a nástrojov, triedy a šarže živice, podrobnosti o predzmesi a prebrúsení, revízie receptúry, históriu alarmov, odčítané údaje, časovú os zmeny, označené fotografie vzoriek a namerané údaje o poruchách. Video zahrňte len vtedy, ak ho možno nasnímať bez toho, aby ste vstúpili do nebezpečnej zóny. Špecifické dôkazy umožňujú diskusiu efektívnejšie oddeliť problém cesty materiálu, nástrojov, riadenia, užitočnosti alebo konštrukčného riešenia dielov.
Naplánujte stroj okolo balíka produktu
V prípade novej formy, nového materiálu alebo problému s opakovanou výmenou pošlite skutočný výkres dielu, živicu, cieľové testy, podrobnosti o forme a nástrojoch, aktuálne informácie o stroji a pozorovaný záznam o výmene. Kinggle môže diskutovať o stroji, nástrojoch, ovládacích prvkoch a výrobných požiadavkách z rovnakého súboru dôkazov.
Pošlite informácie o svojom projekteOverené zdroje a metóda dôkazov
Stránky Kinggle prvej strany a príručky hostené spoločnosťou Kinggle sa použili na vyhlásenie o rozhraní stroja, vstupe do projektu a rozsahu školenia. Pre vzťahy medzi uloženým súborom a nástrojmi a kalibráciou bola použitá príručka výrobcu regulátora. Na kontamináciu materiálu a cesty degradácie sa použil oficiálny sprievodca výrobcom živice. Predpisy OSHA boli použité len na opis hraníc bezpečnosti Spojených štátov. Žiadny zdroj nižšie nie je prezentovaný ako univerzálny recept.
- Návod na obsluhu automatického vyfukovacieho stroja hosťovaného spoločnosťou Kinggle, prístupné 8. septembra 2026.
- Moog DigiPack III Parison Manuál regulátora hrúbky steny, MRJ06301, hostiteľom je Kinggle, prístup 8. septembra 2026.
- Kinggle proces predajaaPopredajný servis, prístupné 8. septembra 2026.
- LyondellBasell, Ako vyriešiť problémy s vyfukovaním, prístupné 8. septembra 2026.
- OSHA 29 CFR 1910.147, Kontrola nebezpečnej energie, prístupné 8. septembra 2026.
- OSHA 29 CFR 1910.212, Všeobecné požiadavky pre všetky stroje, prístupné 8. septembra 2026.