Na tejto stránke
Čo je to stroj na vyfukovanie plastov?
Vyfukovanie je výrobný proces pre duté plastové diely. Stroj taví plastovú živicu, formuje ju do mäkkého tvaru a používa stlačený vzduch na nafúknutie tohto tvaru proti stenám formy; keď sa ochladí, diel drží tvar formy. Štyri stupne definujú každý stroj —zahrievanie (plastifikovanie), tvarovanie (predlisok alebo predlisok), fúkanie a chladenie— a rozdiely medzi typmi strojov spočívajú v tom, ako sa vytvára mäkký tvar pred zavedením vzduchu.
Stroje na vyfukovanie plastov vyrábajú širokú škálu každodenného a priemyselného tovaru: nápojov a farmaceutických výrobkovfľaše, mazivá a chemikáliekanystry, priemyselnésudy a IBC nádrže, automobilové palivové nádrže a vzduchové kanály, cestné bariéry a nespočetné množstvo kontajnerov. Materiál závisí od časti:PETpre priehľadné nápojové fľaše,HDPEa HMW-HDPE pre plechovky, sudy a nádrže,PPpre tepelne odolné a tenkostenné obaly a PVC alebo technické živice, ako je PA pre špeciálne a bariérové aplikácie.
Typy strojov na vyfukovanie plastov
Existujú tri základné typy procesov plus rýchlo rastúca kategória pohonov, ktorú teraz kupujúci v roku 2026 zvažujú samostatne.
Vytlačovací vyfukovací stroj (EBM)
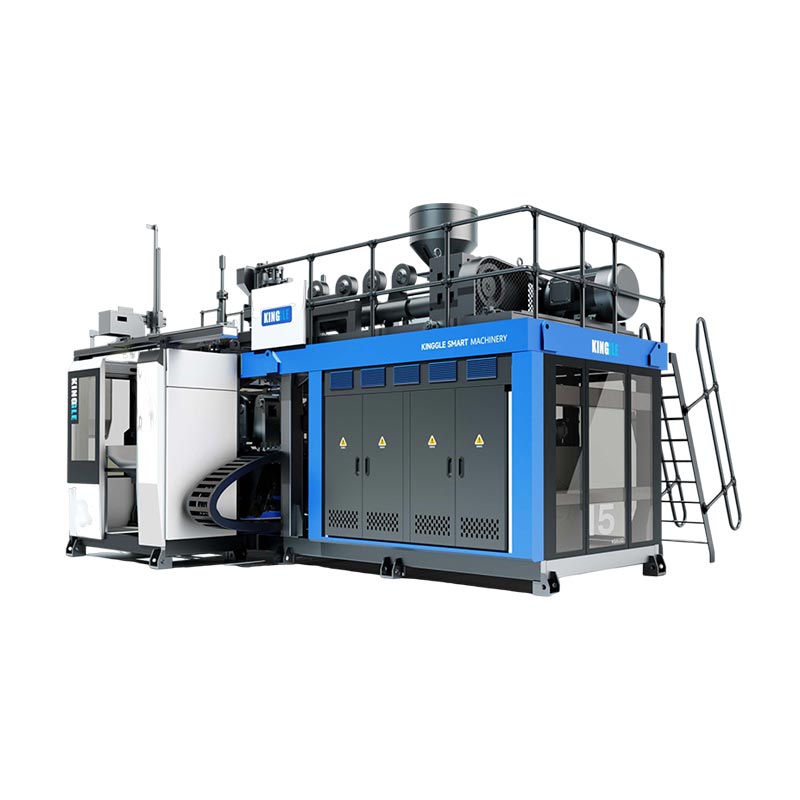
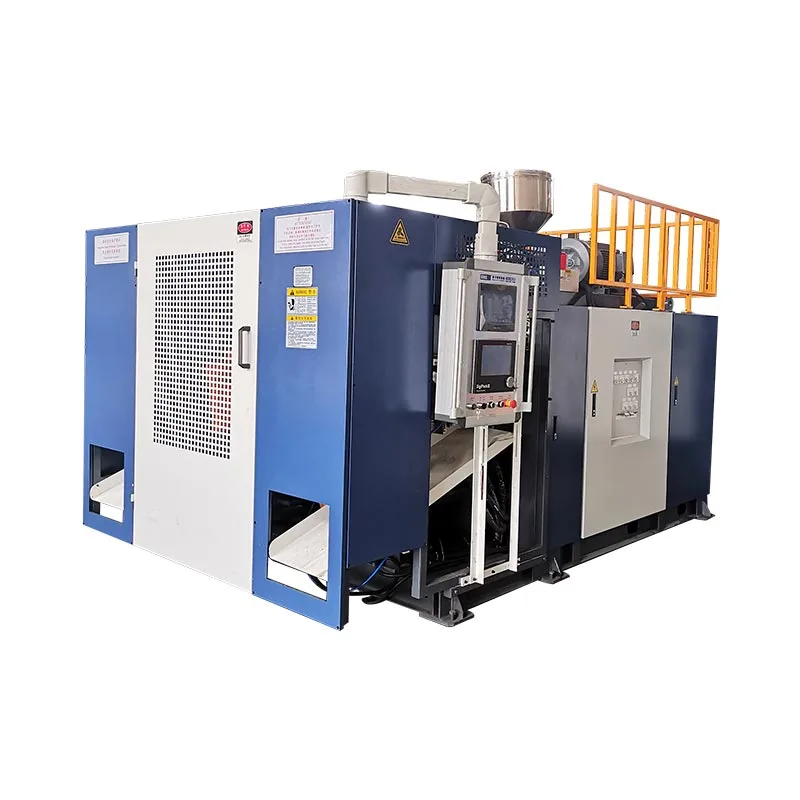
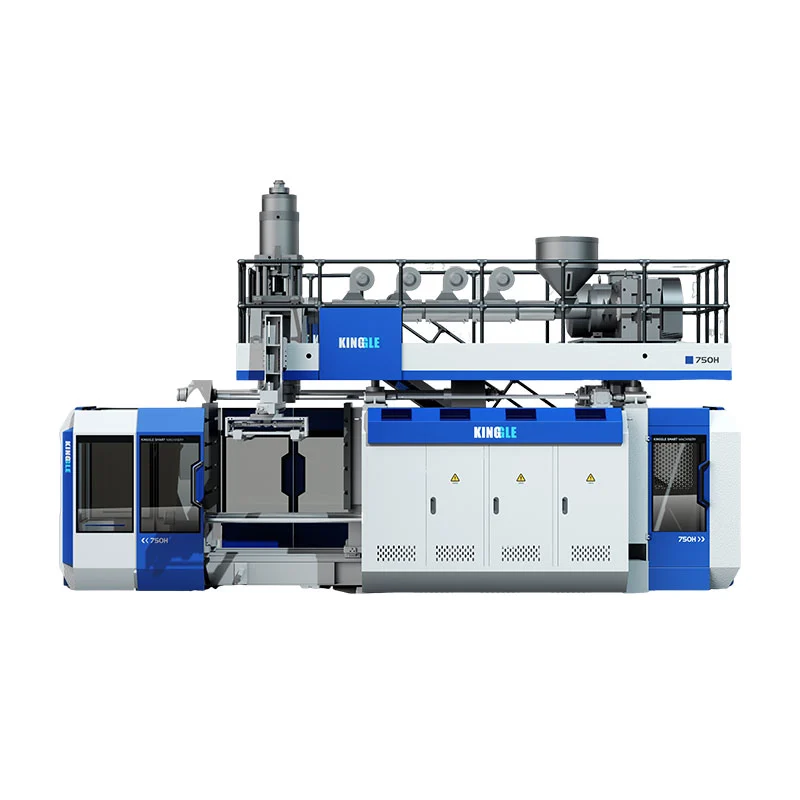
Ako to funguje:extrudér roztaví živicu a pretlačí ju cez vytláčaciu hlavu za vzniku závesnej rúrky, predlisku; forma sa okolo nej uzavrie a vzduch ju nafúkne proti dutine. Pretože telo, rukoväť a krk tvoria v jednom zábere, extrúzne vyfukovanie je proces pre manipulované a veľké diely.Výhody:nízke náklady na nástroje, rýchle výmeny a najširší sortiment veľkostí dielov – od 100 ml fliaš až po 220 l sudy a viac.Aplikácie:kanystry, chemické sudy, nádrže na vodu a palivo, skrinky na náradie, cestné zábrany, hračky. Je to prirodzené vhodné pre veľkoobjemové priemyselné kontajnery a proces, na ktorý sa špecializujeme; pozri našenepretržitýaakumulátorvytláčacie stroje.
Vstrekovací vyfukovací stroj (IBM)
Ako to funguje:presný predlisok sa vstrekuje na jadrovú tyč a potom sa prenesie do fúkacej stanice, kde ho nafúkne vzduch. Pretože krk je vstrekovaný, IBM poskytuje vynikajúcu presnosť krku a hladký povrch. Vyhovuje tomalé, vysoko presné fľaše a poháre— farmaceutické fľaštičky, kozmetické nádobky — v malých objemoch s veľmi malým množstvom odpadu. Nevyrába nádoby s manipuláciou a nie je vhodný na veľké diely.
Vstrekovací vyfukovací stroj (ISBM)
Ako to funguje:vstrekne sa PET predlisok, ktorý sa potom axiálne natiahne, kým sa vyfúkne. Táto dvojosová orientácia zarovná polymér, čím sa vytvorí stena, ktorá je pri danej hmotnosti jasnejšia, pevnejšia a ľahšia. ISBM je štandardom prePET voda a fľaše na nealkoholické nápoje, kde rozhoduje odľahčenie a transparentnosť. Je to iná skupina produktov ako priemyselné diely z HDPE.
2026: Plne elektrické a servopoháňané vyfukovacie stroje
Okrem typu procesu sa kupujúci v roku 2026 stále viac porovnávajútechnológia pohonu. Tradičné stroje používajú hydrauliku s pevným objemom, ktorá pracuje na plný výkon bez ohľadu na zaťaženie.Celoelektrickýstroje nahrádzajú hydrauliku servomotormi ahydraulika poháňaná servomotoromstroje poháňajú hlavné čerpadlo podľa potreby – obe výrazne znižujú spotrebu energie a zlepšujú opakovateľnosť. Plne elektrické konštrukcie sú bežné na malých, vysoko presných strojoch; pre veľké priemyselné diely, ktoré potrebujú veľmi vysokú upínaciu silu, ahydraulika poháňaná servomotoromstroj zvyčajne poskytuje najlepšiu rovnováhu medzi úsporou energie a tonážou. Naše stroje používajú servo hlavné čerpadlo s riadením frekvenčnej konverzie presne z tohto dôvodu.
Tabuľka 1 · Typ stroja verzus materiál, kapacita, aplikácia a výhoda 2026
| Typ | Materiály | Typická kapacita | Najlepšie aplikácie | 2026 výhodou |
|---|---|---|---|---|
| Extrúzia (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2 000 l | Kanystry, bubny, tanky, autodiely | Na viacvrstvových hlavách prebieha PCR / prebrúsenie vrstiev |
| vstrekovanie (IBM) | PE, PP, PS | ≤ ~0,5 l | Farmaceutické a kozmetické malé fľaštičky | Veľmi nízky odpad, presné hrdlá |
| Natiahnutie vstrekovaním (ISBM) | PET | 0,2 – 10 l | Fľaše na vodu a nealkoholické nápoje | Odľahčenie, prehľadnosť |
| Servo / plne elektrické | Akékoľvek (technológia pohonu) | Líši sa | Energeticky kritické, veľkoobjemové linky | Najväčšia energeticky účinná páka |
Kľúčové komponenty a ich vplyv na výstup
Dva stroje môžu zdieľať hlavnú kapacitu, ale fungujú veľmi odlišne, pretože kvalita a výstup sú súčasťou komponentov. Lacnejší stroj so slabým ovládaním steny sa zvyčajne ukáže ako ten drahý – živica, ktorú plytvá na každej časti, preváži cenový rozdiel v priebehu niekoľkých mesiacov.
- Skrutková / plastifikačná jednotka.Roztaví a odmeria živicu. Priemer závitovky (zvyčajne 50 – 100 mm) a pomer L/D (24 – 25) určujú homogenitu a priepustnosť taveniny; nestabilná tavenina sa prejavuje ako nekonzistentné časti po prúde.
- Kontrola hlavy a predlisku.Tvorí predlisok a profiluje jeho stenu po celej dĺžke. Regulátor hrúbky steny s vysokým rozlíšením (napríklad 100-bodový systém MOOG) je jedinou najväčšou pákou na cenu živice aj pevnosť dielu.
- Upínacia jednotka.Uzatvára a drží formu proti vnútornému tlaku fúkania. Synchrónne upínanie s priamym tlakovým zaistením udržuje dosky rovnobežné; príliš malá tonáž vytvára bleskové a slabé časti.
- Chladiaci systém.Nastaví diel proti forme. Chladenie je zvyčajne najdlhším krokom v cykle, takže dizajn chladenia - nie extrudér - nastavuje skutočný výkon a riadi deformáciu.
- Riadiaci systém a automatizácia.Riadi a automatizuje linku. Spoľahlivé PLC/HMI (Mitsubishi, Weinview) plus odoberanie a odstraňovanie otrasov robotom chráni konzistenciu a OEE pri bezobslužných behoch.
Tabuľka 2 · Komponent verzus funkcia, metrika kvality a na čo sa pýtať pri kúpe
| Komponent | Funkcia | Ovplyvnená metrika kvality | Opýtajte sa dodávateľa |
|---|---|---|---|
| Skrutka / plastifikácia | Roztavte a odmerajte živicu | Homogenita taveniny, výstup | Priemer skrutky, L/D, HDPE kg/h? |
| Kontrola závitoreznej hlavy / predlisku | Predlieň formy a profilu | Rovnomernosť hrúbky steny, použitie živice | Koľko bodov hrúbky steny? |
| Upínacia jednotka | Zatvorte a podržte formu | Flash, integrita dielov | Upínacia sila a typ uzamykania? |
| Chladiaci systém | Nastavte časť | Čas cyklu, deformácia | Dizajn chladenia a špecifikácia vody? |
| Ovládanie / automatizácia | Spustiť a automatizovať | Konzistencia, OEE | Značka PLC/HMI, odber robota? |
Trendy vo vyfukovaní 2026
Kompatibilita s PCR a recyklovanou živicou
Ciele týkajúce sa značky a regulácie posúvajú recyklovaný obsah (PCR) nahor naprieč obalmi. Prevádzka premenlivej, niekedy kontaminovanej recyklovanej taveniny vyžaduje prísnejšiu kontrolu predlisku a teploty a často aviacvrstvová lisovacia hlavatakže jadro z prebrúsenia alebo PCR môže byť vložené medzi panenské obaly. Stroje s presným ovládaním hrúbky steny a stabilnými teplotnými zónami zaobchádzajú s recyklovanou živicou oveľa zhovievavejšie.
AI a inteligentné monitorovanie
Linka je stále viac inštrumentovaná.OEE prístrojové dosky, prediktívna údržba, diaľková diagnostika a automatická úprava parametrov sa presúvajú od prémiových možností k očakávaniam. Dokonca aj základný palubný poplašný systém, ktorý umožňuje dodávateľovi diagnostikovať poruchy na diaľku, môže zmeniť viacdňovú odstávku na opravu v ten istý deň – čo na linke 24 hodín denne, 7 dní v týždni má väčšiu hodnotu ako len malý rozdiel v cene stroja.
Energetická účinnosť
Energia je opakujúcim sa nákladom, ktorý beží po celú dobu životnosti stroja, takže stále viac ovplyvňuje rozhodnutia o kúpe. Hlavné páky sú ahlavné servo čerpadlo, optimalizované využitie stlačeného vzduchu (vzduch je jedným z najdrahších zariadení v závode) a efektívne chladenie. Pretože energia je skutočnou súčasťou nákladov na fľašu, efektívny pohon sa často vráti rýchlejšie ako akýkoľvek iný upgrade na veľkoobjemovej linke.
Tabuľka 3 · Trend z roku 2026 verzus vplyv továrne, nákupný bod a návratnosť investícií
| Trend | Vplyv na továreň | Nákupný bod | hodnota ROI |
|---|---|---|---|
| PCR / recyklovaná živica | Musí bežať premenlivá, kontaminovaná tavenina | Viacvrstvová hlava + silné ovládanie steny | Spĺňa ciele značky / regulačné recyklované |
| AI / inteligentné monitorovanie | Menej prestojov, rýchlejšie nastavenie | OEE prístrojová doska, diaľková diagnostika, alarm | Vyššia doba prevádzky, nižšia šrotovnosť |
| Energetická účinnosť | Priebežná energia = priebežné náklady | Servočerpadlo, optimalizovaný vzduch, efektívne chladenie | Nižšie náklady na diel, rýchlejšia návratnosť |
Ako si vybrať správny stroj na vyfukovanie plastov
Najspoľahlivejším spôsobom, ako špecifikovať stroj, je pracovať od dielu smerom von a posudzovať skôr celkové náklady na vlastníctvo ako cenu nálepky:
- Najprv definujte produkt.Najväčšia veľkosť, či už má rukoväť, živicu, špecifikáciu steny a akúkoľvek certifikáciu (pádový test, UN).
- Potom definujte výstup.Pred výberom jednej alebo dvojitej stanice alebo akumulátora preveďte cyklus sušenia na skutočný výkon a denný objem.
- Priraďte typ stroja.Manipulovaná/veľká → extrúzia; malé presné → vstrekovanie; číry PET → natiahnuť.
- Zvážte energiu a automatizáciu.Servopohon a odber robota zvyšujú cenu, ale znižujú prevádzkové náklady.
- Skontrolujte servis, náhradné diely, inštaláciu a školenie.Stroj je desaťročný vzťah; podpora rozhoduje o dostupnosti.
- Posudzujte podľa TCO, nie podľa ceny.Živica, energia, šrot a prestoje prevyšujú cenový rozdiel medzi dvoma strojmi počas ich životnosti.
Tabuľka 4 · Kontrolný zoznam kupujúceho
| Kritérium | Čo potvrdiť |
|---|---|
| Kapacita | Maximálny objem dielov + realistický denný výkon |
| Energia | Servopohon, inštalovaný kW, spotreba vzduchu a vody |
| Materiálová kompatibilita | HDPE / PP / PVC / PA / obsah PCR |
| Rýchlosť prepínania | Čas výmeny formy, jednoduchá vs |
| Popredajná podpora | Záruka, montáž, školenie, náhradné diely |
| Bezpečnosť a súlad | Svetelná clona, CE, pádová skúška / UN tam, kde sa to vyžaduje |



Inštalácia, zapojenie a uvedenie do prevádzky
Vyfukovacia linka je náročnou inštaláciou a väčšina oneskorení pri spustení pochádza skôr z pripravenosti na mieste ako zo samotného stroja. Pred príchodom stroja si overte základné informácie:
- Verejné služby.Správne napájanie a zapojenie, čistite stlačený vzduch pri požadovanom tlaku, prietok a tlak chladiacej vody a prípadne hydraulické spoje.
- Miesto a základ.Rovná podlaha s predpísaným zaťažením vzhľadom na hmotnosť stroja plus voľný priestor okolo dosky, extrudéra a odberu na prevádzku a údržbu.
- Poradie uvádzania do prevádzky.Spustite olejové čerpadlo, zahrejte stroj na teplotu (čo umožňuje niekoľko hodín so zapnutou chladiacou vodou), spustite vytláčanie a regulátor hrúbky steny, potom spustite manuálne cykly pred prepnutím do automatického režimu.
- Prijatie (skúšobná prevádzka).Pred odhlásením skontrolujte výstup suchého cyklu, rovnomernosť hrúbky steny, hmotnosť dielu a povrchovú úpravu a bezpečnostné funkcie.
Naši inžinieri cestujú do vašej továrne, aby nainštalovali, uviedli do prevádzky a zaškolili operátorov, takže linka dosiahne stabilnú produkciu rýchlejšie ako vlastná inštalácia.
Bežné problémy a riešenie problémov
Väčšina chýb pri vyfukovaní má pôvod v štyroch pákach – profil hrúbky steny, teplota taveniny, upínacia sila a chladenie. Táto tabuľka mapuje chyby, na ktoré sa kupujúci najčastejšie pýtajú, na ich obvyklé príčiny a opravy.
Tabuľka 5 · Chyba verzus pravdepodobná príčina a oprava
| Defekt | Pravdepodobná príčina | Prvá oprava na vyskúšanie |
|---|---|---|
| Únik | Slabé odtrhnutie / tenká stena pri zvare | Upravte profil steny a časovanie odtrhnutia a vyfúknutia |
| Nerovnomerná hrúbka steny | Profil Parison vypnutý / matrica nie je vycentrovaná | Preprofilujte predlisku, vycentrujte lisovaciu hlavu |
| Nestabilný parison | Teplota taveniny / skladovací zdvih | Skontrolujte teplotné zóny a skladovací zdvih |
| Zákal / bielenie | Teplota topenia alebo chladenie sú príliš agresívne | Vylaďte teplotu taveniny a rýchlosť chladenia |
| Rocker spodok | Chladenie základne / tlak fúkania | Nastavte chladenie základne a tlak fúkania |
| Nadmerný blesk | Nedostatočná svorka / opotrebovaná forma | Overte upínaciu silu, skontrolujte formu |
| Deformácia / deformácia | Nedostatočné chladenie | Predĺžte čas chladenia, znížte teplotu vody |
Keď výstup klesá skôr ako kvalita, príčinou je častejšie skladovací zdvih alebo chladenie ako extrudér – to je prvé miesto, ktoré treba hľadať. Pretrvávajúce šroty a neplánované zastávky sú tiež najväčšou skrytou brzdou OEE, a preto sa stabilné nástenné ovládanie a spoľahlivá automatizácia vrátia oveľa viac, ako sú ich hlavné náklady.
Trhový výhľad na roky 2026 – 2030
Dopyt je stabilný a široký. Podľa Grand View Research bol globálny trh so strojmi na vyfukovanie plastov o3,2 miliardy USD v roku 2024 a predpokladá sa, že do roku 2030 dosiahne približne 4,0 miliardy USD, CAGR približne 4,2 %. Rast poháňajú obaly, automobilové komponenty, priemyselné kontajnery a zdravotníctvoÁzia a Tichomorie je najväčším regiónom s približne 39 % trhu. Extrúzia zostáva najväčším procesným segmentom pre priemyselné duté diely, zatiaľ čo PET ťahové vyfukovanie vedie v nápojových obaloch.
Pre kupujúcich je praktickým signálom, že ide o trh modernizácie, nie boom: rast sa sústreďuje tam, kde stroje pridávajú efektivitu, schopnosť recyklovaného obsahu a automatizáciu. To je dôvod, prečo sa rozhodnutie o kúpe v roku 2026 týka menej základných špecifikácií, ale viac energetickej účinnosti, kompatibility PCR, doby prevádzkyschopnosti a celkových nákladov na vlastníctvo.
Získajte cenovú ponuku na stroj na vyfukovanie plastov
Povedzte nám svoj produkt, veľkosť, živicu a denný výkon – odporučíme vám správny typ a konfiguráciu so skutočnými špecifikáciami a číslami cyklov.
Získajte cenovú ponuku Chatujte na WhatsAppČasto kladené otázky
Čo je to stroj na vyfukovanie plastov?
Vyrába duté plastové výrobky zahrievaním živice, jej tvarovaním do mäkkého tvaru, nafukovaním stlačeným vzduchom vo forme a ochladzovaním – vyrába sa z nej fľaše, kanistre, sudy, nádrže a nádoby. Hlavnými typmi sú extrúzia, vstrekovanie a vstrekovanie a vyfukovanie.
Aké sú hlavné typy vyfukovacích strojov?
Extrúzia (EBM) pre manipulované a veľké HDPE diely, vstrekovanie (IBM) pre malé presné fľaše a vstrekovanie stretch (ISBM) pre číre PET fľaše. Stroje sú tiež opísané ako kontinuálne, akumulátorové, viacvrstvové a servo/plnoelektrické.
Aké materiály možno použiť?
HDPE a HMW-HDPE, PP, PVC a PA na extrúznych strojoch; PET na vstrekovacích naťahovacích strojoch. HDPE je štandardom pre plechovky, sudy a nádrže; PET na číre fľaše.
Koľko stojí stroj na vyfukovanie plastov?
Náklady sa riadia veľkosťou dielu a upínacou silou, počtom lisovacích hláv, jednovrstvovými a viacvrstvovými stenami a automatizáciou. Malé jednopolohové stroje sú cenovo najdostupnejšie; linky veľkých akumulátorových bubnov stoja oveľa viac. Celkové náklady na vlastníctvo – energia, šrot a údržba – sú zvyčajne dôležitejšie ako cena nálepky.
Aký je rozdiel medzi extrúziou a vstrekovaním vyfukovaním?
Extrúzia vytláča dutý predlisek a vyfukuje ho, čím sa vyrábajú manipulované a veľké diely. Vstrekovaním sa najskôr vylisuje presný predlisok a potom sa vyfúkne – ideálne pre malé, presné fľaše, ale nie pre rukoväte alebo veľké diely.
Ako si vyberiem správnu veľkosť stroja?
Začnite od najväčšieho objemu dielov a denného výkonu. Vynásobte výkon suchého cyklu faktorom účinnosti 0,75–0,85 a prevádzkovými hodinami, aby ste skontrolovali skutočnú kapacitu, potom si vyberte jednu alebo dvojitú stanicu alebo akumulátor pre veľké diely.
Ako znížim chyby a šrot?
Väčšina defektov súvisí s profilom hrúbky steny, teplotou taveniny, zvieracou silou alebo chladením. Presná kontrola hrúbky steny predlisku, správna tonáž svorky a primerané chladenie odstraňujú väčšinu problémov s netesnosťou, praskaním, nerovnými stenami a deformáciami.
Oplatí sa plne elektrické vyfukovacie stroje v roku 2026?
Plne elektrické a servopoháňané stroje znižujú spotrebu energie a zlepšujú opakovateľnosť, takže sa najrýchlejšie vrátia na veľkoobjemových a energeticky náročných linkách. Pri veľkých priemyselných dieloch poskytuje servopoháňaný hydraulický stroj často najlepšiu rovnováhu medzi úsporou energie a vysokou upínacou silou.
Záver
Výber stroja na vyfukovanie plastov je postupnosť, nie jedna špecifikácia: definujte diel, veľkosť výstupu, priraďte typ procesu, potom zvážte energiu, automatizáciu a podporu. Extrúzia pokrýva väčšinu priemyselných nádob, vstrekovanie vyhovuje malým presným fľašiam a naťahovacie vyfukovanie vlastní PET nápoje – so servopohonmi a plne elektrickými pohonmi, ktoré teraz využívajú všetky tri energie. V roku 2026 sú rozhodnutia, ktoré oddeľujú dobrý nákup od drahéhoenergetická účinnosť, kompatibilita PCR, automatizácia, OEE a celkové náklady na vlastníctvo— podporované skutočnou servisnou podporou. Urobte to správne a stroj si zarobí na desaťročie.