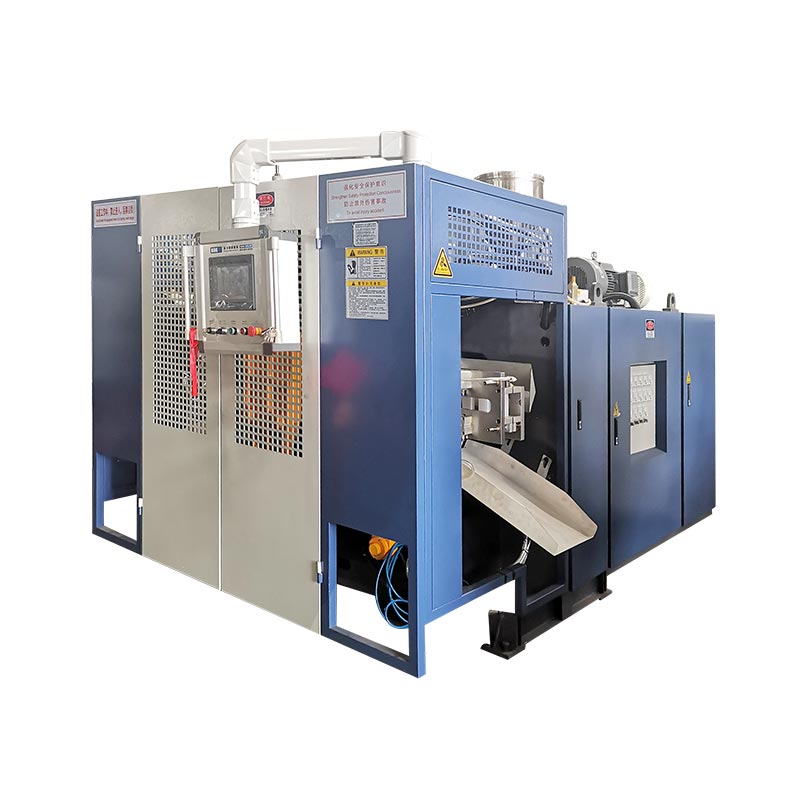
Druhá stanica mení spôsob, akým stroj využíva dobu vytláčania, chladenia a manipulácie s formami. Automaticky nezdvojnásobuje predajný výkon, neznižuje energiu na fľašu ani nevyrába väčší produkt. Tri spárované veľkosti stroja Kingle ukazujú, kde sa objavujú skutočné rozdiely.

Skutočnývyfukovací stroj s jednou alebo dvoma stanicamiporovnanie je teda štúdiou s kompletnými bunkami, nie počtom prepraviek. Rozhodnutie musí spájať fľašu, plán výroby, hrubý dopyt po tavenine, postupnosť dvoch staníc a požiadavku na akceptovanú časť.
Čo sa mení medzi jednou a dvoma stanicami?
V jednopolohovom kontinuálnom vyfukovacom stroji na kontinuálne vytláčanie jedna poloha formy a svorky zachytáva predlisku, formuje diel, ochladzuje ho a uvoľňuje. Ďalšia udalosť tvarovania sa musí zmestiť do sekvencie tejto jednej stanice.
Dvojpolohový alebo dvojpolohový vyfukovací stroj na vytláčanie strieda dve polohy formy okolo spoločného vytláčacieho systému. Jedna stanica môže byť v kroku vyfukovania, chladenia alebo odstraňovania časti, zatiaľ čo druhá sa pripravuje na zachytenie ďalšieho predlisku. To je dôvod, prečo sa dvojpolohové zariadenie na niektorých trhoch označuje aj ako obojstranný alebo kyvadlový vyfukovací stroj.
Táto zjednodušená postupnosť vysvetľuje príležitosť, nie konečnú mieru produkcie. Pohyb stanice, tvorba predlisku, zatváranie formy, fúkanie, výfuk, chladenie, vyhadzovanie, orezávanie a prenos po prúde musia do seba stále zapadať. Nezávislá literatúra o kyvadlových strojoch tiež uvádza jedno- a obojstranné konfigurácie oddelene od jedno- a viacvrstvových lisovacích hláv, čo potvrdzuje, že ide o rôzne možnosti vybavenia.
Nezamieňajte počet staníc, počet hláv, počet dutín a počet vrstiev
Mnoho chýb v citáciách začína preto, že slovo „dvojitý“ sa používa bez toho, aby sa povedalo, čo je zdvojené. Dvojpolohový stroj nie je nevyhnutne dvojhlavový stroj, dvojdutinová forma alebo dvojvrstvová linka.
| Termín | Čo sa počíta | Čo to zmení | Otázka pre dodávateľa |
|---|---|---|---|
| Jednoduchá alebo dvojitá stanica | Polohy formy a svoriek, ktoré fungujú postupne | Poradie stroja, požiadavka na nastavenie formy, výstupný potenciál, pôdorys a manipulácia | Koľko kompletných formovacích staníc sa na tomto stroji strieda? |
| Jednohlavová alebo viachlavová matrica | Parisons extrudované na jednej formovacej akcii | Koľko dutín formy je možné podávať naraz a požadované stúpanie výstupu | Koľko predajní je zahrnutých a aká je ich stredová vzdialenosť? |
| Jednodutinová alebo viacdutinová forma | Diely vytvorené v jednej forme sa uzavrú | Časti na formovanie, veľkosť formy, vyváženie chladenia a orezávanie | Koľko predajných dielov by mala vyrobiť jedna udalosť formy? |
| Jedno alebo viacvrstvové | Vrstvy materiálu v stene dielca | Extrudéry, architektúra hláv, manipulácia s materiálom a riadenie procesov | Aké materiály a štruktúra vrstiev sú zahrnuté v ponuke? |
TheÚdajový list kyvadlovej dopravy R&B kontinuálneho vytláčanianapríklad uvádza jedno- a multi-predlieňovacie zápustkové hlavy oddelene od jedno- alebo dvojpolohových konfigurácií svoriek. Multi-parisonové nástroje sú jedna výstupná páka; druhá formovacia stanica je ďalšia. Návrh môže používať buď páku alebo kombinovať oboje, takže cenová ponuka musí identifikovať každú zvlášť.
Terminológia sa mení aj podľa regiónu. Kupujúci môžu hľadať advojpolohový vyfukovací stroj, dvojpolohový vyfukovací stroj, dvojpolohový stroj na fúkanie fliašaleboobojstranný člnkový vyfukovač. Potvrďte fyzickú sekvenciu namiesto výberu iba podľa názvu.
Pôvodné porovnanie: tri spárované veľkosti stroja Kinggle
Nasledujúca analýza využíva špecifikácie zverejnené na šiestich aktuálnych produktových stránkach Kinggle. Každý pár má rovnakú nominálnu maximálnu kapacitu kontajnera, vďaka čomu je rozdiel medzi stanicami lepšie viditeľný. Čísla sú katalógové referencie, nie sú zárukou výroby pre každú fľašu, živicu, lisovaciu hlavu alebo voliteľné balenie.
| Kapacita a model | Stanice | Zverejnený štítok výstupu | Kapacita tavenia HDPE | Rozmery stroja (D׊×V) | Jednoduchá obálka L×W* | Hmotnosť | Upínacia sila |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Slobodný | 600 ks/h cyklus sušenia | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dvojité | 600 × 2 ks/h cyklus sušenia | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Slobodný | 500 ks/h cyklus sušenia | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dvojité | 500 × 2 ks/h cyklus sušenia | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB 15L | Slobodný | 450 ks/h cyklus sušenia | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dvojité | 450 × 2 ks/h cyklus sušenia | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Čo prezrádzajú spárované údaje
1. Počet staníc nedefinuje maximálnu veľkosť dielu
V rámci každého páru Kinggle zostáva nominálna kapacita nádoby a zverejnená upínacia sila rovnaká: 2 l a 40 kN, 5 l a 65 kN alebo 15 l a 165 kN. Druhá stanica mení poradie výroby; nepremení 5L platformu na 15L platformu.
Tento rozdiel je dôležitý pri výbere stroja. Objem dielu, projektovaná plocha, rozmery formy a požadovaná svorka musia stále zodpovedať platforme. Kinggle'ssprievodca výberom vyfukovacieho strojazačína od kontajnera pred výberom počtu staníc.
2. Dvojice staníc pridávajú kapacitu taveniny, ale nie o jeden pevný pomer
Zverejnená kapacita tavenia HDPE stúpa z 30 na 55 kg/h v 2L páre, z 55 na 80 kg/h v 5L páre a zo 100 na 120 kg/h v 15L páre. Tieto zvýšenia nie sú identické a nemali by sa premieňať na univerzálny „násobiteľ dvojitej stanice“.
Toto je najdôležitejšia lekcia o kapacite v údajoch. Dve stanice môžu vytvoriť viac príležitostí na formovanie, ale extrudér musí stále dodávať hrubú predlisku. Ťažšia fľaša, viac zábleskov, viac výstupov matrice alebo kratší interval udalostí zvyšujú potrebu taveniny. Keď sa vytláčanie stane prekážkou, pridanie dostupnosti stanice to nemôže vyriešiť.
3. Hmotnosť a inštalačný obal sa zvyšujú rôzne podľa veľkosti
Prechod z jednoduchého na dvojitý model zvyšuje publikovanú hmotnosť stroja z 2,5 na 4,5 tony pri objeme 2 l, 3,0 až 5,2 tony pri objeme 5 litrov a 7,5 až 12,5 tony pri objeme 15 litrov. Vypočítaný priestor stroja L×W sa mení z približne 5,3 na 6,8 m², 6,8 až 7,0 m² a 9,9 až 13,9 m².
Podlahová plocha preto nie je bezpečne opísaná ako „takmer rovnaká“ alebo „dvakrát väčšia“. Výsledok závisí od platformy. Ani výpočet stroja a obálky nie je usporiadaním závodu: servisný prístup, zásobovanie materiálom, chladiace rozdeľovače, ovládacie skrine, vykladanie dielov a manipulácia s formami stále potrebujú priestor. Použite Kinggle'senergie, vzduchu, vody a sprievodca usporiadanímpred zmrazením plánu lokality.
4. Označenie suchého cyklu je signálom porovnania, nie prísľubom dodávky
Suchý cyklus zaznamenáva pohyb stroja bez preukazovania výrobných podmienok hotového dielu. Skutočný výstup musí zahŕňať formovanie predlisku, čas vyfukovania a vyfukovania, chladenie, vyhadzovanie, orezávanie, stratu kvality a plánované zastávky. Hrubému 15-litrovému kanystru a ľahkej 500 ml fľaši nemožno priradiť rovnaký výkon len preto, že bežia na stroji s rovnakým počtom staníc.
Vypočítajte výstup z lisovacích udalostí a hmotnostnej bilancie
Začnite s produktom a postupujte dozadu. Nezačínajte vynásobením katalógového čísla počtom pracovných zmien.
Krok 1: definujte požadovaný dobrý výstup
Premeňte potvrdený dopyt na dobré diely za hodinu pomocou plánovaných výrobných hodín, plánovaných zmien a vlastných predpokladov dostupnosti závodu. Udržujte scenáre dopytu oddelené – základný, sezónny vrchol a budúci rast – aby bola nadmerná kapacita viditeľná a nie skrytá v rámci jedného optimistického cieľa.
Krok 2: zmerajte jednu kompletnú formovaciu udalosť
Pre navrhovanú formu zaznamenajte počet predlisku, vytvorených dielov, hrubú hmotnosť predlisku, hmotnosť hotového dielu, trasu otryskávania/prebrúsenia, interval stabilnej udalosti a akceptovaný výsledok kvality. Udalosť lisovania znamená, že jedna forma zachytí materiál predlisku a vytvorí svoju sadu častí.
Dobré diely/h = udalosti tvarovania/h × diely na udalosť × akceptovaný podiel
Hrubá potreba taveniny (kg/h) = formovanie/h × hrubá hmotnosť predlisku na udalosť (kg)
Prijatý zlomok musí pochádzať z dohodnutého pokusu alebo čestného rastlinného predpokladu. Hrubá hmota predlisku zahŕňa materiál, ktorý vstupuje do formovania, nielen hotovú fľašu. Ak je blesk prebrúsený, jeho manipulácia a opätovné zavedenie stále ovplyvňuje čiaru.
Krok 3: otestujte úzke miesta ako jeden riadok
Porovnajte hrubú potrebu taveniny s navrhovaným extrudérom pod skutočným materiálom. Potom potvrďte chladenie formy, vyfukovanie vzduchu, odstraňovanie dielov, orezávanie, testovanie tesnosti, dopravu, balenie a kapacitu mlynčeka. Najnižší udržateľný stupeň nastavuje výkon linky.
Pre širšiu logiku nepretržitého výstupu stroja pozri Kinggle'skontinuálne vedenie vyfukovacieho stroja. Ak sa počas rýchlostných skúšok zmení hmotnosť dielu alebo rozloženie steny, použitesprievodca programovaním parisonua overte rovnaké umiestnenie steny pri každom stave.
Ktorá konfigurácia vyhovuje výrobnému plánu?
Jedna stanica je zvyčajne užším výberom čistejších, keď…
- overený dopyt vyhovuje jednej formovacej stanici s prijateľnou prevádzkovou rezervou;
- zmeny produktov sú časté alebo výrobné série sú krátke;
- z dôvodov rozpočtu, údržby alebo overovania sa uprednostňuje jedna súprava foriem;
- súčiastka, forma alebo metóda odstraňovania spôsobuje, že striedavé rozloženie je menej praktické;
- priestor továrne, zdvíhací prístup alebo následná automatizácia sú obmedzené;
- projekt vstupuje na trh, kde dopyt ešte nie je preukázaný.
Dvojitá stanica si zaslúži celú traťovú štúdiu, keď…
- stabilný opakovaný dopyt prevyšuje realistický výkon jednej stanice;
- dve prispôsobené formovacie stanice môžu vykonávať opakovateľný proces;
- extrudér a lisovacia hlava môžu dodávať požadovanú hrubú rýchlosť taveniny;
- chladenie ponecháva užitočný čas na striedavú prácu formy;
- orezávanie, testovanie a manipulácia s materiálom môže akceptovať zvýšený prietok;
- dodatočný rozsah foriem, strojov a nástrojov má obhájiteľný obchodný prípad.
Ani jeden zoznam nenahrádza skúšobnú verziu produktu. Zabraňuje bežnej chybe obstarávania: zaobchádzanie s druhou stanicou ako so samostatným výstupným príslušenstvom. Ide o systémové rozhodnutie, ktoré mení nástroje, ovládacie prvky, uvedenie do prevádzky a tok dielov v továrni.
Verejné služby a nadväzujúce zariadenia môžu vymazať výhodu stanice
Linka s dvoma stanicami môže posielať viac tepla do systému chladenia foriem a vytvárať formovacie udalosti bližšie k sebe. Stlačený vzduch musí udržiavať tlak a poskytovať prietok, keď si to vedenie vyžaduje, nielen pri voľnobehu. Chladiaca voda sa musí dostať do oboch okruhov formy za stabilných podmienok. Elektrický rozvod, hydraulické chladenie a prostredie skrine musia zodpovedať finálnej stavbe.
Nepočítajte služby závodu z porovnávacej tabuľky. Niektoré aktuálne webové špecifikácie Kinggle používajú nekonzistentnú typografiu jednotiek a priemerné energetické hodnoty neopisujú identický test produktu. Pre objednanú konfiguráciu si vyžiadajte technický list špecifický pre projekt, elektrický výkres a výkres celkového usporiadania.
Po otvorení formy skontrolujte každý proces
- Môže odoberacie zariadenie prijímať diely zo striedavých staníc?
- Dokáže orezávanie zvládnuť skutočný blesk a geometriu krku/spodu?
- Môže tester tesnosti kontrolovať každú dutinu pri požadovanej rýchlosti linky?
- Môžu dopravníky zabrániť kolízii, hromadeniu a deformácii dielov?
- Zvládne mlynček a mixér záblesk bez destabilizácie pomeru mletia?
- Môžu operátori bezpečne dosiahnuť obe stanice na schválenú kontrolu a prestavovacie práce?
Ak rýchlejší chod vytvára nestabilnú hrúbku steny, záblesky, deformáciu chladenia alebo opakované alarmy, pripojtezáznam o preventívnej údržbes Kinggle'sMetóda riešenia problémov HMIpred skrytím fyzického zúženia so zmenami receptov.

Porovnajte celkové náklady na inštaláciu, nie len cenu stroja
Kupujúci, ktorý hľadá cenu stroja na výrobu plastových fliaš, môže dostať dve ponuky, ktoré nie sú ekvivalentné. Jeden môže zahŕňať súpravu druhej formy, vyberanie a testovanie tesnosti; iný môže zobrazovať iba základný formovací stroj. Nižšia hlavná cena preto môže popisovať menej kompletnú výrobnú bunku.
| Nákladová vrstva | Otázka s jednou stanicou | Otázka o dvoch staniciach |
|---|---|---|
| Strojová platforma | Ktorý extrudér, svorka, ovládacie prvky a štandardné príslušenstvo sú zahrnuté? | Ktoré dodatočné vozíky, svorky, ofukovacie a ovládacie zariadenia sú súčasťou dodávky? |
| Formy a matrica | Je súčasťou balenia jedna kompletná forma a správny výstupný balík? | Sú zahrnuté dve prispôsobené formovacie stanice a je počet hláv a výstupný rozstup identický s plánom nástroja? |
| Továrenské služby | Aké práce v oblasti napájania, vzduchu, vody a podlahy/nakladania sú potrebné? | Môžu existujúce služby podporovať rýchlejšiu sekvenciu udalostí pri súčasnom dopyte továrne? |
| Bunka po prúde | Ktoré kroky odoberania, orezávania, testovania, dopravy a mletia sú manuálne alebo automatické? | Môže každý následný stupeň prijímať diely zo striedavých staníc bez akumulácie? |
| Premena a validácia | Ako dlho trvá jedna zmena formy a receptúry podľa postupu kupujúceho? | Ako sú dve stanice zarovnané, kvalifikované a obnovené po zmene produktu? |
| Prevádzkové riziko | Aký výstup sa stratí, ak sa stanica s jednou formou zastaví? | Môže byť ktorákoľvek stanica bezpečne izolovaná a čo sa stane so zdieľanou sekvenciou vytláčania? |
Užitočné ekonomické porovnanie používa rovnakú hranicu projektu na oboch stranách. Zahŕňa formovací stroj, formy, lisovaciu hlavu, pomocné zariadenia, inštaláciu, uvedenie do prevádzky, školenie a výrobné úpravy. Potom odhadnite prácu, služby, plánovanú údržbu, stratu pri prechode na euro, stratu kvality a prestoje pomocou vlastných prevádzkových predpokladov kupujúceho.
Náklady na dobrý diel = celkové náklady za porovnávané obdobie ÷ akceptované diely vyrobené za rovnaké obdobie
Čitateľ a menovateľ musia používať rovnaké časové okno a rozsah. Neumiestňujte veľké číslo dvojitej stanice nad výstup suchého cyklu s jednou stanicou ani neporovnávajte automatizovanú dvojitú linku so základným jednoduchým strojom, ktorý vylučuje orezávanie a testovanie. Ak dopyt nemôže využiť pridaný výstup, nevyužitá kapacita zostáva nákladom. Ak dopyt prevyšuje kapacitu jednej stanice, nákladmi sú aj zmeškaná výroba a nadčasy.
Cena je stále platným nákupným obmedzením, ale patrí po technickej úprave. Požiadajte Kinggle, aby identifikoval každý zahrnutý komponent a každú položku dodanú kupujúcim, aby bolo možné porovnať cenovú ponuku riadok po riadku.
Lepšia RFQ oddeľuje garantované podmienky od katalógových referencií
Pošlite rovnaký vstupný hárok každému dodávateľovi. V opačnom prípade môžu dve citácie používať odlišné predpoklady a stále sa zdať porovnateľné.
| RFQ pole | Požadovaný vstup | Prečo mení rozhodnutie stanice |
|---|---|---|
| Časť | Výkres alebo vzorka, maximálne rozmery, krk/koncová úprava, rukoväť, deliaca čiara a požiadavka na orezanie | Definuje prispôsobenie formy, pohyb a následnú prácu |
| Materiál | Presná trieda živice, farba, prísady, plán prebrúsenia/PCR a údaje dodávateľa | Mení správanie taveniny, hrubý výkon a chladenie |
| omša a múr | Hotová hmotnosť, odhad hrubého predlisku/blesku, kritické umiestnenie stien a tolerancia | Premieňa ciele cyklu na dopyt po tavenine a dôkaz kvality |
| Dopyt | Dobré diely za hodinu, smenu, rok a vrchol sezóny; SKU/plán prechodu | Ukazuje, či môže byť druhá stanica produktívne zaťažená |
| Nástroje | Počet staníc, výstupy matrice, dutiny, stredová vzdialenosť, súpravy foriem a usporiadanie chladenia | Zabraňuje „dvojitej stanici“ skryť iný predpoklad hlavy alebo dutiny |
| Kvalita | Váhové, rozmerové, stenové, netesné, pádové, vrchné zaťaženie alebo iné dohodnuté testy | Definuje dobrý výkon namiesto rýchlosti pohybu |
| Fabrika | Normy výkonu, podmienky vzduchu/vody, limity podlahy a stropu, dráha zdvihu a následné vybavenie | Testuje, či je možné nainštalovať a podporovať celú bunku s dvoma stanicami |
Zaznamenajte si tieto položky počas akceptačnej skúšky
- Stroj, forma, lisovacia hlava, živica a identita receptúry.
- Stabilný interval formovania pre každú stanicu – nie jedna najrýchlejšia udalosť.
- Hrubá hmota predlisku, hmotnosť hotového dielu a blesková cesta.
- Akceptované diely podľa dutiny a stanice cez dohodnuté skúšobné okno.
- Kritická stena, rozmerové a funkčné výsledky.
- Skutočné podmienky vzduchu, vody a elektriny pri demonštrovanom zaťažení.
- Záznam alarmu, zastavenia a manuálneho zásahu počas pokusu.
Tento záznam premení „jednotnú verzus dvojitú stanicu“ na rozhodnutie založené na produkte kupujúceho. Poskytuje tiež základ pre uvedenie do prevádzky pre budúce riešenie problémov a preventívnu údržbu.
Často kladené otázky
Čo je rýchlejšie: jednopolohový alebo dvojpolohový vyfukovací stroj?
Dvojpolohový stroj má vyšší výstupný potenciál, pretože dve formovacie stanice sa striedajú okolo spoločného extrúzneho systému. Skutočný dobrý výkon stále závisí od kapacity taveniny, počtu predlisku, chladenia, odstraňovania dielov, následného zariadenia a prijatej kvality.
Zdvojnásobuje dvojpolohový vyfukovací stroj produkciu?
Nie automaticky. Publikované údaje o suchom cykle môžu ukazovať dve striedajúce sa stanice, ale predajný výkon môže byť obmedzený hrubou potrebou taveniny, chladením, orezávaním, testovaním, zastavením alebo vyradením. Overte stroj so skutočným produktom a materiálom.
Je dvojpolohový stroj rovnaký ako dvojhlavový stroj?
Počet staníc popisuje polohy formy a svorky. Počet hláv popisuje, koľko predtvarov sa vytlačí na formovanie. Stroj môže kombinovať dve stanice s jedným alebo viacerými výstupmi matrice.
Môžu tieto dve stanice prevádzkovať rôzne formy?
Nepredpokladajte, že dokážu efektívne prevádzkovať nesúvisiace produkty. Stanice zdieľajú podmienky extrúzie a procesu, takže hmotnosť produktu, načasovanie predlisku, chladenie a následná práca musia byť kompatibilné. Počas inžinieringu potvrďte presné usporiadanie.
Mám zvoliť jednoduchú alebo dvojitú stanicu pre 5L nádoby?
Objem kontajnera identifikuje iba platformu. Vyberte si počet staníc z overeného dopytu po kvalitných dieloch, hmotnosti produktu, dĺžky chodu, plánu formy a závitoreznej hlavy, dostupných inžinierskych sietí, rozloženia závodu a výstupnej kapacity.
Ako by sa mal vypočítať výkon vyfukovacieho stroja?
Použite udalosti formovania za hodinu vynásobené časťami na udalosť a akceptovaným zlomkom. Skontrolujte výsledok v porovnaní s hrubou potrebou taveniny, chladením a každým následným krokom. Nepoužívajte samotný cyklus sušenia ako výstup výroby.
Aké informácie sú potrebné pre cenovú ponuku pre jednu a dve stanice?
Poskytnite výkres dielu, triedu materiálu, hotovú a hrubú hmotu predlisku, požiadavky na steny a kvalitu, cieľ dobrých dielov, plán SKU, koncepciu formy a dutiny, nástroje, usporiadanie a následné vybavenie.