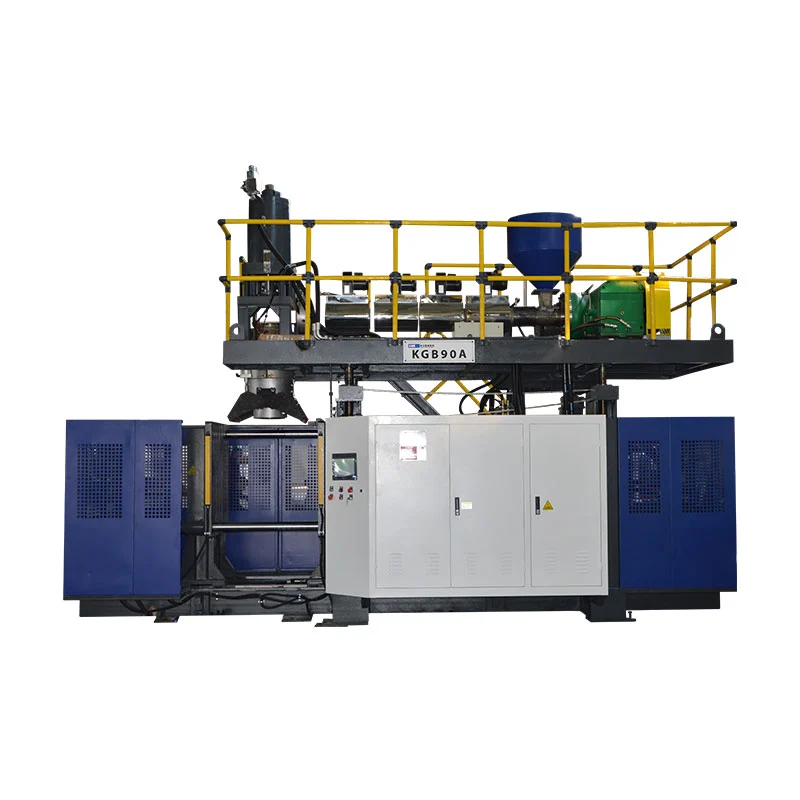
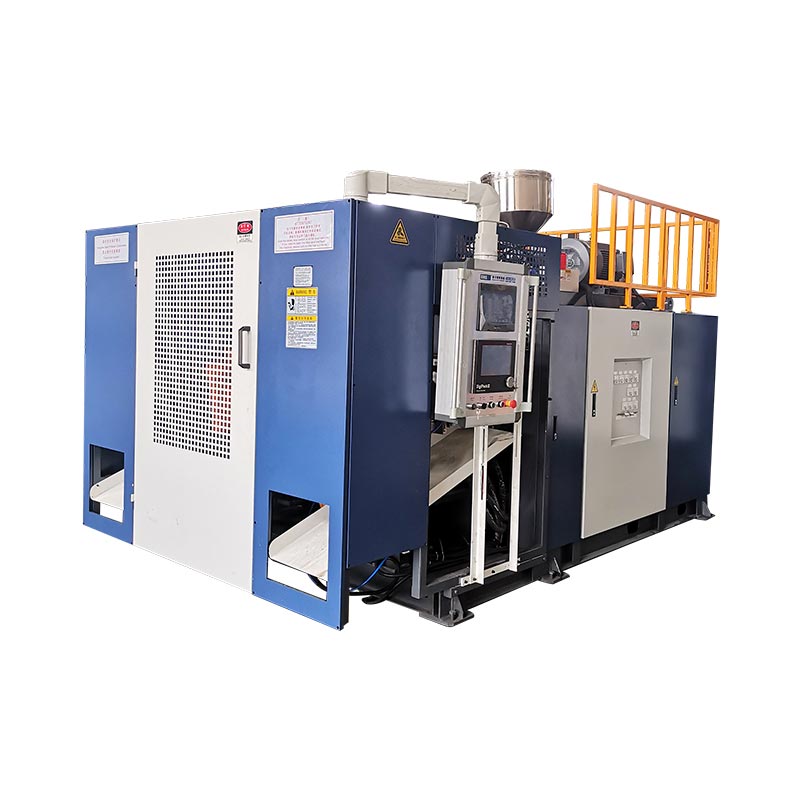
Rovnaký viditeľný defekt môže pochádzať zo živice, tvorby predlisku, nástrojov, vzduchu, chladenia, stavu stroja alebo nezdokumentovanej zmeny receptúry. Táto príručka pomáha produkčnému tímu nájsť prvé užitočné dôkazy pred zmenou nastavení.

Terminologická poznámka:Medzinárodné produkčné tímy môžu nazvať rovnakú témudefekty vyfukovania, problémy a riešenia vyfukovania, chyby plastovej fľašealebodefekty vyfukovaných dielov. Zmena pravopisu a názvu časti; diagnostická metóda založená na dôkazoch nie.
Začnite so štvorvrstvovým diagnostickým pracovným postupom
Zoznam možných príčin je užitočný, ale môže tiež podporiť náhodné úpravy. Lepšia postupnosť zužuje poruchu z hotového dielu späť cez proces. Dodávateľ živice sa riadi odLyondellBasell, Formosa PlasticsaTeknor Apexvšetky ukazujú, že jeden symptóm môže mať niekoľko príčin procesu, materiálu a nástrojov.
Skôr ako sa dotknete receptu, položte štyri otázky
- Je chyba lokálna alebo globálna?Jedna strana naznačuje centrovanie matrice, zarovnanie formy, nerovnováhu chladenia alebo lokalizované odvetrávanie. Každá dutina alebo každá časť naznačuje spoločný problém s materiálom, teplotou, tlakom, užitočnosťou alebo sekvenciou.
- Je to opakovateľné alebo prerušované?Chyba v rovnakej polohe v každom cykle ukazuje na geometriu, nástroj alebo synchronizovanú procesnú udalosť. Pohyblivý defekt poukazuje častejšie na nestabilnú extrúziu, kontamináciu, pomocné zariadenia, spätnú väzbu snímača alebo zmenu výstrelu.
- Čo sa zmenilo tesne predtým, ako sa objavil?Skontrolujte dávku materiálu, percento prebrúsenia, farbu, revíziu receptúry, servis formy, opravu ohrievača, vodný okruh, spotrebu vzduchu, odovzdanie zmeny a stav spustenia.
- Súhlasí meranie s vizuálnym posúdením?Nádoba môže vyzerať prijateľne, aj keď sa minimálna stena, hmotnosť, rozmer hrdla, netesnosť alebo vrchné zaťaženie posunuli mimo schválených požiadaviek.
Matrica na riešenie defektov pri vytláčaní vyfukovaním
Použite túto tabuľku ako cestu k prvým kontrolám, nie ako univerzálny list nastavenia. Trieda živice, geometria dielu, lisovacia hlava, forma, typ stroja a špecifikácia kvality určujú správne prevádzkové okno.
| Chyba alebo hľadaný výraz | Vrstvy možnej príčiny | Prvý dôkaz na kontrolu | Korekčný smer |
|---|---|---|---|
| Nadmerný blesk | Príliš veľa materiálu pri privretiu, forma sa úplne nezatvára, problém so svorkou, opotrebované alebo poškodené uštipnutie, zarovnanie alebo načasovanie | Umiestnenie a hrúbka vzplanutia, poloha zatvorenia formy, spätná väzba svorky, hmotnosť dielu, stav odtrhnutia | Správne uzatvorenie alebo stav nástrojov; potom prerozdeľte materiál namiesto toho, aby ste slepo zmenšovali celú časť |
| Tenké alebo slabé odtrhnutie | Tavenina je príliš horúca, nedostatok materiálu pri zváraní, nevhodná geometria zovretia, nadmerné alebo skoré predfúknutie | Úsek zvaru, poloha predlisku, skutočné teploty, časovanie predfuku, schválený stav nástrojov | Obnovte stabilnú teplotnú a časovú základnú líniu; pred pridaním celkovej hmotnosti skontrolujte formu |
| Strihanie alebo štiepanie | Studený predlisek, ostrý alebo poškodený štipec, rýchle zatvorenie formy, nesprávne zarovnanie | Diel so stále pripevneným bleskom, miesto rezu, pohyb formy a hrana nástroja | Opravte fyzické poškodenie/zarovnanie a overte postupnosť zatvárania formy; vykonávať iba kontrolované tepelné zmeny |
| Nerovnomerná hrúbka steny | Poloha profilu, centrovanie matrice, priehyb predlisku, nestabilný výstup, posun formy, asymetrické chladenie alebo roztiahnutie | Opravená stenová mapa počas niekoľkých cyklov, hmotnosť dielu, spätná väzba medzery matrice a strana defektu | Oddeľte potrebu lokálneho profilu od mechanickej asymetrie; použite schválenú nástennú mapu |
| Tenké rohy, rameno alebo rukoväť | Veľké lokálne natiahnutie, predtvar príliš malý alebo nesprávne umiestnený, nedostatočný naprogramovaný materiál, skorý kontakt | Minimálne umiestnenie steny, priemer/dĺžka predlisku, zarovnanie profilu k časti | Umiestnite materiál na náročnú zónu a pred zvýšením celkovej hmotnosti potvrďte polohu predlisku |
| Parison pokles alebo pokles | Nízka pevnosť taveniny, nadmerná teplota, dlhá doba zavesenia, ťažký predlisek, správanie živice | Dĺžka a tvar Parison v závislosti od času, skutočný stav taveniny, načasovanie pádu / prenosu | Skráťte nepodporovaný čas alebo stabilizujte tavenie a výstup v rámci schváleného procesného okna |
| Parison curl alebo hákovanie | Nerovnováha teplôt lisovnice, nesprávne nastavenie, kontaminácia na okraji lisovnice, nerovnomerný prietok | Smer natočenia, stav zahrievania, stav pier a aktuálne oblasti hlavy | Umožnite stabilné zahriatie; kontrolovať a čistiť podľa schváleného postupu; správne zarovnanie namiesto kompenzácie vo forme |
| Hrubý parison, lom z taveniny alebo pomarančová kôra | Nestabilita toku, nevhodná rýchlosť šmyku, teplotné podmienky, zárez alebo hrubá forma/zlé odvetrávanie | Či existuje drsnosť na voľnom predlisku, rýchlosti vytláčania, povrchu formy a prieduchov | Identifikujte pôvod predlisku verzus pleseň; priveďte proces vytláčania späť do stabilného okna |
| Bubliny alebo dutiny | Vlhkosť/kondenzácia, zachytený plyn, zlé miešanie, únik/degradácia materiálu, kontaminácia | Manipulácia s materiálom, stav násypky/hrdla, vzor bublín, požiadavka na živicu a konzistencia taveniny | Odstráňte príčinu manipulácie s materiálom; pred pridaním protitlaku overte stav miešania a zariadenia |
| Čierne škvrny alebo spáleniny | Degradovaná živica, mŕtve miesta, kontaminované prebrúsenie, nadmerná doba zotrvania alebo nesprávne vypnutie/spustenie | Keď začali škvrny, zafarbite/prebrúste šaržu, stav čistenia, históriu teplôt a prestoje | Umiestnite podozrivý materiál do karantény a dodržujte schválený postup čistenia/vyčistenia; odstráňte zdroj degradácie |
| Čiary alebo pruhy | Poškodená/špinavá hubica, kontaminácia, degradovaný materiál, nerovnomerná farba alebo tok | Či je linka upevnená okolo predlisku, kontrola pery a história zmien materiálu | Chráňte presné povrchy a vyčistite podľa postupu; správne premiešanie materiálu alebo poškodenie |
| Neúplný úder alebo slabé detaily | Obmedzený/nedostatočný vzduch, netesnosť, slabé odvetrávanie, príliš studená baňa, načasovanie alebo krátka baňa | Vzduch nasávaný do stroja počas fúkania, tesnenie fúkacieho kolíka, vetracie otvory a tenká/nedokončená oblasť | Obnovte prívod a vetranie vzduchu; potvrdiť zachytenie predlisku a základnú teplotu |
| Vyfukovanie | Slabá alebo odrezaná predlieň, nesprávne zovretie, nízka svorka, príliš veľké natiahnutie, krátka predlieň alebo agresívne fúkanie | Pôvod poruchy, zachytenie predlisku, stav zovretia, nástenná mapa a uzáver formy | Opravte prvé fyzické zlyhanie; neskrývajte to pridaním veľkej časti hmotnosti |
| Warpage, rocker spodok alebo oválny krk | Nedostatočné alebo nerovnomerné chladenie, zablokovaný kanál, vysoké teplo taveniny, skoré vyhadzovanie, nerovnomerné rozloženie materiálu | Prívodná/vratná voda, teplotný vzor dutiny, čas chladenia a zmena po vytlačení | Obnovte vyvážený odvod tepla; potom skontrolujte čas cyklu a rozloženie stien |
| Netesnosť alebo neúspešný funkčný test | Slabosť, dierka, tenká stena, povrch krku, poškodenie orezaním, kontaminácia alebo nastavenie testu | Označte presnú polohu zlyhania; časť časti; overte stav testera a orezania | Sledujte netesnosť do štádia jej formovania a po oprave zopakujte definovanú skúšku |
Chyby materiálu a taveniny: sledujte dávku pred strojom
Ak sa defekt objaví po výmene živice, predzmesi alebo prebrúsenia, pred úpravou zariadenia zakonzervujte štítky a vzorky. Zaznamenajte triedu živice, šaržu, pomer farieb, zdroj prebrúsenia, sito brúsky, podmienky skladovania a čas výmeny. Znečistená zmes môže vytvárať čierne škvrny, pruhy, bubliny, línie matrice, slabé zvary a nestabilné vytláčanie. Jedna úprava nemôže opraviť všetky.
Vlhkosť nie je medzi materiálmi rovnaká. Dodržujte požiadavky dodávateľa živice na manipuláciu a sušenie namiesto toho, aby ste predpokladali, že každá vyfukovacia živica potrebuje rovnaké ošetrenie. Kondenzácia na studenom materiáli alebo v oblasti podávania môže stále spôsobovať problém, aj keď polymér nie je normálne vysušený. Sprievodca riešením problémov LyondellBasell identifikuje kondenzáciu a nerovnomernosť taveniny medzi možnými príčinami bublín a defektov stien.
Čierne škvrny, dym a spálený materiál
Najprv určite, či je chyba fixovaná na jednej dráhe toku alebo či je distribuovaná náhodne. Pevná čiara môže označovať umiestnenie matrice/hlavy. Náhodné škvrny môžu nasledovať po kontaminovanej živici, prebrúsení alebo degradovanom materiáli uvoľnenom z mŕtvej oblasti. Prezrite si dlhé zastávky, vystavenie vysokej teplote, záznamy o spustení a vypnutí a potom použite metódu čistenia schválenú strojom a živicou. Neškrabte presné povrchy matrice neschváleným nástrojom.
Farebné pruhy a nekonzistentné miešanie
Skontrolujte, či pruh nasleduje po zmene materiálu, prebrúsení s nízkou objemovou hmotnosťou, prerušení podávača alebo po pevnej polohe lisovnice. Pred zvýšením energie miešania skontrolujte záznam o dávkovaní a miešaní. Väčší protitlak môže zlepšiť miešanie v niektorých procesoch, ale môže tiež pridať šmykové teplo a čas zotrvania. Správna odozva závisí od extrudéra, živice a zavedeného procesného okna.

Chyby Parison a nerovnomerná hrúbka steny
Pred zatvorením formy sa už parison mení. Napučiavanie matrice zväčšuje svoju veľkosť pri výstupe z nástroja; gravitácia a nízka pevnosť taveniny ho môžu ťahať nadol; teplota a prietok sa môžu po obvode meniť. Štúdia s otvoreným prístupom z roku 2025 oformovanie predlisku pomocou údajov o procese vytláčaniaako dôležité faktory považuje aj napučiavanie, pokles a rozloženie teploty. To je dôvod, prečo je hotová nástenná mapa užitočnejšia ako jedna priemerná hrúbka.
Keď je stena na jednej strane tenká
Zmerajte rovnaké obvodové polohy na niekoľkých po sebe idúcich častiach. Ak tenká strana zostane fixovaná vzhľadom na formu, skontrolujte centrovanie formy, polohu formy, lokálne chladenie a skorý kontakt predlisku. Ak sa otáča alebo pohybuje, skúmajte stabilitu vytláčania, konzistenciu materiálu a spätnú väzbu. Nevyrovnávajte mechanické vychýlenie komplikovaným profilom, pokiaľ nebola vylúčená fyzická príčina.
Keď je roh, rameno, rukoväť alebo spodok tenký
Tieto vlastnosti natiahnu parison viac ako rovná stena. Uistite sa, že predtvar dosahuje správnu dĺžku a polohu pri zatvorení formy. Potom zarovnajte naprogramovanú hrubú časť s náročnou funkciou. Kinggle'sprogramovanie predlisku a sprievodca hrúbkou stenypodrobnejšie vysvetľuje polohu profilu, miestne otvorenie a celkovú mierku.
Keď sa hrúbka mení z cyklu na cyklus
Profil nie je prvou korekciou nestabilného procesu. Porovnajte aktuálnu teplotu, výstup extrúzie, záber alebo polohu akumulátora, ak je to možné, dĺžku predlisku, hydraulické správanie a príkaz/spätnú väzbu. Pred úpravou mnohých bodov stabilizujte proces. Uložte prijatý recept ako chránenú revíziu, aby tím mohol zvrátiť neúspešnú zmenu.
Záblesk, poruchy odtrhnutia a netesné časti
Flash je materiál mimo lisovanej dutiny, bežne okolo deliacej čiary, krku a spodnej štipky. Určitý výron je vlastný extrúznemu vyfukovaniu a odstraňuje sa po prúde. Chybou je nadmerný, asymetrický alebo nestabilný záblesk, ktorý ovplyvňuje orezanie, kvalitu zvaru, hmotnosť, uzáver alebo spoľahlivosť cyklu.
Prečítajte si vzor blesku ako dôkaz
- Blesk všade:porovnajte hmotnosť dielu, veľkosť predlisku, dokončenie zatvorenia formy a stav upnutia.
- Blesk na jednej strane:skontrolujte zarovnanie formy, rovnobežnosť, stav nástrojov a umiestnenie predlisku.
- Blesk sa časom stáva silnejším:skontrolujte teplotný posun, posun výstrelu/výstupu, opotrebovanie a hydraulický stav.
- Blesk roztrhne zvar počas orezávania:pred zmenou teplôt skontrolujte geometriu zovretia, opotrebovanie, uzatváranie a orezávanie.
Tenký zvar, roztrhnutý zvar a odrezaný predlisek sú rôzne spôsoby zlyhania. Sprievodca LyondellBasell oddeľuje tieto problémy so zovretím, pretože pravdepodobné nápravné opatrenia môžu smerovať opačným smerom. Ponechajte blesk pripojený k chybnej vzorke, kým nebude zdokumentovaný pôvod poruchy.
Sledujte únik do fázy tvarovania
Označte miesto úniku z testera a potom diel rozrezajte, ak to postup kvality umožňuje. Netesnosť v spodnom zvare vedie tím k odtrhnutiu, umiestneniu materiálu a chladeniu. Malá dierka v tele vedie k bubline, kontaminácii, línii matrice alebo lokálnej tenkej stene. Netesnosť hrdla môže zahŕňať formovanie povrchovej úpravy, orezávanie, polohu vložky alebo skúšobný prípravok. Pred výmenou lisovacieho procesu overte tester tesnosti pomocou známej referencie.
Povrchové chyby: oddeľte predlisku od formy
Bezpečne pozorujte voľný predtvar mimo stráženého priestoru. Ak čiara alebo drsnosť existuje už pred uzavretím formy, preskúmajte materiál, stabilitu taveniny a stav formy. Ak baňka vyzerá prijateľne, ale hotový povrch je matný, s jamkami alebo bez detailov, skontrolujte povrch formy, vetracie otvory, fúkanie, teplotu a kondenzáciu.
Pomarančová kôra a drsný povrch
Možné vrstvy zahŕňajú drsný tok predlisku, zlé odvetrávanie formy, nízky alebo obmedzený prívod vzduchu, netesnosť okolo vyfukovacieho kolíka, studenú predlisku alebo poškodený povrch formy. Skontrolujte tlak na stroji počas vyfukovania; displej kompresora inde v továrni nedokazuje, že tlak a prietok dosiahnu formu v požadovanom okamihu. Kinggle'ssprievodca plánovaním úžitkových vlastnostípokrýva cestu vzduchu a chladenia od prívodu zariadenia k pripojeniu stroja.
Čiary a pevné pruhy
Označte polohu pruhu okolo časti a porovnajte ju s predliskou. Ak zostane nehybná, po správnom vypnutí a izolácii skontrolujte príslušnú prietokovú cestu. Zárez na pere sa môže reprodukovať v každom cykle. Kontaminácia alebo degradovaná živica sa môže tiež usadiť v hlave a prerušovane sa uvoľňovať. Čistenie musí chrániť presné povrchy a dodržiavať dodaný postup.
Chyby chladenia, deformácia a rozmerový posun
Deformácia sa často stáva viditeľnou až po vysunutí. Porovnajte diel ihneď po otvorení formy, po orezaní a po stanovenom čase kondicionovania. Dno vahadla, oválne hrdlo alebo rozmerový posun môže byť dôsledkom nedostatočného chladenia, nerovnakej teploty dutiny, zablokovaného vodného kanála, vysokej teploty taveniny, skorej manipulácie alebo nerovnomerného rozloženia steny.
Zaznamenajte prívodnú a vratnú teplotu, tlak a – ak je k dispozícii prístrojové vybavenie – prietok pre príslušný okruh formy. Dotyk nie je spoľahlivé meranie teploty a neodhalí obmedzený kanál. Ak sa jedna strana dielu zmení, zatiaľ čo dodávka zariadenia zostáva stabilná, preskúmajte miestne rozdeľovacie potrubie, pripojenie, kanál a stav formy.
Kontrola stroja, HMI a utility pred nastavením procesu
HMI zobrazuje požiadavky, spätnú väzbu, stav sekvencie a alarmy. Nedokazuje, že sa pohol ventil, vzduch sa dostal k fúkaciemu kolíku alebo voda pretiekla cez formu. Prečítajte si nastavenú hodnotu a jej skutočnú hodnotu ako pár a potom porovnajte obrazovku s fyzickým výsledkom.
| Pozorovanie | Čo môže oddeliť | Ďalšia bezpečná kontrola |
|---|---|---|
| Nastavená hodnota teploty je stabilná, ale skutočná hodnota kolíše | Problém s receptom verzus problém so snímačom, ohrievačom, chladením alebo ovládaním | Skontrolujte stav výstupu, históriu alarmov a autorizovanú cestu elektrickej/tepelnej kontroly |
| Prívod vzduchu je normálny pri voľnobehu, ale chyba sa objaví počas fúkania | Statický tlak verzus dynamický tlak/obmedzenie prietoku | Zaznamenajte vstupný tlak stroja počas simultánneho dopytu vo výrobe |
| Príkaz sa zmení, ale parison alebo časť nereaguje | Príkaz receptu verzus ovládač, ventil, problém s kalibráciou, lepením alebo spätnou väzbou | Porovnajte príkaz a spätnú väzbu, potom eskalujte v rámci procedúry údržby |
| Alarm sa opakuje v rovnakom kroku cyklu | Náhodná udalosť verzus chýbajúca podmienka povolenia, polohy alebo načasovania | Uchovajte prvý alarm a skontrolujte súvisiace vstupy a fyzický stav |
| Chyba začala po načítaní uloženého receptu | Porucha stroja verzus recept/forma/nezhoda materiálu | Porovnajte revíziu, jednotky, identitu formy a chránenú základnú líniu bez prepisovania dôkazov |
PoužiteKinggle HMI nastavenia a sprievodca alarmompre štruktúrovanú sekvenciu. Ak problém zahŕňa netesnosti, meniace sa teploty, špinavý olej, obmedzené chladenie alebo opakujúce sa alarmykontrolný zoznam preventívnej údržbypomáha spájať kvalitu produktu so stavom stroja.

Pohľad z výroby: vytvorte záznam o chybe, ktorý môže použiť ďalšia zmena
„Upravená teplota a teraz lepšie“ nie je reprodukovateľný záznam. Užitočný protokol spája podozrivú časť s časom, stavom stroja a overeným výsledkom. Odfoťte defekt pomocou stupnice alebo označeného miesta, ak je to možné, a uschovajte si schválenú dobrú vzorku na porovnanie.
| Záznamové pole | Čo zachytiť | Prečo na tom záleží |
|---|---|---|
| Identita | Dátum/čas, stroj, forma, dutina/hlava, revízia produktu, operátor a zmena | Ukazuje, či porucha nasleduje po zariadení, náradí alebo po odovzdaní |
| Materiál | Trieda živice/šarža, predzmes, zdroj prebrúsenia a pomer, časové zaťaženie | Spája defekty so zmenou materiálu bez hádania |
| Symptóm | Presné umiestnenie, frekvencia, prvý cyklus, fotografia a zachovaná vzorka | Oddeľuje pevnú chybu od prerušovanej variácie procesu |
| Stav procesu | Revízia receptúry, skutočné teploty, hmotnosť dielu, čas cyklu, pozorovanie predlisku/výstrelu a prvý alarm | Zachová základnú líniu pred vymazaním dôkazov úpravami |
| Verejné služby | Stav vzduchu a vody na vstupe do stroja počas výroby; príslušný hydraulický stav | Odhaľuje spoločné problémy rastlín alebo problémy s odstraňovaním tepla |
| Riadená zmena | Stará hodnota, nová hodnota, dôvod, osoba a čas | Zabraňuje niekoľkým súčasným zmenám skryť príčinu |
| Overenie | Počet stabilných cyklov definovaný zariadením, nástennou mapou, hmotnosťou, rozmermi a požadovanými funkčnými skúškami | Dokazuje, či oprava zlepšila skutočnú požiadavku |
Kedy prestať prispôsobovať a eskalovať
- Ochranný kryt, blokovanie, núdzové zastavenie alebo ovládanie nebezpečnej energie nefungujú podľa očakávania.
- Existuje podozrenie na mechanickú kolíziu, neočakávaný pohyb, horúci elektrický stav, netesnosť hydrauliky alebo poškodený tlakový komponent.
- Rovnaká chyba zostáva aj po obnovení overeného materiálu, úžitkovej hodnoty a schválených receptúr.
- Príkaz a skutočná spätná väzba nesúhlasia alebo proces nereaguje predvídateľne na kontrolovanú zmenu.
- Bude potrebná oprava nástrojov, kalibrácia, zmena programu alebo operácia mimo schváleného procesného okna.
Prevencia opakujúcich sa porúch začína ešte pred uvedením stroja do prevádzky
Pre nový extrúzny vyfukovací stroj alebo novú formu definujte pred skúškou dôkaz o prijatí. Poskytnite výkres dielu, triedu živice, cieľovú hmotnosť, kritické umiestnenie stien, hrdlo a celkové rozmery, plán orezania, netesnosť alebo tlakovú skúšku, vizuálne kritériá, výstupný cieľ a zariadenia závodu. Užitočná skúšobná správa spája prijaté vzorky s presnou revíziou formy, materiálu a receptúry.
Malé kontajnery a projekty s vysokým výkonom sa môžu hodiť akontinuálny extrúzny vyfukovací stroj. Väčšie alebo ťažšie časti môžu vyžadovaťakumulátorový vyfukovací stroj. Správna voľba závisí od súčiastky a procesného balíka, nie od samotného názvu chyby. Prezrite si Kinggle'saplikácie vyfukovaniaalebo pošlite aktuálne informácie o produkte na diskusiu o projekte.
Často kladené otázky
Aké sú najčastejšie chyby pri extrúznom vyfukovaní?
Bežné chyby zahŕňajú nadmerný záblesk, slabé alebo odrezané štipce, nerovnomernú hrúbku steny, tenké rohy, priehyb alebo zvlnenie predlisku, lom taveniny, bubliny, čierne škvrny, čiary lisovnice, neúplné vyfukovanie, vyfukovanie, deformáciu a netesnosti.
Čo spôsobuje nerovnomernú hrúbku steny pri vyfukovaní?
Medzi možné príčiny patrí poloha profilu, centrovanie lisovnice, priehyb predlisku, nestabilná extrúzia alebo veľkosť výstrelu, zarovnanie formy, nerovnomerné chladenie a množstvo natiahnutia vyžadované geometriou dielu.
Ako znížite záblesk pri extrúznom vyfukovaní?
Najprv skontrolujte, kde dochádza k záblesku, hmotnosť dielu, umiestnenie predlisku, dokončenie zatvárania formy, správanie sa svorky, zarovnanie a stav odtrhnutia. Pred zmenou celkovej hmotnosti dielu opravte poruchu uzáveru alebo nástroja.
Prečo sú vo vyfukovanej časti bubliny?
Medzi možné príčiny patrí kondenzácia alebo vlhkosť, zachytený plyn, nedostatočná rovnomernosť taveniny, únik materiálu, degradovaný materiál a kontaminácia. Pred zmenou procesu skontrolujte požiadavku na živicu a dráhu materiálu.
Dokáže programovanie parisonov opraviť každú tenkostennú chybu?
Nie. Programovanie Parison nemôže spoľahlivo opraviť nesprávne nastavenie lisovnice, nestabilné vytláčanie, poškodené nástroje, zlé chladenie, nesprávnu polohu formy alebo nefunkčný pohon.
Čo by sa malo zmeniť ako prvé pri riešení problémov s vyfukovaním?
Najprv obnovte a overte schválený materiál, receptúru, užitočnosť a základný stav stroja. Po identifikácii najpravdepodobnejšej vrstvy zmeňte jednu riadenú premennú a zopakujte merania rovnakej časti.
Prečo sa ten istý defekt vráti na ďalšej smene?
Opakujúce sa chyby sa často vracajú, keď nie sú konzistentne zaznamenávané revízie receptov, zmeny materiálu, úžitkové hodnoty, alarmy a nápravné opatrenia. Zdieľaný protokol chýb a chránená základná línia umožňujú opakovateľnosť procesu.