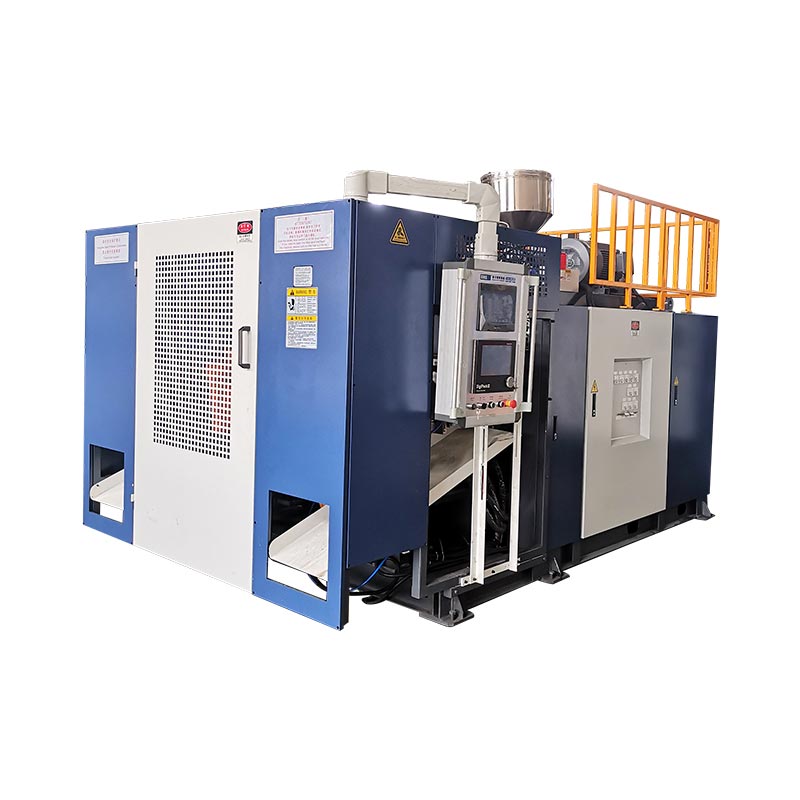
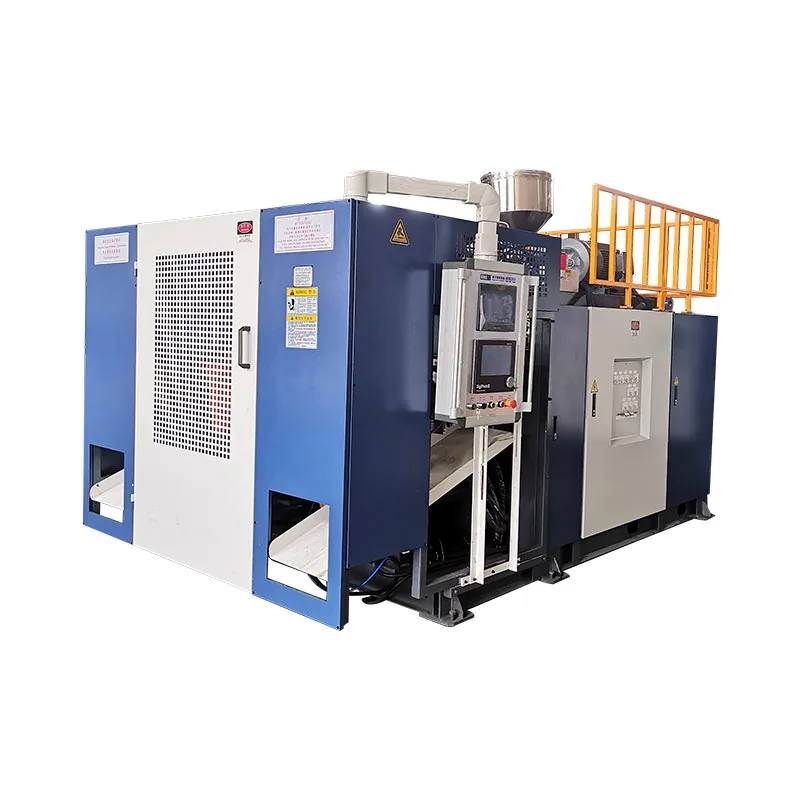
Fúkacia forma nie je len negatívny tvar fľaše. Musí zachytiť a utesniť horúci predlisok, uvoľniť zachytený vzduch, odstrániť teplo, vytvoriť hrdlo a základňu, zbaviť sa záblesku, nasadiť svorku a uvoľniť diel – v požadovanom výrobnom rytme.

Jazyk vyhľadávania môže zakryť tento rozsah. Kupujúci používajúvyfukovacia forma, vyfukovacia forma, forma na fľašu, forma na plastovú fľašu, EBM nástrojeavytláčacia vyfukovacia formapre súvisiace nástroje. Formovacia hlava je iná: tvorí predlisku predtým, ako sa forma uzavrie. V cenovej ponuke by mali byť uvedené nástroje so závitovou hlavou a vyfukovacia forma ako samostatné položky.
Táto príručka sa zameriava skôr na extrúzne vyfukovanie než na vstrekovanie alebo vyfukovanie predliskov. Tiež oddeľuje zverejnené údaje o strojových obálkach od záruk projektu. Pre každú živicu a súčiastku nie je vhodný žiadny univerzálny rozmer oddeľovania, vetrania alebo chladenia.
Výrobná vyfukovacia forma má sedem spojených úloh
Dutina dáva dielu vonkajší tvar, ale reprodukcia tvaru je len prvou úlohou. Nástroj musí spoločne vykonávať nasledujúce funkcie:
- Nájdite parison.Otvorená forma musí prijať horúcu trubicu bez toho, aby sa ťahala, prehýbala alebo vynechávala oblasť štipky.
- Utesnite a zvarte.Odtrhávacie oblasti zatvoria predlisku a spravujú premiestnený materiál na krku, chvoste, rukoväti alebo v iných oblastiach s odleskami.
- Nechajte zachytený vzduch uniknúť.Prieduchy poskytujú cestu vzduchu medzi expandujúcim predliskom a povrchom dutiny.
- Preneste teplo.Chladiace okruhy odoberajú teplo s dostatočnou rovnováhou na uvoľnenie stabilnej časti v opakovateľnom čase.
- Vytvorte rozhrania.Vložky do krku, kalibračné detaily, funkcie fúkania alebo spodného fúkania musia zodpovedať uzáveru nádoby a stroju.
- Uvoľnite a dokončite časť.Ťah, vložky, pohyb otvárania a stratégia odstraňovania otlakov určujú, či môže dielec opustiť formu čisto.
- Nasaďte a prežite stroj.Kompletná zostava musí zodpovedať doske, otvoru, hrúbke a montážnemu usporiadaniu pri opakovanom upínaní a tepelných cykloch.
Zmena vykonaná pre jednu prácu môže ovplyvniť inú. Hlbšia záblesková kapsa môže zmeniť koncentráciu tepla okolo zvaru. Leštená dutina môže reprodukovať vzhľad odlišne a zároveň zmeniť spôsob, akým sa zachytený vzduch pohybuje. Veľká pohyblivá vložka môže vyriešiť podrezanie, ale spotrebuje chladiaci a otvárací priestor. Preskúmajte rozhodnutia na úrovni systému.
Anatómia vyfukovacej formy: pojmy, ktoré sa majú umiestniť na výkres
Nasledujúci koncepčný pohľad identifikuje rozhrania, o ktorých by mal kupujúci očakávať diskusiu. Nejde o potlač nástrojov a neobsahuje žiadne výrobné rozmery.
Dutinový povrch tvorí jednu stranu dielca. Vložky môžu definovať oblasť krku, rukoväte alebo opotrebovania.
Nachádza sa na uzatváracej hranici, kde je predlieň zapečatený.
Protiľahlá dutina sa stretáva v deliacej rovine. Zarovnanie a kontrola montáže opakovateľný uzáver.
Ventilačné cesty vedú zachytený vzduch preč z vybraných oblastí dutín.
| Funkcia | Funkcia | Dôkaz na schválenie |
|---|---|---|
| Povrch dutiny | Definuje vonkajšiu geometriu, textúru, značky a lokálne kontaktné chladenie | Model finálnej časti, základ zmrštenia, popis povrchu a kritické rozmery |
| Deliaca čiara | Hranica, kde sa stretávajú polovice formy | Viditeľné umiestnenie švu, prievan, prístup blesku a účinok na funkčné povrchy |
| Pinch-off / kompresná plocha | Stláča a utesňuje materiál predlisku a zároveň kontroluje líniu zvaru a zlomu | Podrobnosti o nástroji špecifické pre daný materiál a dohodnutá skúška zvaru/orezania |
| Flash vrecko alebo reliéf | Prijíma materiál presunutý za oblasť zovretia | Odhad hrubého predlisku, geometria blesku a trasa odstránenia |
| Prieduchy | Uvoľnite vzduch zachytený mimo expandujúceho predlisku | Lokalizačná mapa, povolené známky svedkov a čistiteľnosť |
| Chladiace okruhy | Odstráňte teplo a ovládajte distribúciu teploty | Kreslenie kanálov, identifikácia okruhu, smer toku a pomocné rozhranie |
| Rozhranie krku a fúkania | Formuje alebo kalibruje povrchovú úpravu a zavádza fúkaný vzduch | Kresba uzáveru, koncepcia fúkania/spodného fúkania a prídavok na úpravu |
| Montáž a vyrovnanie | Pripojte formu k platni a zachovajte opakovateľné uzavretie | Výkres rozhrania stroja, hmotnosť, ťažisko, upevňovacie prvky a zdvíhacie body |
Začnite s dielom a jeho testami – nie všeobecnou dutinou
Výrobca formy potrebuje viac ako nominálnych litrov. 5 l kanystr s rukoväťou, 5 l okrúhla fľaša a technická časť s dvojitou stenou môžu vyžadovať rôzne deliace čiary, priemery predlisku, rozmiestnenie bleskov a sekvencie odstraňovania.
Mapa, kde sa musí tiahnuť parison
Predlisek nevypĺňa dutinu ako vstrekovaná tavenina prúdiaca pod vysokým tlakom. Rozširuje sa a tiahne smerom k stene dutiny. Hlboké ťahy, široké ploché oblasti, ostré rohy, odsadené krčky a korene rukoväte si môžu vyžadovať viac lokálneho materiálu alebo inú stratégiu deliacej čiary. Použite polomery a geometriu, ktoré je možné vytvarovať bez toho, aby sa tenká oblasť natiahla ďalej, ako môže materiál a proces uniesť.
Umiestnite na výkres kvalitné miesta
„Jednotná stena“ nie je merateľným akceptačným pravidlom. Označte kritické miesta a uveďte skúšobnú metódu. Rameno, roh, koreň rukoväte, základňa, zvierací zvar a panel môžu mať rôzne funkčné potreby. Pripojte tieto miesta knastavenie programovania parisonovtakže geometria formy a rozloženie materiálu sa nenastavujú nezávisle.
Plánujte zmršťovanie bez toho, aby ste si požičiavali nesúvisiace percento
Zmrštenie závisí od triedy živice, rozloženia steny, teploty dutiny, času chladenia a geometrie dielu. Ako východiskovú referenciu použite údaje dodávateľa materiálu, potom použite metódu výrobcu foriem a overte skutočnú časť. Generické percento skopírované z inej fľaše nie je prijateľným základom veľkosti dutiny.
Deliaca čiara, pinch-off a flash musia byť navrhnuté spoločne
Deliaca čiara určuje, kde sa obe polovice nástroja uzatvárajú a kde sa môže objaviť viditeľný šev. Umiestnite ho tam, kde sa forma môže otvoriť, predlisek môže byť zachytený, časť sa môže uvoľniť a orezávacie zariadenie môže dosiahnuť blesk. Zabráňte umiestneniu nekontrolovaného švu cez tesniaci povrch, dôležitú dekoráciu alebo iné funkčné rozhranie.
Odtrhnutie je vlastnosťou tvarovania zvaru
Na chvoste alebo základni protiľahlé oblasti zovretia stlačia dve horúce steny predlisku k sebe. Detail musí posunúť dostatok materiálu na vytvorenie zvaru a zároveň vytvoriť kontrolovateľnú lomovú líniu na odstránenie záblesku. Správny povrch, uhly, odstup a kapsa závisia od živice, hrúbky predlisku, uzatváracieho účinku a dielu. Zaobchádzajte s nimi ako so skonštruovanými rozmermi, nie so štandardným blokom skopírovaným naprieč materiálmi.
Publikovaná patentová literatúra o extrúznom vyfukovaní sa tiež zaoberá oblasťou zovretia, prepadovou kapsou, teplotou formy, rýchlosťou zatvárania a načasovaním odstraňovania oplachovania skôr ako interagujúce premenné než jeden rozmer hrany. To podporuje konzervatívne pravidlo nákupu: schvaľte detail štipky s jeho živicou a skúšobnou metódou, nie len vzhľadom.
Pred objednaním automatizácie navrhnite trasu blesku
Identifikujte horný blesk, koncový blesk, blesk rukoväte a akýkoľvek odpad z kalibrácie. Rozhodnite sa, či sa odstraňovanie uskutoční vo forme, na dierovacej stanici, orezávačom alebo cez sekundárny prípravok. Flash mass patrí do hrubej potreby taveniny, kapacity drviča a plánovania prebrúsenia. Nákres nástroja by mal tiež ukazovať, ako odstránený šrot čistí formu a cestu na vyberanie.
O tom, či dutina môže pracovať pri výrobnej rýchlosti, rozhoduje chladenie a vetranie
Ovládanie chladenia, keď je diel dostatočne stabilný na to, aby opustil formu; odvzdušňovanie riadi, či sa expandujúci predlisek môže dostať na povrch dutiny. Oba sú distribuované problémy. Jedna pomalá, horúca alebo vzduchom zachytená oblasť môže nastaviť cyklus a vzhľad pre celý diel.
Rozdeľte chladiace okruhy podľa tepelnej záťaže a potreby regulácie
Ťažké rohy, zovreté oblasti, krčné vložky a hlboké prvky nemusia uvoľňovať teplo rovnakou rýchlosťou ako tenká rovná stena. Niekoľko identifikovateľných obvodov umožňuje diagnostikovať a vyvážiť tieto oblasti. Zdokumentujte vstup, výstup a smer každého okruhu. Nepripájajte formu k rastlinnej vode len na základe priemeru hadice; overte požadovaný prietok, tlak, teplotu, kvalitu vody a tlakovú stratu pre konečný nástroj.
Publikovaná štúdia konečných prvkov chladenia vytlačovaním a vyfukovaním skúmala materiál formy, vnútorný prenos tepla, hrúbku dielu a počiatočnú teplotu predlisku ako premenné ovplyvňujúce teplotné pole a čas otvorenia formy. Tento výskum neposkytuje prísľub času cyklu pre projekt Kinggle, ale posilňuje, prečo musí cenová ponuka formy definovať tepelný návrh aj predpoklady procesu.
Nájdite vetracie otvory, kde sa môže zachytiť vzduch
Keď sa predlisek rozširuje, vzduch zostáva medzi jeho vonkajším povrchom a dutinou. Bez cesty von môže tento vzduch oneskoriť kontakt a prispieť k neúplnej textúre, ťahovým líniám alebo zle tvarovaným detailom. TheSprievodca dizajnom extrúzneho vyfukovania na mieruopisuje odvzdušňovanie deliacej čiary a otvory dutín v blízkosti vložiek alebo hlbokých prvkov. Presná veľkosť vetracieho otvoru a povolená hodnota svedeckých značiek stále závisia od dielu a materiálu.
Čistiteľnosť je súčasťou konštrukcie vetracieho otvoru
Vetracie otvory môžu stratiť účinnosť, keď sa nahromadia zvyšky, prach alebo degradovaný materiál. Výkres formy a súbor údržby by mal ukazovať, kde sa nachádzajú vetracie otvory, ako sa spájajú s atmosférou a ako sa kontrolujú bez poškodenia dutiny. Pred zvýšením tlaku fúkania sledujte zmeny povrchu alebo výplne podľa polohy, aby ste kompenzovali zablokovanú dráhu.
Práca s vysokým leskom je samostatný tepelný projekt
Chladnejšie nástroje môžu uprednostňovať odvod tepla, zatiaľ čo replikácia povrchu môže vyžadovať inú stratégiu teploty dutiny. Štúdia z roku 2023 preukázala extrúzne vyfukovanie s premenlivou teplotou na jednom kryte ABS automobilového spojlera pomocou riadeného ohrevu a chladenia vodou. To je dôkaz pre špecializovaný prístup, nie dôkaz, že každá fľaša by mala používať variotermické nástroje. Požiadavky na vzhľad uveďte včas, aby bolo možné formu a cyklus navrhnúť spoločne.
Povrchová úprava krku, metóda fúkania a oplachovanie sú jedným rozhraním
Systém uzáveru nastavuje funkčné rozmery v hornej časti fľaše. Uveďte nákres uzáveru alebo uzáveru, tesniaci povrch, detail závitu alebo západky, prvok falšovania a povolený stav obloženia. Rozhodnite sa, či bude povrchová úprava tvarovaná, kalibrovaná, vystružovaná alebo rezaná v neskoršej operácii. Neuvádzajte „štandardný krk“ bez riadenej revízie výkresu.
Prispôsobte nástroj usporiadaniu fúkania
Horné fúkanie, spodné fúkanie a usporiadanie ihiel umiestňuje vzduch a hardvér odlišne. Vyfukovací kolík sa môže tiež podieľať na kalibrácii krku alebo pri manipulácii s bleskom. Potvrďte zdvih, centrovanie, chladenie, tesnenie a vôľu pri kolízii s vybraným strojom Kinggle, namiesto toho, aby ste nechali výrobcu formy, aby ich odvodil z fľaše sám.
Skontrolujte meradlá po prúde proti rovnakému nulovému bodu
Krk môže vyzerať čisto, ale stále sa mu nepodarí nasadiť alebo utesniť uzáver. Dohodnite sa, ktoré údaje a meradlá sa používajú pri skúške formy, tesnosti a kvalifikácii plniacej linky. Zachovať identitu meradla a stav kalibrácie v akceptačnom zázname. Ak automatizovaný trimer po formovaní zmení hrdlo, skontrolujte radšej hotový stav než len vylisovanú vzorku.
Pôvodné porovnanie: Odkazy na stroj Kinggle pre triedenie podľa formy
Nižšie uvedená tabuľka extrahuje polia súvisiace s plesňami z piatich aktuálnych produktových stránok Kinggle. Zahŕňa kontinuálne a akumulátorové stroje, takže kupujúci môžu vidieť, prečo nominálna kapacita kontajnera nemôže nahradiť výkres rozhrania nástrojov.
| Publikovaný model | Trieda strojov | Maximálna referencia kontajnera | Veľkosť formovacej dosky (Š × V) | Zverejnená maximálna veľkosť formy (Š × V) | Rozsah hrúbky formy | Upínacia sila |
|---|---|---|---|---|---|---|
| KGB2L | Nepretržité, jedna stanica | 2 l | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Nepretržité, jedna stanica | 5 l | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB 15L | Nepretržité, jedna stanica | 15 l | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Akumulátor, pevná forma | 30 l | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Akumulátor, pevná forma | 60 l | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tri zistenia, na ktorých záleží pred uvoľnením formy
Po prvé, litre nedefinujú orientáciu formy.15-litrová súvislá referencia publikuje širší, ale kratší maximálny rad foriem ako 30-litrová referencia. Popri objeme záleží na architektúre a tvare dielov.
Po druhé, hrúbka formy má svoj vlastný rozsah.Dutina môže vyhovovať uvedeným rozmerom čela a stále spadá mimo povolenú hrúbku alebo usporiadanie otvorov. Zadné dosky, vložky a chladiace prípojky dopĺňajú zostavu.
Po tretie, upínacia sila patrí k produktu a procesu.Hodnota strojovej strany je dostupná sila, nie dôkaz, že akákoľvek forma vo vnútri obálky je vhodná. Projektovaná plocha, podmienky fúkania, dopyt po odtrhnutí a konštrukcia formy si vyžadujú technické preskúmanie.


Materiál formy, vložky a povrchová úprava by mali zodpovedať výrobnej povinnosti
Nástrojový materiál ovplyvňuje prenos tepla, obrobiteľnosť, opravu, opotrebovanie a cenu. Samotný objem výroby na jej výber nestačí. Zvážte živicu, špecifikáciu povrchu, odtrhávací výkon, abrazívne alebo korozívne podmienky, pohyblivé vlastnosti, možnosti údržby a akceptovanú stratégiu opravy.
Materiál základne formy
Požiadajte o presnú zliatinu alebo kvalitu, tepelné spracovanie, ak je to vhodné, metódu výroby dutín a základ tepelného návrhu. „Hliníková forma“ alebo „oceľová forma“ je príliš široká na porovnanie.
Vymeniteľné vložky
Krčné, odtrhávacie, opotrebované, závitové alebo vetracie vložky môžu lokalizovať údržbu a umožňujú použitie iného materiálu pri náročnej funkcii. Zaznamenajte identifikáciu vložky a náhradný puškohľad.
Textúra a gravírovanie
Špecifikujte súbory umeleckých diel, orientáciu, akceptáciu hĺbky/vzhľadu, interakciu ventilácie a kontrolu revízie. Potvrďte, ako bude proces reprodukovať požadovaný povrch.
Ochrana a skladovanie
Definujte čistenie, schválenú ochranu proti korózii, vypúšťanie vody, prepravné zámky, zdvíhacie body a podmienky skladovania. Chráňte vodné toky a priškripnite povrchy počas prestojov.
Materiálové odporúčanie výrobcu nástrojov by malo obsahovať jeho predpoklady a výnimky. Pri porovnávaní dvoch ponúk skontrolujte, či obe obsahujú rovnaké materiály vložiek, rozsah chladenia, gravírovanie, povrchovú úpravu, hadice, armatúry, zdvíhacie zariadenia, skúšobné práce a náhradné diely podliehajúce opotrebovaniu.
Skúška v továrni: dokážte formu ako opakovateľný proces
Prvá prijateľná fľaša dokazuje, že systém môže tvoriť súčasť raz. Prijatie výroby vyžaduje stabilný chod s sledovateľnými podmienkami. Nasledujúci pracovný postup je odporúčaná štruktúra dôkazov, nie tvrdenie, že každý projekt Kinggle už používa rovnaký protokol.
- Potvrďte identitu.Zaznamenajte stroj, formu, vložky, lisovacie nástroje, triedu materiálu/šaržu, stav farby alebo prebrúsenia a revíziu receptúry.
- Stabilizovať podmienky.Zaznamenajte skutočné teploty, prívod/odvod chladiacej vody, podmienky vyfukovania a fázy cyklu po tom, ako proces dosiahne dohodnutý stav.
- Skontrolujte nástroj.Skontrolujte uzavretie deliacej čiary, zarovnanie, úniky vody a vzduchu, stav odvzdušňovania, odtrhávacie plochy a bezpečný pohyb.
- Vzorka podľa pozície.Udržujte identitu dutiny, výstupu a stanice prostredníctvom váženia, merania steny, orezávania a funkčného testovania.
- Zmerajte hotový stav.Zahrňte efekty vystružovania, dierovania, odstraňovania otlačenia alebo iných zahrnutých dokončovacích krokov.
- Zaznamenajte všetky straty.Zaznamenať odmietnutia, zastavenia, alarmy, manuálne opravy a následné prerušenia počas dohodnutého okna.
- Uložte základnú líniu.Spoločne schváľte revíziu výkresu, recept, fotografie, merania, meradlá a otvorte nápravné opatrenia.
Pred zmenou receptu diagnostikujte vzory
| Pozorovaný vzor | Oblasť nástroja alebo procesu na kontrolu | Dôkazy na zber |
|---|---|---|
| Slabý alebo nekonzistentný zadný zvar | Parisonova pozícia, detail štipky, uzatváranie formy, lokálna teplota, odľahčenie blesku a odblesk | Vzorky zvaru s označením polohy, celková hmotnosť, tesné poradie a funkčný test |
| Zlá textúra alebo neúplné detaily | Vetracie otvory, umiestnenie zachyteného vzduchu, stav dutiny, kontakt predlisku a teplota | Mapa defektov, kontrola vetracích otvorov, skutočné podmienky procesu a fotografie dutín |
| Deformácia po vysunutí | Stenový rozvod, bilancia chladenia, časovanie vyhadzovania, manipulácia a dochladzovanie | Teplota/prietok podľa okruhu, časované kontroly rozmerov a nástenná mapa |
| Blesk na jednej strane | Zarovnanie, rovnobežnosť dosky, deliaca plocha, montáž formy a centrovanie predlisku | História polohy, kontrola uzáveru a opakované diely pred/po oprave |
| Pomalý alebo premenlivý cyklus | Obmedzenie chladiaceho okruhu, horúce oblasti, hrúbka dielu, odvetrávanie a oneskorenie po prúde | Časy fáz cyklu, podmienky dodávky/návratu a záznam o zastavení |
Použite Kinggle'sPracovný postup evidencie HMIkeď alarmy alebo zmeny sekvencie sprevádzajú problém s plesňou. Preneste schválené kontrolné body doplán preventívnej údržbynamiesto čakania na posun kvality dielu.
Vyfukovacia forma RFQ a kontrolný zoznam kontroly návrhu
- Riadený 2D/3D súbor dielov, revízia, kapacita, maximálne rozmery a zamýšľaný obsah.
- Výkres uzáveru a hrdla, vzorky uzáverov, dátum tesnenia a stav dokončenej úpravy.
- Presná trieda živice, farba/prísady, plán prebrúsenia/PCR a informácie o dodávateľovi materiálu.
- Hotová hmotnosť, odhadovaná hrubá predliska a blesková cesta.
- Kritické stenové a rozmerové miesta s testovacími metódami a prijateľnými limitmi.
- Netesnosť, pád, horné zaťaženie, krútiaci moment, environmentálne alebo iné funkčné testy špecifické pre daný projekt.
- Model stroja, počet staníc a dutín, plán výstupu matrice a vzdialenosť stredu predlisku.
- Rozhranie doska/montáž, obálka formy, hrúbka, otvor, svorka a usporiadanie vyfukovacieho kolíka.
- Deliaca čiara, pinch-off, zábleskové vrecko, vložka na krk, prieduchy, chladiace okruhy a povrchová úprava.
- Rozhrania pre odoberanie, orezávanie, testovanie tesnosti, dopravu a manipuláciu so šrotom.
- Materiál nástroja, triedy doštičiek, tvrdosť/prípadne úprava, náhradné diely a spôsob opravy.
- Množstvo skúšobného materiálu, trvanie cyklu, vzorky, meradlá, záznam údajov a zodpovednosť za prijatie.
- Všeobecné usporiadanie, zdvíhacie body, hmotnosť/ťažisko formy a schválený postup výmeny.
- Rozsah pôsobnosti: formy, lisovacie nástroje, armatúry, hadice, výkresy, školenia, balenie a položky dodané kupujúcim.
Pre továrenské služby pripojte obvody konečnej formy a fúkacie usporiadanie ku Kinggle'snávod na plánovanie úžitkových a dispozičných riešení. Pre triedu stroja a výrobnú postupnosť použitekontinuálne extrúzne vyfukovacie vedeniea potvrďte, či je pre poslednú časť potrebná akumulátorová platforma.
Často kladené otázky
Aký je rozdiel medzi vyfukovacou formou a vyfukovacou lisovacou hlavou?
Formovacia hlava tvorí roztavený predlisok pred formovaním. Vyfukovacia forma sa uzavrie okolo tohto predlisku, utesní ho, dostane fúkaný vzduch, ochladzuje diel a definuje jeho vonkajší tvar. Sú to samostatné, ale prepojené nástrojové systémy.
Aké informácie sú potrebné na návrh extrúznej vyfukovacej formy?
Poskytnite výkresy kontrolovanej časti a uzáveru, triedu živice, hotové a hrubé hmotnosti predlisku, kritické steny a rozmery, funkčné testy, výstupný cieľ, rozhranie stroja, plán dutiny, metódu orezávania a výrobné nástroje.
Prečo je pri extrúznom vyfukovaní dôležitý dizajn pinch-off?
Oddeľovač stlačí a utesní horúci predlisk a pomáha definovať, kde sa oddeľuje záblesk. Jeho geometria interaguje s materiálom, hrúbkou predlisku, zatváraním formy, teplotou, reliéfom vzplanutia a oplachovaním, takže musí byť overená na skutočnom projekte.
Prečo potrebuje extrúzna vyfukovacia forma vetracie otvory?
Vzduch sa môže zachytiť medzi expandujúcim predliskom a dutinou. Vetracie otvory mu poskytujú únikovú cestu, takže predlisek sa môže dotknúť povrchu formy a reprodukovať zamýšľaný tvar a detaily.
Ako chladiace kanály ovplyvňujú čas cyklu vyfukovania?
Chladiace okruhy odoberajú teplo, kým sa dielec nedá uvoľniť bez neprijateľnej deformácie. Najpomalšia horúca oblasť môže obmedziť cyklus, takže usporiadanie okruhu, prietok, teplota, materiál formy a distribúcia stien musia byť hodnotené spoločne.
Môže existujúca vyfukovacia forma pasovať na iný stroj?
Možno, ale nepredpokladajte to. Skontrolujte šírku, výšku, hrúbku, hmotnosť, montáž, otvorenie, svorku, polohu vyfukovacieho kolíka, inžinierske siete, výstupnú dráhu, zarovnanie lisovacej hlavy a ovládacie prvky voči prijímaciemu stroju.
Mám si vybrať hliníkovú alebo oceľovú vyfukovaciu formu?
Výber závisí na tepelnom výkone, výrobnom zaťažení, živici, požiadavkách na povrch a opotrebovanie, stratégii vložky, schopnosti opravy, dodacej dobe a nákladoch. Požiadajte o presnú triedu a predpoklady dizajnu, skôr než vyberajte iba podľa názvu kovu.