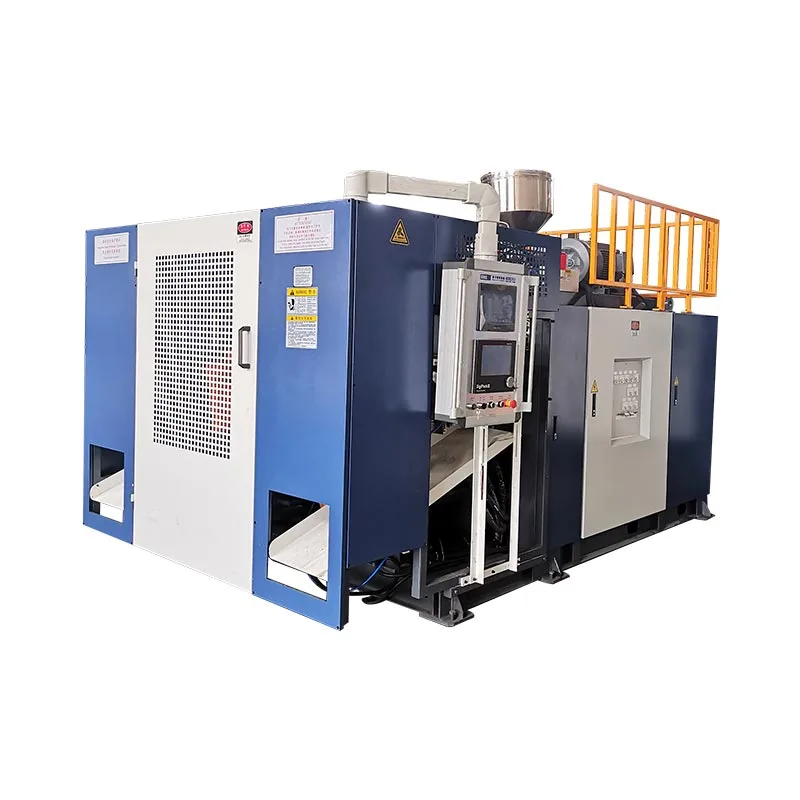
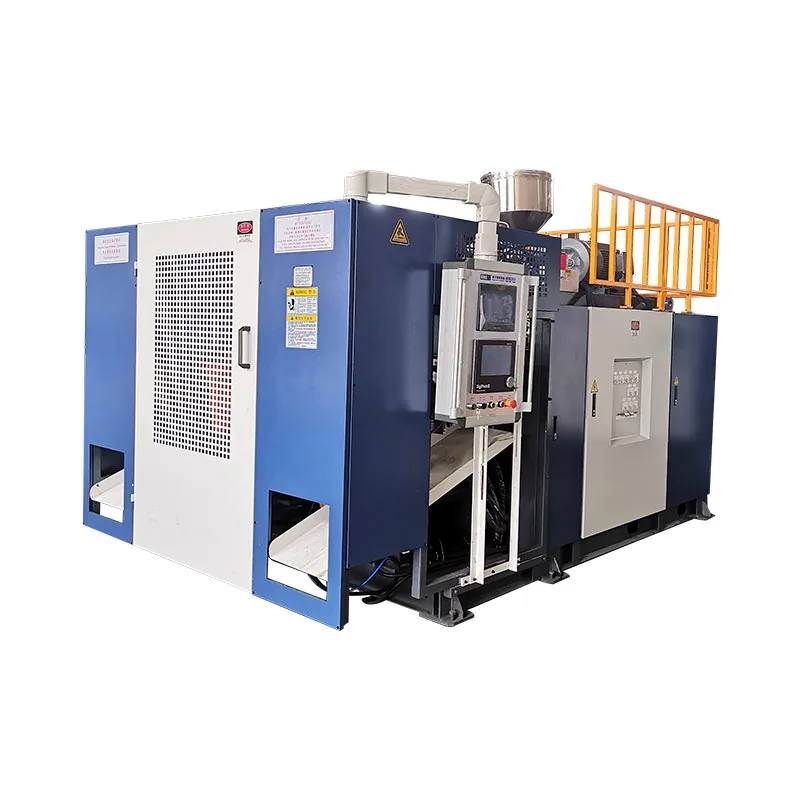
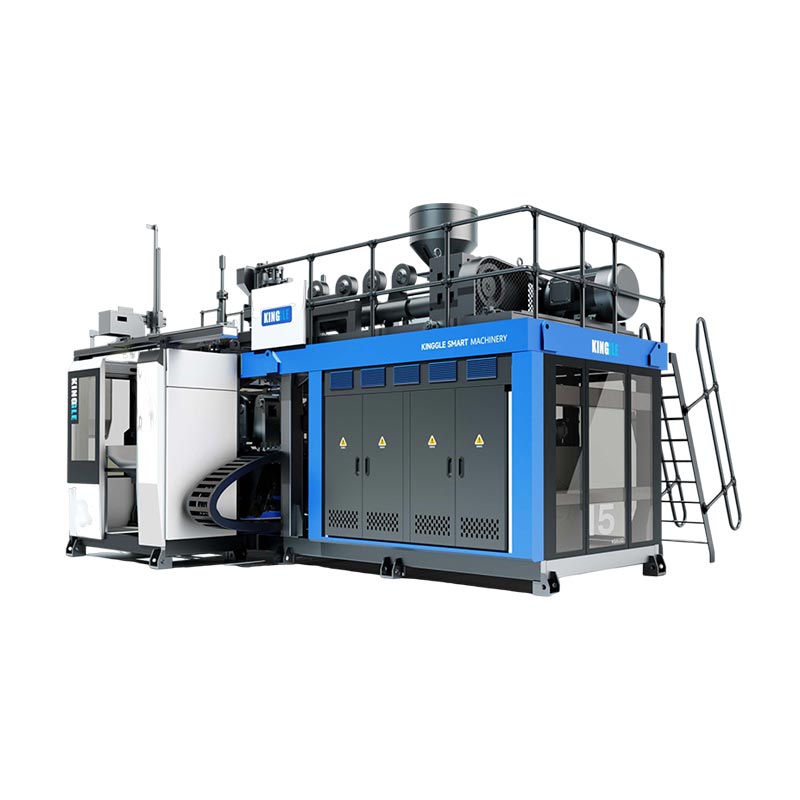
Vyberte si Kinggle KGB90A, keď schválený produkt môže používať zverejnené usporiadanie s jedným extrudérom a nevyžaduje dva prúdy taveniny KGB90AP po definovaní testov materiálu, výstupu a produktu.Vyberte si KGB90AP, keď špecifikácia produktu skutočne vyžaduje dvojvrstvové alebo dvojfarebné vytláčanie, pretože na aktuálnej produktovej stránke sú uvedené dve 70 mm skrutky a dva materiálové prúdy sa musia kontrolovať oddelene. Pred ktorýmkoľvek výberom si overte obal formy, hrubú predlisku, živicu, štruktúru steny, akceptovaný výstup a výrobné nástroje v porovnaní s hotovým dielom, namiesto toho, aby ste sa spoliehali len na štítok s kapacitou 60 l.

Pred požiadaním o cenovú ponuku musíte urobiť päť rozhodnutí
- Jeden alebo dva prúdy taveniny
- Maximálna hrubá hmotnosť predlisku
- Dokončená veľkosť formy a rozhrania
- Akceptovaný výstup so skutočným produktom
- Strojový a kompletný úžitkový rozsah
KGB90A
Publikované s jednou skrutkou 90 mm a motorom extrudéra s výkonom 45 kW. Začnite tu pre koncept jednoprúdového produktu, ktorý podlieha potvrdeniu projektu.
KGB90AP
Publikované s dvoma 70 mm skrutkami a dvoma 22 kW extrudérovými motormi. Jeho určeným účelom je dvojvrstvová alebo dvojfarebná výroba.
| Publikovaná položka | KGB90A | KGB90AP | Význam výberu |
|---|---|---|---|
| Maximálna kapacita nádoby | 60 l | 60 l | Menovitá kapacita nepreukazuje, že konkrétna časť sa hodí. |
| Usporiadanie extrudéra | Jedna skrutka 90 mm | Dve 70 mm skrutky | Toto je hlavný modelový rozdiel pre štruktúru steny a farby. |
| Výkon motora extrudéra | 45 kW | 2 x 22 kW | Hodnoty inštalovaného motora nie sú výsledkom spotreby energie produktu. |
| Zverejnená kapacita tavenia HDPE | 130 až 160 kg/h | 130 až 160 kg/h | Potvrďte kapacitu so skutočným dopytom po živici a hrubom predlisku. |
| Kapacita akumulátora | 6,6 l | 6,6 l | Skontrolujte objem a hmotnosť výstrelu oproti úplnému predlisku. |
| Zverejnená hmotnosť PE akumulátora | 4,95 kg | 4,95 kg | Samotná hmotnosť dielu nezahŕňa výrony, zvyšky a prídavok na spracovanie. |
| Upínacia sila | 280 kN | 280 kN | Predpokladaná oblasť a dopyt po procese si stále vyžadujú posúdenie. |
| Maximálna veľkosť formy, š x v | 700 x 980 mm | 700 x 980 mm | Hotová zostava formy musí zodpovedať obom rozmerom. |
| Rozsah hrúbky formy | 460 až 550 mm | 460 až 550 mm | Zahŕňa vložky, zadné dosky a montážne detaily. |
| Veľkosť stroja, D x Š x V | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Toto je obal stroja, nie celá výrobná bunka. |
| Hmotnosť stroja | 14 t | 15 t | Na zakladanie a manipuláciu použite konečné všeobecné usporiadanie. |
Zdroj: aktuálny KinggleProduktová stránka KGB90AaStránka produktu KGB90AP, skontrolované 9. septembra 2026. Čísla sú publikované referencie, nie sú zárukou pre každú konfiguráciu.
Prvým rozhodnutím je štruktúra steny, nie označenie 60L
Oba modely majú rovnaký nominálny objem 60 l. Tento spoločný štítok ich nerobí zameniteľnými. Tabuľka produktov KGB90A uvádza jednu skrutku 90 mm. V tabuľke KGB90AP sú uvedené dve 70 mm skrutky. Kinggle uvádza, že systém dvojitej extrúzie je určený pre dvojvrstvovú alebo dvojfarebnú výrobu.
Začnite s výkresom produktu. Označte každú požadovanú vrstvu steny, farebnú oblasť a prúd materiálu. Uveďte, prečo každý z nich existuje. Druhý extrudér je odôvodnený požiadavkou na produkt. Nemalo by sa to pridávať len preto, že zložitejší stroj znie schopnejšie.
Pre jednoprúdový produkt je KGB90A jednoduchšou publikovanou architektúrou. Konečný návrh si ešte vyžaduje preskúmanie materiálov a nástrojov. Na stránke sú uvedené skupiny materiálov PE, PP a ABS, ale tento zoznam nedokazuje, že každá trieda bude spracovávať na rovnakom výstupe. Správanie taveniny, geometria produktu a akceptačné testy zostávajú vstupmi projektu.
Pre špecifikovaný dvojvrstvový alebo dvojfarebný produkt poskytuje KGB90AP dva publikované prúdy vytláčania. Cenová ponuka musí ísť ďalej. Mal by identifikovať, ktorá živica alebo farba napája každý prúd. Mal by tiež uvádzať vzťah cieľovej vrstvy, metódu spustenia a plán inšpekcie. Dva extrudéry vytvárajú schopnosť. Samy o sebe nedefinujú hotovú špecifikáciu steny.
Zabráňte zámene vrstiev s výstupmi matrice alebo dutinami foriem. Stenou produktu prechádza vrstva. Výstup matrice tvorí jeden predtvar. Dutina tvorí jednu časť. Kinggle'shlava, dutina a vedenie vrstvyoddeľuje tieto počty. Umiestnite každý počet na vlastný riadok RFQ.
Čo hovoria dve zverejnené tabuľky o zdieľanej platforme
Aktuálne modelové tabuľky ukazujú spoločnú tvarovaciu obálku. Oba uvádzajú upínaciu silu 280 kN a formovaciu dosku s rozmermi 960 x 980 mm. Oba vykazujú maximálnu veľkosť formy 700 x 980 mm. Publikovaný rozsah hrúbky formy je 460 až 550 mm. Uvedená kapacita akumulátora je 6,6 l s hmotnosťou PE akumulátora 4,95 kg.
Tieto podobnosti robia usporiadanie extrudéra viditeľnejším. KGB90A používa jednu 90 mm skrutku s uvedeným motorom extrudéra s výkonom 45 kW. KGB90AP používa dve 70 mm skrutky s dvoma 22 kW motormi. Obe stránky publikujú rozsah taviacej kapacity HDPE od 130 do 160 kg/h.
Nepridávajte dve hodnoty kapacity KGB90AP, pokiaľ tabuľka výslovne neuvádza samostatné výstupy. nie je. Zverejnený sortiment už popisuje model. Usporiadanie dvojitého extrudéra môže rozdeliť hrubú taveninu medzi prúdy, ale schválený pomer vrstiev rozhoduje o skutočnej potrebe každého prúdu. Továreň potrebuje tento pomer pred manipuláciou so živicou a vykonaním skúšky.
Rozmery stroja sú tiež publikované ako rovnaké, a to 5,45 x 3,5 x 4,2 m. Uvedená hmotnosť sa mení z 14 t pre KGB90A na 15 t pre KGB90AP. Tento rozdiel jednej tony je užitočný pre včasné plánovanie. Na konečné založenie, zdvíhanie alebo plán prepravy to nestačí.
Obidve tabuľky tiež nesú rovnaké označenie suchého cyklu. Berte to len ako referenciu strojového pohybu. Neidentifikuje testovaciu nádobu, živicu, hmotnosť dielu, čas chladenia ani pravidlo odmietnutia. Produktový článok by mal tento limit objasniť namiesto toho, aby sa katalógová rada zmenila na výrobný prísľub.
Priamejším východiskovým bodom je KGB90A
KGB90A je v tomto porovnaní model s jedným extrudérom. Na jej zverejnenej stránke je uvedená jedna 90 mm závitovka, pomer L/D 24 a motor extrudéra s výkonom 45 kW. Kinggle tiež uvádza regulátor hrúbky MOOG 100, rameno robota a systém spodného fúkania ako súčasť popisu štandardného modelu.
Toto usporiadanie je praktickým východiskovým bodom, keď schválený výrobok používa jeden prúd taveniny. Medzi možné aplikácie uvedené spoločnosťou Kinggle patria sudy na chemické balenie, vedrá na stohovanie, vonkajšie nádrže na vodu, nádrže na autá, hračky, autosúčiastky, skrinky na náradie a dopravné bariéry. Zoznam zobrazuje šírku produktu. Neoveruje, že každá položka v týchto skupinách vyhovuje jednej forme alebo jednému receptu.
Pošlite skutočnú časť pred prevzatím. 60L úzka nádrž a 60L široká súprava na náradie môžu mať veľmi rozdielne projektované plochy. Ich formy sa môžu líšiť aj šírkou, výškou a hrúbkou. Rukoväte, hlboké ťahy, vložky a deliace čiary ovplyvňujú požadované zaťaženie predlisku a svorky. Maximálny objem produktu je len jedna skríningová hodnota.
Usporiadanie s jedným extrudérom tiež uľahčuje definovanie dráhy materiálu. Existuje jeden hlavný prúd živice na sušenie, podávanie, farbenie a čistenie. To neodstraňuje procesnú prácu. Zmeny živice, zmeny farby a pravidlá prebrúsenia stále ovplyvňujú spustenie a výmenu. TheHDPE a PP vodidlovysvetľuje, prečo samotné názvy materiálov neurčujú recept.
KGB90A si vyberte až vtedy, keď to požiadavky produktu podporujú. Ak kupujúci neskôr pridá druhú vrstvu alebo oddelený viditeľný farebný prúd, táto zmena môže ovplyvniť kompletné balenie vytláčacej a lisovacej hlavy. Je lacnejšie usadiť štruktúru steny pred zmrazením konštrukcie stroja.
Čo KGB90AP pridáva a čo ešte potrebuje od kupujúceho
Kinggle opisuje KGB90AP ako model s dvojitým vytláčaním pre dvojvrstvovú alebo dvojfarebnú prácu. Jeho aktuálna tabuľka obsahuje dve 70 mm závitovky a dva 22 kW extrudérové motory. Zverejnená maximálna kapacita nádoby, údaje o upínaní, obálke formy a akumulátore zodpovedajú tabuľke KGB90A.
Ďalší extrúzny prúd je určujúcim rozdielom. Umožňuje projektu privádzať dva špecifikované prúdy taveniny do systému lisovacej hlavy. Tieto prúdy môžu predstavovať dve farby alebo navrhnutú štruktúru vrstiev. Kupujúci musí poskytnúť materiálový pár a požadovaný vzťah medzi nimi. Kompatibilita by sa nemala predpokladať zo slov „dvojitá vrstva“.
Kontrola vrstiev tiež potrebuje metódu kontroly. Rozhodnite sa, či továreň skontroluje celkovú hrúbku steny, rozloženie jednotlivých vrstiev, farebné ohraničenie, vzhľad alebo výkonnostný test špecifický pre produkt. Uveďte, kde sa diel rozdelí alebo zmeria. Výsledok pasovania vyžaduje výkres alebo kontrolný plán, nie vizuálny názor na stroji.
Publikovaná stránka KGB90AP uvádza ako aplikácie aj skrinky na náradie, chemické obaly a hračky. Každý môže klásť iné nároky na tvar steny a umiestnenie farieb. Sada nástrojov môže mať hlboké funkcie a širokú premietanú plochu. Chemický obal môže vyžadovať definovaný materiál a špecifikáciu výkonu. Časti hračiek môžu priniesť požiadavky na vzhľad a farebné hranice. Návrh stroja musí zodpovedať skutočnému dielu.
Hostil KinggleNávod na MOOG DigiPack IIIvysvetľuje, že stenové profily akumulátora-stroja súvisia s polohou akumulátora počas vysúvania. To podporuje umiestnenie profilu pozdĺž predlisku. Nekontroluje automaticky pomer vrstiev kupujúceho. Konštrukcia extrúzie a vytláčacej hlavy musí spĺňať túto samostatnú požiadavku.
Do formy a akumulátora sa ešte musí zmestiť 60 l výrobok
Nominálny objem je zlý konečný test prispôsobenia. Dva duté výrobky môžu držať rovnaký objem, pričom vyžadujú veľmi odlišné formy. Začnite s maximálnou šírkou, výškou a hĺbkou dielu. Pridajte deliacu čiaru, pinch-off, zábleskové vrecká, hrdlo alebo spodné rozhranie, vložky, chladiace prípojky a montážne dosky.
Porovnajte hotovú zostavu formy s publikovaným oknom stroja. Obe strany 60L uvádzajú maximálnu veľkosť formy 700 x 980 mm a rozsah hrúbky 460 až 550 mm. Doska je uvedená na 960 x 980 mm. Tieto údaje umožňujú skorý skríning. Schválené výkresy strojov a foriem musia potvrdiť konečné rozhranie.
Ďalej skontrolujte predlisku. Hrubá hmota predlisku zahŕňa hotový produkt, záblesk, zvyšky a akýkoľvek procesný materiál zachytený počas tvarovania. Na oboch produktových stránkach je uvedená hmotnosť PE akumulátora 4,95 kg. Neporovnávajte toto číslo so samotnou hmotnosťou hotového dielu. Použite celý hrubý výstrel a potvrďte skutočnú živicu.
Predtvar musí tiež dosiahnuť požadovanú dĺžku a tvar predtým, ako ho gravitácia alebo chladenie zdeformuje. Programovanie stien distribuuje materiál pozdĺž tejto dĺžky. Hlboké rohy, rukoväte a široké časti môžu natiahnuť parison inak. Kinggle'ssprievodca programovaním parisonuukazuje, ako by mal byť profil porovnaný s nameranými stenami.
Nakoniec skontrolujte požiadavku na svorku a otvorenie formy. Projektovaná plocha, tlak fúkania a geometria dielu ovplyvňujú tvarovacie zaťaženie. Vložky a vyberanie dielov ovplyvňujú otvárací priestor. Thesprievodca dizajnom vytláčacej vyfukovacej formyposkytuje komplexnejší kontrolný zoznam rozhrania.
Nepredávajte údaj o suchom cykle ako výstup hotového produktu
Obe aktuálne produktové stránky uvádzajú „500 PC/HR“ ako výstup suchého cyklu. Na štítku záleží. Suchý cyklus nedokazuje, že jeden z modelov dokáže vyrobiť 500 akceptovaných 60 l produktov za hodinu. Nezahŕňa identifikovanú časť, celkovú hmotnosť predlisku, materiál, hrúbku steny, požiadavku na chladenie alebo následný proces.
Skutočná produkcia začína celým výrobným cyklom. Akumulácia a vytlačenie predlisku sa musia zhodovať s uzatváraním formy. Fúkanie, chladenie, odsávanie, otváranie a vyberanie dielov sa musí skončiť. Orezávanie a manipulácia po prúde musia tiež držať krok. Odmietnutá časť nepatrí do akceptovaného výstupu.
Publikovaný rozsah taviacej kapacity HDPE je ďalšou hranicou. Obe strany uvádzajú 130 až 160 kg/h. Porovnajte tento rozsah s hrubou potrebou materiálu, nie samotnou hmotnosťou hotového dielu. Hrubý hodinový dopyt zahŕňa každú zložku predlisku a plánovanú mieru udalostí. Skutočná živica a procesné podmienky môžu zmeniť výsledok.
Použite Kinggle'ssprievodca časom cykluna identifikáciu obmedzujúcej udalosti. Potom spočítajte akceptované časti v rámci stabilného chodu. Zaznamenajte hmotnosť dielu, rozloženie stien, rozmery a požadované funkčné testy. Rýchly pohyb stroja má malú hodnotu, keď produkt potrebuje viac chladenia alebo linka odmieta diely.
Energia by mala používať rovnaký akceptovaný menovateľ výstupu. Dve verejné tabuľky označujú rozsah 35 až 45 kW ako priemernú spotrebu energie. Kilowatty popisujú priemerný výkon, nie energiu na diel. Thenávod na meranie energievysvetľuje, ako merať kWh na akceptovaný produkt. Udržujte tento výsledok spojený so skutočným pokusom.
Produkčná bunka je väčšia ako publikovaná obálka stroja
Dve 60L strany publikujú rovnaké rozmery stroja: 5,45 m dĺžka, 3,5 m šírka a 4,2 m výška. To je užitočná prvá kontrola. Nezobrazuje servisné uličky, materiálové systémy, miesta operátora, manipuláciu s formami, vykladanie dielov alebo nadväzujúce zariadenia.
Vytvorte bunku okolo toku produktu. Označte, kde vstupuje živica a kde odchádzajú hotové diely. Nechajte priestor pre robota, orezávanie, kontrolu a vyradený materiál. Ukážte cestu výmeny formy. Udržujte prístup k ohrievačom, hydraulike, lisovacej hlave a riadiacej skrini. Konečné všeobecné usporiadanie by malo identifikovať tieto rozhrania.

K vybranej konfigurácii patria aj utility. Požiadajte o konečnú pripojenú záťaž, napájacie napätie, požiadavku na vstupný vzduch do stroja a požiadavku na chladiacu vodu. Zahrňte všetkých miestnych pomocníkov. Nenavrhujte zariadenie podľa tabuľky podobného modelu. Možnosti a miestny elektrický dizajn môžu zmeniť konečný balík.
Kinggle'ssprievodca požiadavkami na službyoddeľuje pripojenú záťaž od prevádzkovej potreby. Zahŕňa tiež prúdenie stlačeného vzduchu, chladenie a usporiadanie. Použite ho s projektovým technickým listom a konečným strojovým výkresom. Plán lokality by mal byť schválený pred odoslaním stroja.
Vertikálnu trasu skontrolujte rovnako starostlivo ako podlahu. Zverejnená výška nezahŕňa každú zdvíhaciu činnosť alebo prekážku na mieste. Skontrolujte dvere, strešnú konštrukciu, prístup žeriavom a cestu používanú na manipuláciu s plesňou. Ukážte na pláne plošiny údržby a otvorené stráže. Stroj sa zmestí do budovy a napriek tomu bude ťažké ho nainštalovať alebo opraviť.
Dokončite kontrolu s následným riadkom. Veľká časť potrebuje priestor na stabilizáciu, orezanie a pohyb bez poškodenia. Potvrďte bod spustenia robota, šírku dopravníka a kontrolnú polohu. Ak sa proces vráti do brúsky, označte aj túto trasu. Tieto detaily často rozhodujú o tom, kde môže stroj sedieť.
Zostavte RFQ okolo ôsmich dôkazov o produkte
Vzorová žiadosť bez balíka dielov ponecháva najväčšie rozhodnutia otvorené. Kinggle'spredajný procespožaduje fotografie alebo nákresy produktu, hmotnosť, veľkosť, materiál, hrúbku, výkon a potrebu chemickej odolnosti. V prípade rozhodnutia KGB90A a KGB90AP usporiadajte informácie v tomto poradí.
- Pošlite výkres riadeného dielu.Zahrňte celkové rozmery, detaily hrdla alebo rozhrania, limity deliacej čiary a najnovšiu revíziu.
- Uveďte hrubú a hotovú hmotnosť.Oddeľte hmotnosť hotového výrobku od výliskov, zvyškov a iného procesného materiálu.
- Definujte každý tok materiálu.Uveďte triedu živice, dodávateľa, farbu, pravidlo prebrúsenia a akýkoľvek požadovaný vzťah medzi prúdmi.
- Popíšte štruktúru steny.Označte jeden prúd, dvojitú vrstvu alebo dvojitú farbu. Pridajte metódu kontroly a akceptačné limity.
- Poskytnite balík formy.Zadajte konečnú šírku, výšku, hrúbku, hmotnosť, rozloženie chladenia, montážne body, vložky a rozhranie fúkania.
- Nastavte akceptovaný výstup.Definujte predajné diely za hodinu, plánované zmeny, spracovanie odpadu a následný proces, ktorý musí držať krok.
- Uveďte výrobné podmienky.Zahrňte napätie, frekvenciu, stlačený vzduch, chladiacu vodu, výšku stropu, zdvíhací prístup a dostupnú podlahovú plochu.
- Dohodnite sa na procese.Uveďte živicu, formu, trvanie testu, kontroly kvality, počet výstupov, energetickú hranicu a dokumenty požadované pred prijatím.
Požiadajte o odpoveď, ktorá oddeľuje údaje štandardného modelu od údajov špecifických pre projekt. Štandardná tabuľka pomáha porovnávať platformu. Technická dohoda by mala popisovať objednanú konfiguráciu. Uchovajte si čísla revízií na výkrese výrobku, výkrese formy, technickom liste a akceptačnom pláne.
Použitesprievodca akceptačným testom v továrnina definovanie behu. Ak je súčasťou rozhodnutia energia súvisiaca s produktom, EUROMAP 46.2 poskytuje metódu merania pre daný stroj, formu a špecifikovaný produkt. Metóda tiež vyžaduje, aby výrobok spĺňal požiadavky zákazníka.
Kinggle'sstránku na stiahnutieposkytuje tabuľky parametrov a dokumenty regulátora na kontrolu. Potvrďte, že každý dokument zodpovedá konečnému modelu a balíku ovládacích prvkov. Návod na podobný stroj je užitočným podkladom, ale nemá prednosť pred objednaným technickým súborom.
Pred začatím výroby požiadajte obe strany, aby podpísali rovnaký súbor údajov. Zmenená štruktúra steny môže zmeniť výber extrudéra. Ťažší parison môže zmeniť recenziu záberu. Väčšia forma môže zmeniť prispôsobenie stroja. Kontrola revízií zabraňuje tomu, aby sa skorá cenová ponuka náhodou stala konečným akceptačným základom.
V RFQ by sa malo uviesť aj to, ktoré položky zostávajú otvorené. Typické príklady zahŕňajú konečnú triedu živice, pripojenia chladenia foriem alebo následnú automatizáciu. Priraďte každému otvorenému bodu vlastníka a dátum splatnosti. Továreň potom môže oddeliť potvrdené vstupy do návrhu stroja od informácií, ktoré ešte potrebujú schválenie kupujúcim.
Vyberte model, ktorý zodpovedá schválenému produktu
KGB90A a KGB90AP zdieľajú mnohé publikované limity tvarovania. Výber modelu preto začína architektúrou vytláčania. Použite KGB90A ako východiskový bod pre schválenú koncepciu jedného prúdu. Použite KGB90AP, keď sú pre špecifikovanú vrstvu alebo farebnú štruktúru potrebné dva prúdy vytláčania.
Nepoužívajte zložitosť modelu ako náhradu za definíciu produktu. Stroj na dvojitú extrúziu potrebuje dve cesty manipulácie s materiálom, definovanú metódu spustenia a plán kontroly vrstiev alebo farieb. Ak produkt nepotrebuje tieto funkcie, pridávajú prácu bez toho, aby vytvorili akceptovanú výhodu produktu.
Nevyberajte KGB90A len preto, že uvedená hmotnosť stroja je nižšia. Viac záleží na vhodnosti formy, hrubého dopytu po predlisku a akceptovanej produkcii. Jednoprúdový produkt môže stále vyžadovať starostlivé programovanie stien, chladenie a manipuláciu s dielmi. Skúška produktu musí preukázať úplný výsledok.
Ak kupujúci očakáva budúce produkty, uveďte ich teraz. Skontrolujte najväčšiu formu a najťažšiu hrubú predlisku. Označte všetky budúce požiadavky na dvojvrstvové alebo dvojfarebné. Potom sa rozhodnite, či doplnková architektúra patrí do prvého nákupu alebo do neskoršieho radu. Nepotvrdené budúce nápady uchovávajte oddelene od aktuálneho akceptačného testu.
Pred odoslaním prebehnite dohodnutú časť s dohodnutým materiálom. Zaznamenajte recept, výsledky kvality, akceptovaný výstup a podmienky používania. Použitekontrolný zoznam pri spustenína uvedenie do prevádzky aprechodný sprievodcakeď skupina produktov obsahuje niekoľko foriem alebo farieb.
Často kladené otázky
Aký je hlavný rozdiel medzi KGB90A a KGB90AP?
Aktuálna tabuľka KGB90A uvádza jednu 90 mm závitovku a 45 kW motor extrudéra. V tabuľke KGB90AP sú uvedené dve 70 mm skrutky a dva 22 kW motory. Kinggle opisuje KGB90AP ako možnosť dvojitého vytláčania pre dvojvrstvové alebo dvojfarebné produkty. Mnohé publikované tvarovacie rozmery sú inak rovnaké.
Znamená kapacita 60 l, že sa zmestí každý 60 l produkt?
Nie. Objem je len počiatočná hodnota skríningu. Hotová forma musí zodpovedať doske, maximálnym rozmerom formy, rozsahu hrúbky a usporiadaniu otvorov. Hrubý predlisk musí zodpovedať požiadavkám na akumulátor. Predpokladaná plocha, požiadavka na svorky, vložky, chladenie a odstraňovanie dielov tiež potrebujú revíziu.
Dá sa zverejnených 500 kusov za hodinu použiť ako výrobný výstup?
Nie. Obe strany označujú tento údaj ako výstup suchého cyklu. Neidentifikuje lisovaný produkt, živicu, hmotnosť, čas chladenia, pravidlo vyraďovania alebo následné nastavenie. Výrobný výkon by sa mal merať ako akceptované diely počas dohodnutej skúšky so skutočným produktom a materiálom.
Kedy by si mal kupujúci vybrať model s dvojitým pretláčaním KGB90AP?
Vyberte KGB90AP, keď schválený produkt vyžaduje dva prúdy taveniny pre špecifikovanú dvojvrstvovú alebo dvojfarebnú štruktúru. Definujte oba materiály, zamýšľaný vzťah medzi prúdmi a metódu kontroly. Nepridávajte druhý extrudér len ako všeobecnú aktualizáciu.
Aké informácie o produkte potrebuje Kinggle pre návrh 60L stroja?
Pošlite výkres produktu alebo fotografie, rozmery, hotovú a hrubú hmotnosť, triedu živice, štruktúru steny, požiadavky na hrúbku, výstupný cieľ a funkčné testy. Pridajte podrobnosti o forme a výrobné nástroje, ak sú k dispozícii. Tieto informácie umožňujú stroju, lisovacej hlave, forme a skúšobnému plánu používať rovnaký produktový základ.
Ako by sa mala porovnať spotreba energie medzi týmito dvoma modelmi?
Zmerajte každý model pri výrobe rovnakého akceptovaného produktu za rovnakých podmienok. Zaznamenajte kWh stroja, akceptovaný výkon, extrudovanú hmotu a zahrnuté pomocné zariadenia z rovnakého časového okna. Neporovnávajte menovité hodnoty pripojeného motora alebo cyklus sušenia, ako keby to boli výsledky spotreby energie produktu.
Pred výberom modelu odošlite produkt
Zdieľajte výkres, živicu, hrubú hmotu predlisku, štruktúru steny, informácie o forme, akceptovaný výstup a výrobné nástroje. Kinggle potom môže potvrdiť, či KGB90A, KGB90AP alebo iná platforma vyhovuje projektu.
Vyžiadajte si návrh na základe produktuZdroje skontrolované pre túto príručku
- Kinggle KGB90A 60L akumulačný vyfukovací stroj, aktuálny popis produktu a zverejnená tabuľka, skontrolované 9. septembra 2026.
- Kinggle KGB90AP 60L akumulátorový vyfukovací stroj, popis dvojitej extrúzie a zverejnená tabuľka, skontrolované 9. septembra 2026.
- Návod na použitie Moog DigiPack III, metóda riadenia profilu polohy akumulátora, prístupná cez Kinggle.
- EUROMAP 46.2, verzia 1.0, január 2014, meranie energie súvisiacej s výrobkom pre konkrétny výrobok a formu.
- Kinggle proces predaja, informácie o produkte požadované pre návrhy strojov, skontrolované 9. septembra 2026.