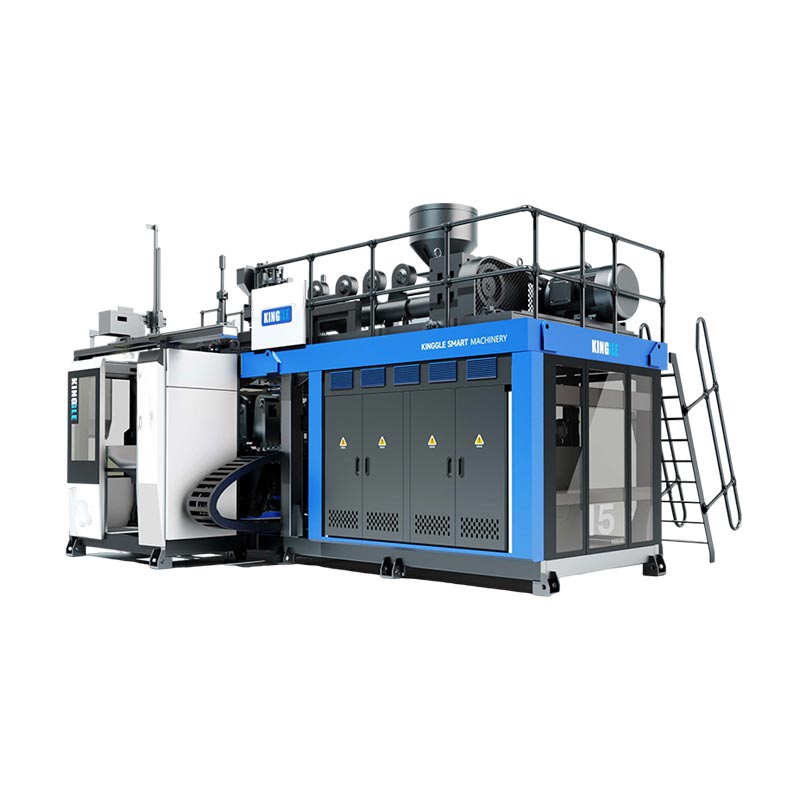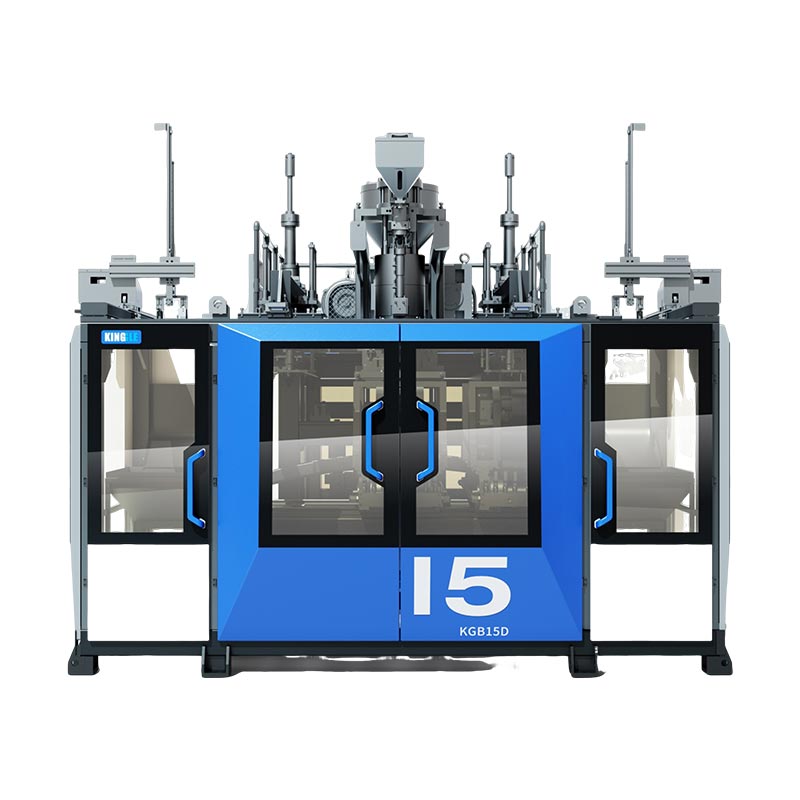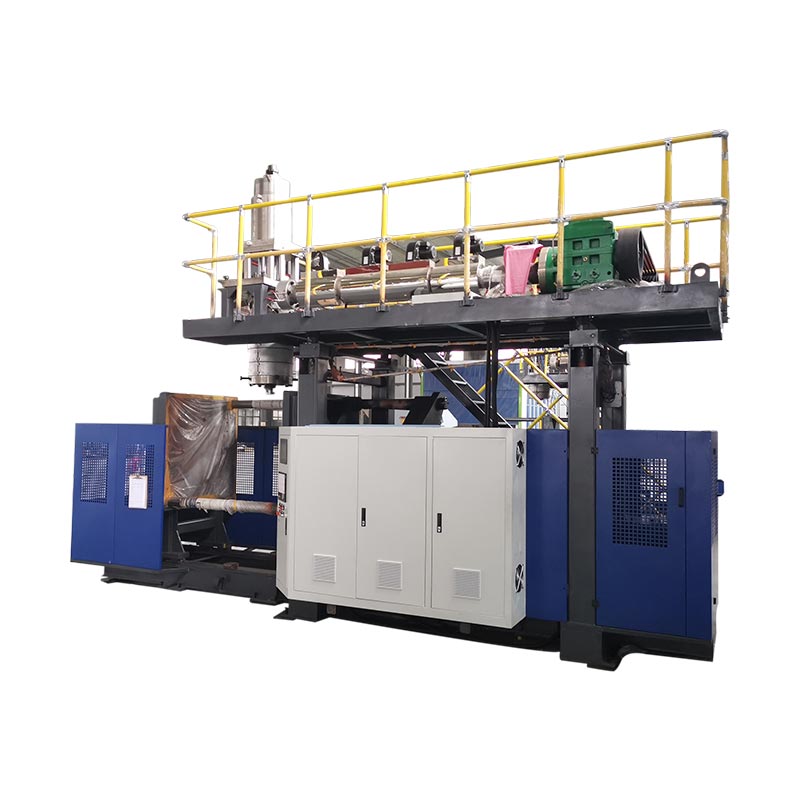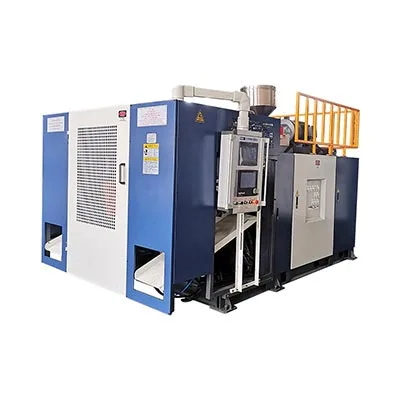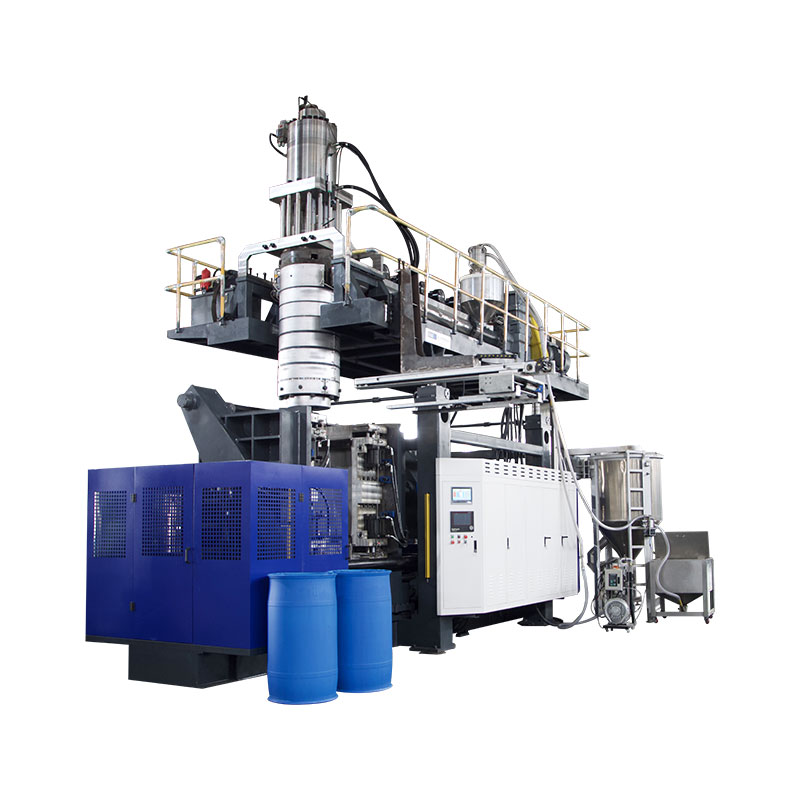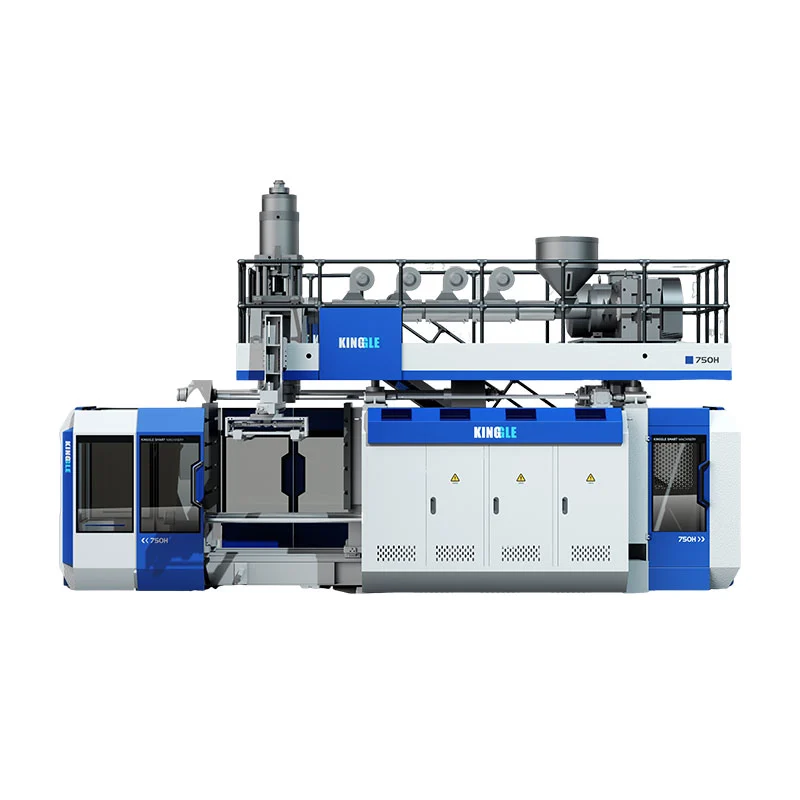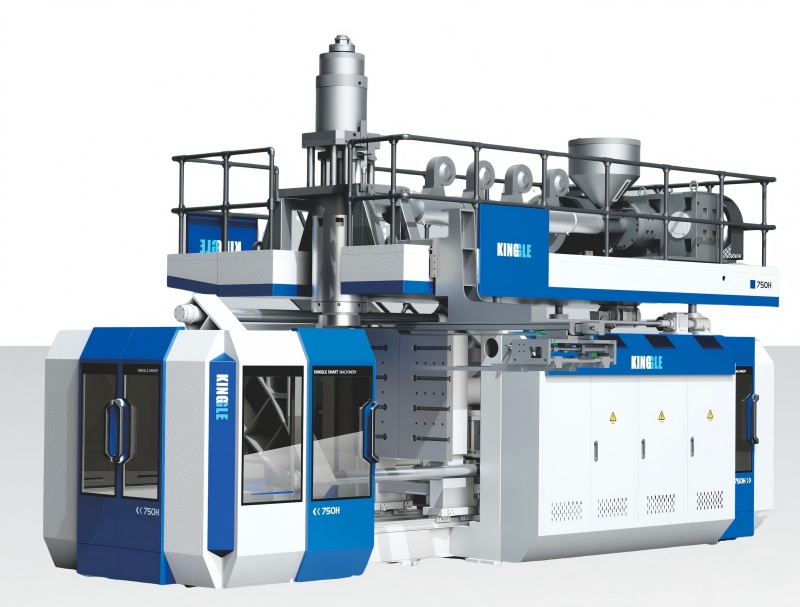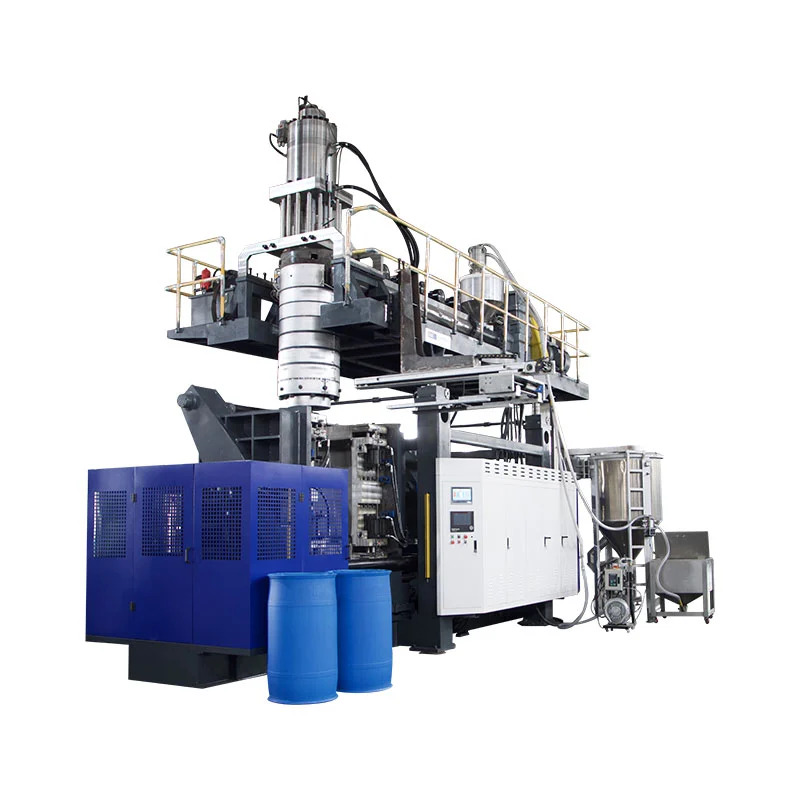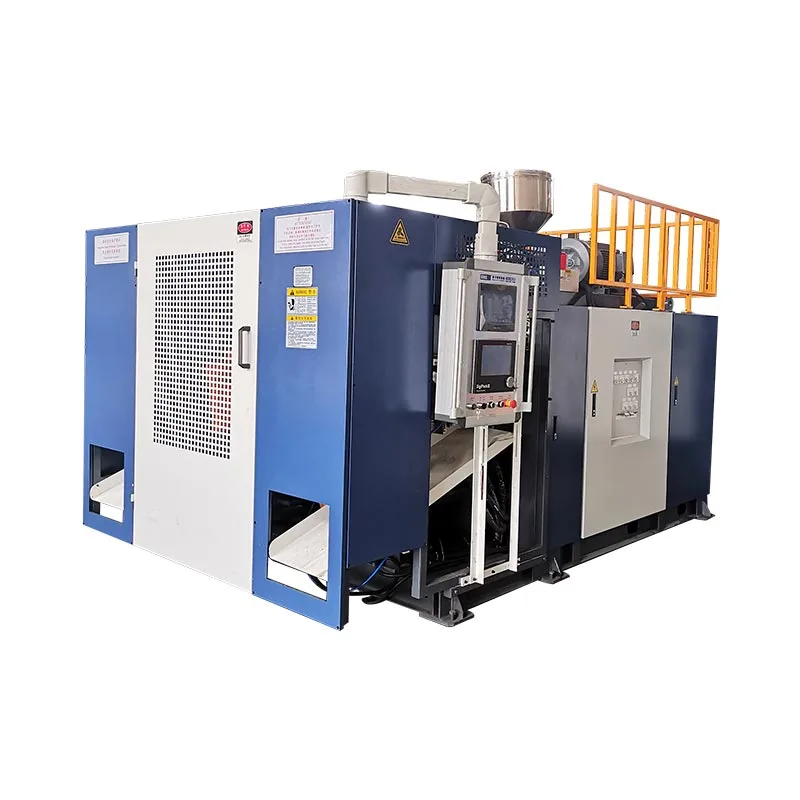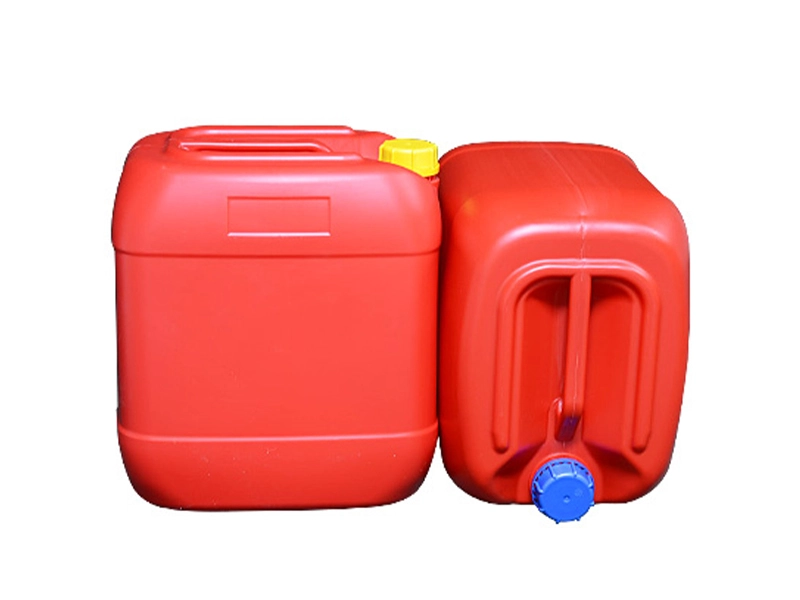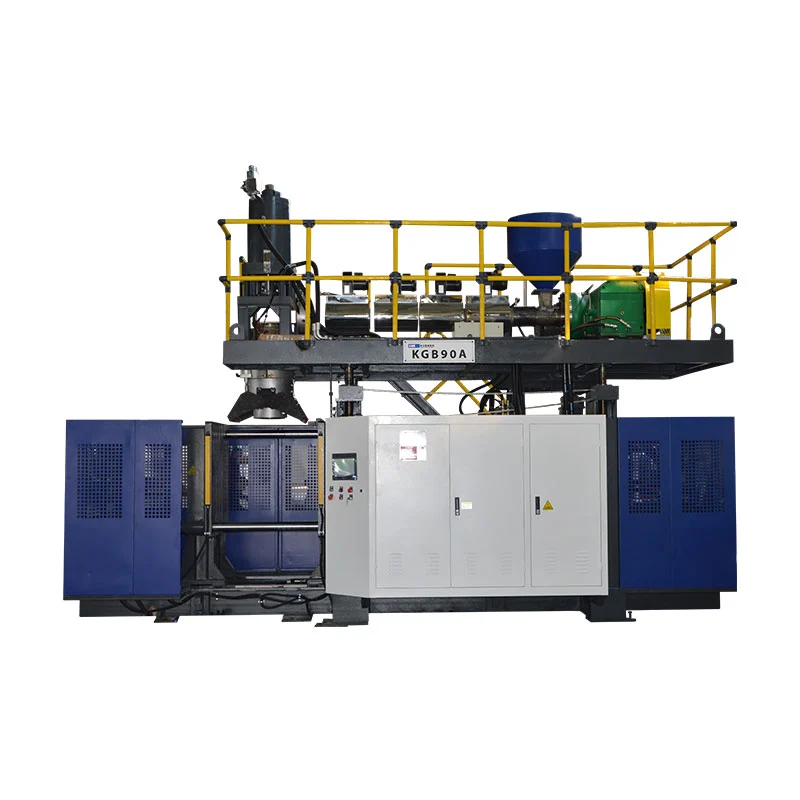
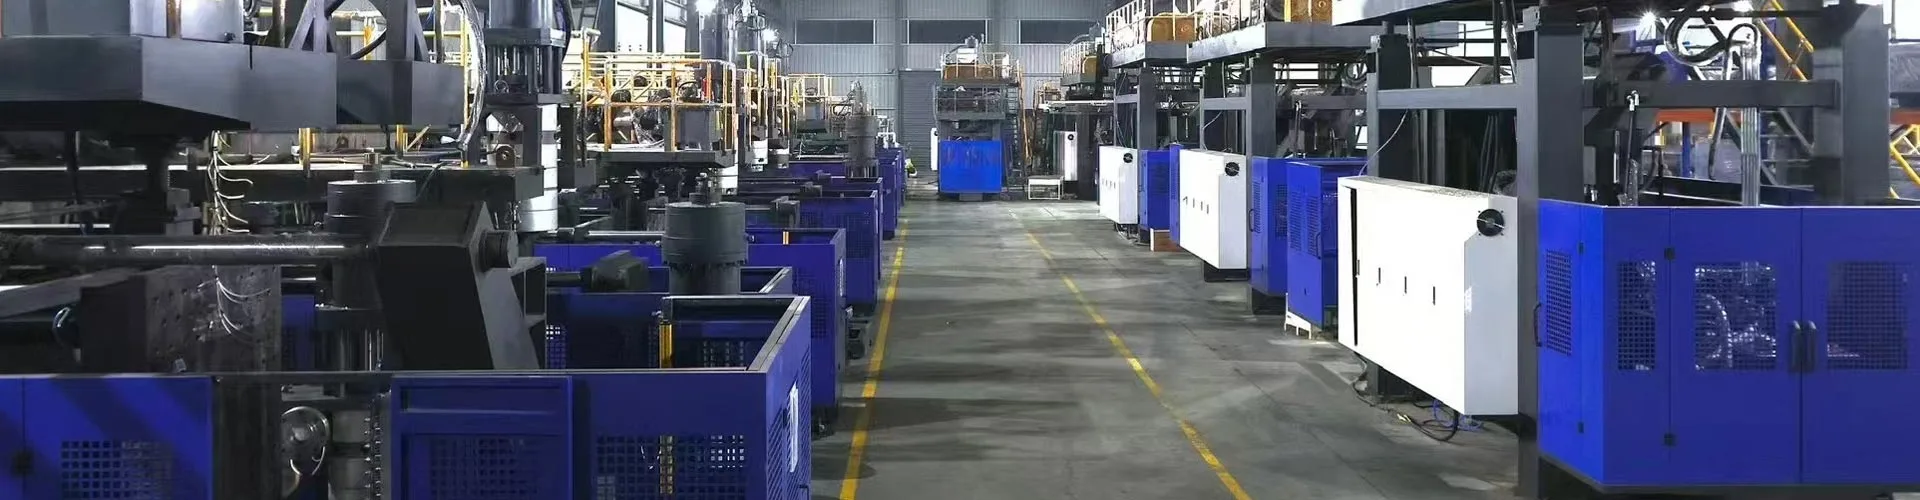
A kontinuálny vyfukovací strojvytláča nonstop baňku, zatiaľ čo sa formovacie stanice pohybujú dovnútra, aby ju zachytili a nafúkli. Extrudér sa nikdy nezastaví, čo z neho robí najrýchlejšiu cestu pre nádoby z HDPE a PP od približne 0,5 do 30 litrov. Tri premenné nastavujú váš výstup: počet staníc, dutiny lisovacej hlavy a čas cyklu. Tri ďalšie stanovujú vaše náklady: energia na diel, údržba a šrot. Táto príručka pokrýva obe strany so skutočnými špecifikáciami z našich vlastných strojov.
Nepretržité vytláčanie pokrýva väčšinu plastových nádob, s ktorými manipulujete za deň. Fľaše na čistiace prostriedky, džbány na motorový olej, kanystry, obaly na agrochemikálie – takmer všetky pochádzajú zo strojov, ako sú tieto.
Jedno upresnenie pred detailmi. Číre PET fľaše na vodu pochádzajú z iného procesu, vstrekovania a vyfukovania, na rôznych strojoch. Táto príručka sa vzťahuje na kontinuálne vytláčanie vyfukovaním pre HDPE, PP, PVC a PA. Ak je vaším produktom PET fľaša na nápoje, vybavenie v našomnepretržitý rozsah strojanestihne to.
Konfigurácie stroja: ako sa formy stretávajú s predliskou
Každý kontinuálny stroj rieši rovnaký problém. Predlieň tečie bez zastavenia, takže forma k nej musí prísť, uzavrieť, vyfúknuť a vyčistiť pred ďalším výstrelom. Ako to stroj robí, definuje konfiguráciu.
Stroje na premiestňovanie foriempresuňte formu vodorovne k predlisku. Konštrukcia je jednoduchá, osvedčená a nákladovo efektívna. Pokrýva nádoby s objemom 2 až 15 litrov.
Stroje so zakriveným ramenomotočte formu do oblúka, čo skráti dráhu a zrýchli cyklus. Nesú tiež koextrúzne hlavy pre 1 až 6 vrstiev. Toto je trieda pre vysokovýkonné a vrstvené fľaše.
Potom nasleduje počítanie staníc.Jedna stanica (L)prevádzkuje jednu súpravu foriem.Dvojitá stanica (D)beží dve formy nastavuje jeden extrudér, takže jedna strana fúka, zatiaľ čo druhá sa vysúva.
| Konfigurácia | Rozsah kontajnerov | Najlepšie pre | Kompromis |
|---|---|---|---|
| Pohyblivé formy, jedna stanica | 2 – 15 l | Skromné objemy, časté zmeny produktov | Najnižší výkon na stroj |
| Presúvanie foriem, dvojitá stanica | 2 – 15 l | Vysoké objemy na jednej produktovej rade | Vyššie náklady; potrebuje stály dopyt |
| Zakrivené rameno, jedna stanica | 5 – 30 l | Rýchlosť, vrstvené steny, väčšie kanystry | Vyššia spotreba energie |
| Zakrivené rameno, dvojitá stanica | 5 – 30 l | Maximálny výkon, viacvrstvový pri hlasitosti | Najvyšší kapitál a podlahová plocha |
Vhodnosť rastliny, skorá kontrola:overte si štyri veci skôr, než sa zaviažete – priestor na podlahe vzhľadom na pôdorys stroja, výška stropu pre lisovaciu hlavu a zásobníkový nakladač, trojfázový výkon pre pripojené zaťaženie a kapacita chladenej vody. Hmotnosť stroja sa pohybuje od 2,5 tony na 2 l samostatnej stanici do 28,5 ton na 30 l stanici so zakriveným ramenom, takže skontrolujte aj svoje zaťaženie podlahy.
Americkí kupujúci by mali pridať ešte jednu skorú kontrolu. Nádoby na potraviny, nápoje alebo farmaceutický kontakt prinášajú požiadavky FDA na materiál, ktoré formujú vašu živicu a akékoľvek zásady prebrúsenia. Pravidlá týkajúce sa recyklovaného obsahu sa tiež líšia v závislosti od stavu a často sa menia, preto si pred uzamknutím špecifikácie živice potvrďte aktuálnu požiadavku na kategóriu vášho produktu.
Výkon výroby: premena špecifikácií na fľaše za hodinu
Každý katalóg vytlačí výstupné číslo. Prečítajte si to správne, inak budete pri dobierke sľubovať.
Tieto čísla ukazujúsuchý cyklus— stroj beží naprázdno plnou rýchlosťou, bez plastov, bez chladenia. Použite ich na spravodlivé porovnanie strojov. Nikdy ich nepoužívajte ako prognózu výroby.
Tu sú skutočné údaje o suchom cykle v našom nepretržitom sortimente so špecifikáciami, ktoré ich riadia.
| Model | Maximálny kontajner | Suchý cyklus | Upínanie | Skrutka | HDPE kapacita | Priem. energie |
|---|---|---|---|---|---|---|
| KGB2L | 2 l | 600 ks/hod | 40 kN | 50 mm, D/H 25 | 30 kg/hod | 12-18 kW |
| KGB2D | 2 l | 600 × 2 | 40 kN | 60 mm, D/H 25 | 55 kg/hod | 12-18 kW |
| KGB5L | 5 l | 500 ks/hod | 65 kN | 60 mm, D/H 25 | 55 kg/hod | 16-25 kW |
| KGB5D | 5 l | 500 × 2 | 65 kN | 70 mm, D/H 25 | 80 kg/hod | 16-25 kW |
| KGB 15L | 15 l | 450 ks/hod | 165 kN | 75 mm, D/H 25 | 100 kg/hod | 25-34 kW |
| KGB15D | 15 l | 450 × 2 | 165 kN | 90 mm, D/H 25 | 120 kg/hod | 25-34 kW |
| KGH15L | 15 l | 500 ks/hod | 200 kN | 80 mm, D/H 25 | 150 kg/hod | 40-50 kW |
| KGH15D | 15 l | 500 × 2 | 200 kN | 90 mm, D/H 25 | 180 kg/hod | 40-50 kW |
| KGH 30L | 30 l | 450 ks/hod | 300 kN | 90 mm, D/H 25 | 180 kg/hod | 70-80 kW |
| KGH30D | 30 l | 450 × 2 | 300 kN | 100 mm, D/H 25 | 300 kg/hod | 70-80 kW |
Teraz matematika, ktorá premení tieto čísla na plán výroby.
Dve pravidlá robia tento derate čestným. Hrubšie steny sa ochladzujú pomalšie, takže ťažké časti sa opotrebúvajú ťažšie ako ľahké. A zmeny zaberajú hodiny, ktoré sa nikdy neobjavia v čísle cyklu.
Po inštalácii si zmerajte vlastné zníženie. Spustite stroj naprázdno, aby ste potvrdili cyklus sušenia, potom spustite celú výrobnú zmenu a rozdeľte dobré diely podľa hodín. Tento pomer sa stane vaším plánovacím faktorom a zostane stabilný, keď sa proces ustáli.
Priraďte líniu, nielen stroj:dimenzujte výstup vyfukovania podľa vašej plniacej linky, nie izolovane. Stroj, ktorý predbehne vašu plnič, vytvára inventár a neporiadok na podlahe. Vynásobte plánované kusy za hodinu počtom hodín na smeny, vydeľte podľa fliaš na škatuľku a pred nákupom skontrolujte toto číslo v porovnaní s nadväzujúcim kuforom a kapacitou paliet.
Materiály a dizajn dielov
Kontinuálna extrúzia prebieha z PE, PP, PVC a PA. HDPE nesie väčšinu fliaš a kanistrov a jeho zhovievavé okno spracovania vysvetľuje, prečo dominuje tejto kategórii.
Skrutka robí skutočnú prácu. Jeho priemer a pomer dĺžky k priemeru nastavujú, koľko živice stroj roztaví za hodinu, a to obmedzuje výkon skôr, ako to urobí čokoľvek iné. Naše stroje používajú skrutky 50 až 100 mm pri L/D 25, s 3 až 5 vyhrievacími zónami na hlavni a 3×5 až 3×8 vyhrievacími sekciami v závitoreznej hlave.
| Materiál | Typické produkty | Čo sledovať |
|---|---|---|
| HDPE | Fľaše na čistiace prostriedky, kanistre, kanvice na motorový olej, mliečne výrobky | Najviac zhovievavý. Prispôsobte index toku taveniny hmotnosti dielu – nižší MFI pre väčšie diely |
| PP | Plnenie za horúca a balenie pri vyššej teplote | užšie okno spracovania; ochladzuje pomalšie, takže cykly sa predlžujú |
| PVC | Priehľadné fľaše, špeciálne chemické obaly | Citlivé na teplo. Zhoršuje sa, ak je horúci; vyčistiť pred akýmkoľvek zastavením |
| Prebrúsiť zmesi | Zníženie nákladov pri väčšine produktov | Miešajte v kontrolovanom pomere; kontaminovaná brúska nesie škvrny do taveniny |
Konštrukcia dielov stanovuje limity, ktoré stroj nemôže prekonať. Hlboké podrezania bojujú proti odtrhnutiu. Ostré rohy stenčujú stenu tam, kde sa predlieň najviac tiahne. Rukoväte potrebujú dostatočný priemer závitoreznej hlavy na čisté tvarovanie – naše hlavy majú priemer 90 až 220 mm na modeloch s jedným závitom.
Pred vyrezaním formy prineste výkres svojmu dodávateľovi. Podľa našich skúseností väčšina sťažností na hrúbku steny vedie skôr k rozhodnutiu o návrhu ako k nastaveniu stroja – a hodina na výkrese zabráni týždňom pokusov a omylov.
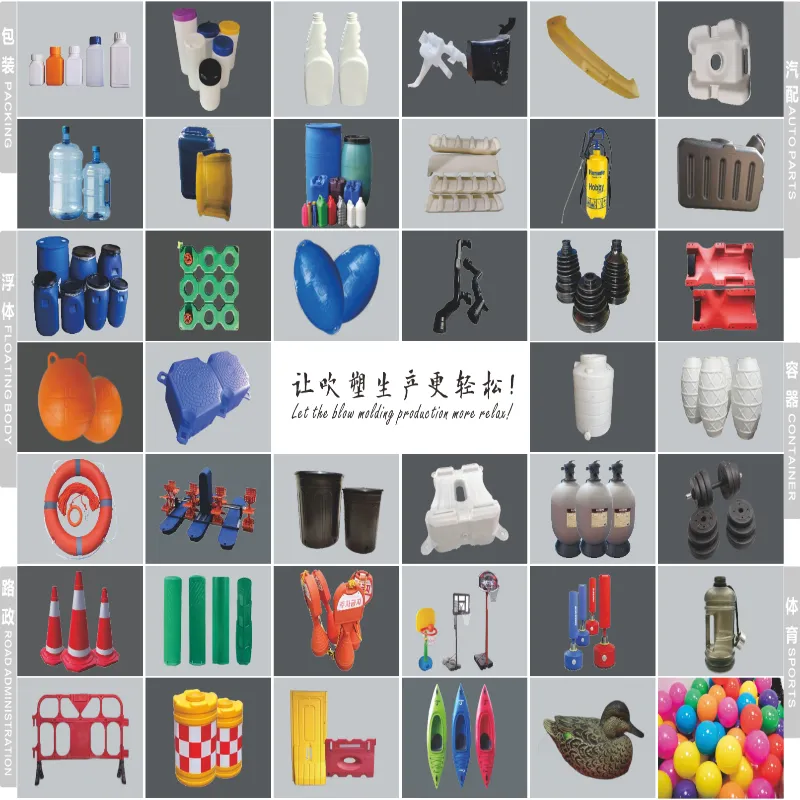
Vrstvy otvárajú ďalšie možnosti. Koextrúzna hlava pridáva farebnú kožu, priehľadný pruh alebo zakopané recyklované jadro – to všetko v jednom zábere. Naše stroje so zakriveným ramenom bežia 1 až 6 vrstiev, ktoré sú úplne pokrytéviacvrstvový sprievodca.
Automatizácia, riadenie a energia
Riadiaca zostava rozhoduje o tom, či je kvalita zachovaná počas zmien. Opýtajte sa ktoréhokoľvek dodávateľa, čo je vo vnútri, a očakávajte mená, nie prídavné mená.
Naše stroje využívajú PLC Mitsubishi, servoriadenie MOOG, HMI Weinview a komponenty OMRON, Schneider a GEFRAN. Naprogramované ovládanie hrúbky steny mení medzeru matrice cez výstrel, čím sa materiál umiestni tam, kde ho diel potrebuje, a odoberie ho tam, kde nie.
Pri integrácii linky si položte tri konkrétne otázky: ktoré protokoly PLC vystavuje pre pripojenie MES alebo SCADA, či sa alarmy exportujú ako štruktúrované dáta a či dodávateľ ponúka vzdialenú diagnostiku. Poskytujeme vzdialené monitorovanie IoT, aby naši inžinieri mohli skontrolovať stroj v reálnom čase a upozorniť na problémy ešte pred zastavením výroby.
Energia si zaslúži vlastnú analýzu. Dominujú tri záťaže: ohrev suda, systém pohonu a chladenie. Vyššie uvedená tabuľka uvádza priemernú spotrebu podľa modelu a chladiaca voda tečie 50 až 180 l/min v závislosti od veľkosti stroja.
Porovnajte dodávateľov na základe tohto čísla za diel, nie na základe hodinového čerpania. Rýchlejší stroj rozloží rovnaké kilowatty do viacerých fliaš, čo často robí stroj s vyšším hodnotením lacnejším.
Ekonomika životného cyklu: koľko stojí stroj vlastniť
Kúpna cena je jedna platba. Vlastníctvo trvá desať rokov. Päť faktorov ovplyvňuje kapitálové náklady a štyri prevádzkové náklady.
| Nákladový vodič | Kategória | Poznámky |
|---|---|---|
| Veľkosť stroja a počet staníc | Kapitál | Najväčšia jednotlivá premenná |
| Počet vrstiev | Kapitál | Každá vrstva pridáva zložitosť extrudéra a hlavy |
| Plesne a dutiny | Kapitál | Zvyčajne sa uvádza samostatne – rozpočet na ne |
| Následná automatizácia | Kapitál | Odvzdušňovanie, testovanie tesnosti, doprava |
| Energia | Prevádzkové | Použite vyššie uvedený obrázok pre jednotlivé časti |
| práce | Prevádzkové | Prudko padá s automatickým odfukovaním a manipuláciou |
| Zošrotujte a prebrúste | Prevádzkové | Zatvorením slučky prebrúsenia sa obnoví blesk, za ktorý ste už zaplatili |
| Náhradné diely a údržba | Prevádzkové | Rozpočet ročne; na sklade rýchlo sa opotrebované veci |
Postavte svoj model návratnosti na delte, nie na súčte. Porovnajte novú linku s tým, čo prevádzkujete dnes: získané diely za hodinu, ušetrené pracovné hodiny, znížený odpad, zmenená energia na diel. Vydeľte náklady na stroj a nástroje týmto ročným ziskom a získate dobu návratnosti vo svojich vlastných číslach, a nie v údajoch predajcu.
Režimy údržby a porúch
Prevádzková doba pochádza z plánu, nie zo šťastia. Naplánujte si tri úrovne práce.
| Interval | Úlohy |
|---|---|
| Denne | Skontrolujte ohrievače hláv a teploty; vyčistite oblasť odtrhnutia; skontrolujte prietok a tlak chladiacej vody |
| Týždenne | Skontrolujte upínacie plochy a vodiace kolíky; skontrolujte servo a hydraulický tlak; skontrolujte mieru šrotu na úlet |
| Štvrťročne | spustiť diagnostiku výkonu; skontrolujte mazací systém; kalibrovať kritické komponenty |
| Ročne | Skontrolujte opotrebovanie skrutky a valca; servis lisovacej hlavy; skontrolujte úplný inventár náhradných dielov |
Bežné poruchové režimy sa riadia vzormi: opotrebované odtrhávacie hrany oslabujú spodné zvary, unášané zóny ohrievača menia rozloženie stien a otupené upínacie plochy spôsobujú výskyt zábleskov. Každá sa najprv prejaví ako chyba dielu.
Školenie operátora sa vráti rýchlejšie ako akýkoľvek náhradný diel. Potvrďte, čo zahŕňa váš dodávateľ, a potvrďte, že inštalácia zahŕňa postupy ochrany a blokovania stroja podľa vašich miestnych bezpečnostných požiadaviek – v USA to znamená, že súlad s OSHA je podpísaný pred spustením výroby na linke.
Požiadajte o záruku písomne:ten náš beží jeden rok na celom stroji od príchodu do vašej továrne, pričom hlavné komponenty, ako je regulátor hrúbky steny MOOG a servomotory, sú predĺžené na dva roky. Opýtajte sa ktoréhokoľvek dodávateľa, na čo sa vzťahuje jeho záruka, na čo sa nevzťahuje a ako rýchlo sa náhradné diely dostanú do vašej krajiny.
Výber konfigurácie
Pracujte v tomto poradí: objem kontajnera a materiál zužujú triedu stroja, ročný objem rozhoduje o jednej alebo dvojitej stanici a požiadavky na vrstvu rozhodujú o pohyblivom alebo zakrivenom ramene. Dutiny potom upravia výstup podľa vašej prognózy.
nášsprievodca výberom v piatich krokochpodrobne prechádza touto cestou dimenzovania. V prípade nádob s objemom nad 30 litrov sa predlisk stáva príliš ťažkým na nepretržitú extrúziu a rozhodnutie sa presúva na akumulátorové stroje, ktoré sú zahrnuté v našejakumulátor vs nepretržité porovnanie.
Často kladené otázky
Čo je stroj na kontinuálne vyfukovanie?
Kontinuálny vyfukovací stroj vytláča nepretržitú rúrku z roztaveného plastu, nazývanú predlisek, pričom jedna alebo dve formovacie stanice sa pohybujú, aby ju zachytili, uzavreli a nafúkli diel. Extrudér sa nikdy nezastaví. To sa hodí pre malé a stredné nádoby z HDPE, PP a PVC – fľaše, kanystry a obaly na mazivá. Veľké diely namiesto toho používajú akumulátorové stroje, pretože ťažká visiaca bašta sa natiahne skôr, ako sa forma uzavrie.
Ako vypočítam počet fliaš za hodinu z času cyklu a dutín?
Vynásobte cykly za hodinu dutinami na matricu počtom staníc. Stroj dimenzovaný na 600 sušiacich cyklov za hodinu s 2-dutinovou hlavou na dvojitej stanici dosahuje teoreticky 2 400 kusov za hodinu. Potom použite realistické zníženie rýchlosti chladenia, manipulácie a výmeny, pretože katalógové hodnotenia ukazujú, že stroj cykluje prázdny. Naplánujte si kapacitu na zníženom čísle.
Ktoré materiály bežia na kontinuálnom vyfukovacom stroji?
HDPE, PP, PVC a PA fungujú dobre na strojoch na kontinuálne extrúzne vyfukovanie. HDPE dominuje vo výrobe fliaš a kanistrov. Prispôsobte skrutku materiálu: tuhšie druhy vyžadujú väčšiu kapacitu tavenia, a preto záleží na priemere skrutky a pomere dĺžky k priemeru. Číre PET fľaše na nápoje používajú iný proces – vstrekovanie a vyfukovanie – a iné stroje.
Koľko energie spotrebuje stroj na kontinuálne vyfukovanie?
Priemerná spotreba energie sa mení podľa veľkosti stroja. Kontinuálne stroje Kinggle pracujú s výkonom 12 až 18 kW na triede 2 l, 16 až 25 kW na triede 5 l, 25 až 34 kW na triede 15 l a 40 až 80 kW na vysokorýchlostných modeloch so zakriveným ramenom. Porovnajte dodávateľov na spotrebe energie na hotový diel a nie na hodinu, pretože rýchlejší stroj rozloží rovnaký ťah na viac kusov.
Akú údržbu potrebuje kontinuálna vyfukovacia linka?
Plánujte dennú, týždennú a štvrťročnú prácu. Denne: skontrolujte ohrievače hláv, vyčistite oblasť odtrhnutia, skontrolujte prietok chladiacej vody. Týždenne: skontrolujte upínacie plochy a hydraulické alebo servotlaky. Štvrťročne: spustite diagnostiku výkonu, skontrolujte mazací systém a kalibrujte kritické komponenty. Náhradné diely, ktoré sa rýchlo opotrebúvajú, majte na mieste, pretože chýbajúci diel stojí viac v prestojoch ako pri sklade.
Ďalší krok závisí od toho, kde sa nachádzate
Pošlite podrobnosti o svojom kontajneri – objem, materiál, hrúbku steny, cieľový výkon – a naši inžinieri vám odpovedia správnou cestou pre vašu scénu:
- Skúšate nový produkt?Odporučíme vám počiatočnú konfiguráciu a spustíme vašu časť vo vzorovom teste.
- Pridanie kapacity?Zostavíme výstupnú matematiku podľa vašej plniacej linky a ponúkneme zodpovedajúci model.
- Výmena starnúceho stroja?Porovnáme energiu na diel a šrot s vašou aktuálnou linkou, takže návratnosť vychádza z vašich čísel.
Každá cenová ponuka uvádza model, komponenty, obchodné podmienky a dodaciu lehotu – bežné modely bežia 30 až 40 dní, vlastné zostavy 60 až 120 dní. Prehľadávaťcelý nepretržitý sortiment strojovkým zbierate svoje čísla.
Vyžiadajte si konfiguráciu a cenovú ponuku →Nepretržitý vyfukovací stroj si svoje miesto získava rytmom – extrudér, ktorý sa nikdy nezastaví, formy, ktoré držia krok, a linka dimenzovaná podľa vašej plničky. Získajte konfiguráciu, počet dutín a správne zníženie a výstupná matematika platí vo výrobe. Pozrite si modely a špecifikácie vsortiment kontinuálnych vyfukovacích strojov.