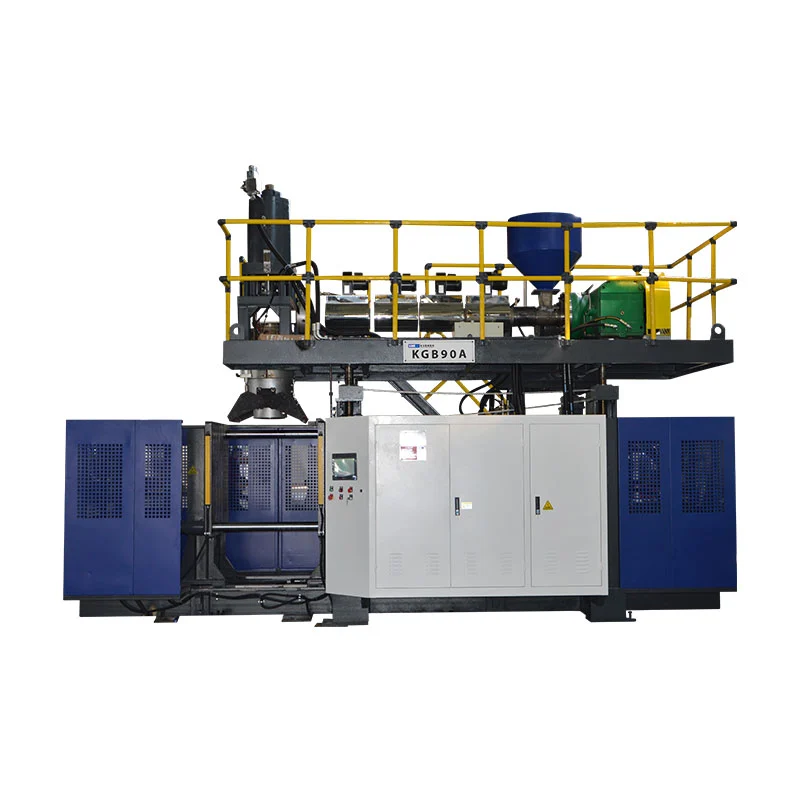
Vypočítajte rýchlosť výroby vyfukovacieho stroja vydelením 3 600 intervalom medzi výstupnými udalosťami v sekundách a vynásobením dielmi vyrobenými pri každej udalosti. Ak chcete odhadnúť dobré diely za smenu, použite nameraný výťažok kvality a skutočné prevádzkové hodiny a skontrolujte, či extrúzia a následné vybavenie môže podporiť výsledok. Samotná špecifikácia suchého cyklu nestanovuje výstup hotovej fľaše.
Rozhodovanie o kapacite založte na akceptovaných dieloch počas plánovaného výrobného obdobia, nie na najrýchlejšom cykle na hárku so špecifikáciami. Pri extrúznom vyfukovaní musí výpočet výkonu zohľadniť fľašu, nástroje a potrebu materiálu. Hodnoty PET naťahovania nie sú náhradou za tieto kontroly.
Ako vypočítate výkon vyfukovania za hodinu?
Začnite počítacou udalosťou, ktorú môže pozorovateľ identifikovať. Pre túto príručku je výstupnou udalosťou uvoľnenie lisovaných dielov z jednej fungujúcej formy. Zaznamenajte priemerný interval medzi týmito udalosťami na celom stroji spolu s počtom častí uvoľnených zakaždým.
Ak dva diely opustia stroj každých 16 sekúnd, výpočet je 3 600 ÷ 16 × 2 = 450 dielov za hodinu prevádzky. Toto je ilustratívny výpočet, nie hodnotenie stroja Kinggle. Počíta tvarované diely pred odpočítaním nepodarkov a predpokladá, že uvedený interval možno dodržať.
Použite správny vzorec doby cyklu
Čas výrobného cyklu jednej stanice nie je vždy intervalom medzi výstupmi z celého stroja. Podobne, sekundy na diel nie sú rovnaké množstvo ako sekundy na dvojdielne formovanie. Pred vložením do tabuľky napíšte jednotku vedľa každého vstupu.
Pre meranú dobu je rovnica ekvivalentného času cyklu uplynutých v sekundách delená počtom výstupných udalostí. Ak udalosti produkujú rôzne množstvá, použite namiesto toho metódu priameho počítania: celkový počet lisovaných dielov vydelený prevádzkovými hodinami.Vorneho slovník OEEpodobne definuje aktuálnu rýchlosť chodu pomocou celkového počtu a času chodu.
Ak chcete vypočítať čas cyklu zo záznamu, merajte medzi zhodnými bodmi. Desať po sebe nasledujúcich časových pečiatok obsahuje deväť intervalov, nie desať. V prípade nerovnomerných cyklov vydeľte celkový uplynutý čas skutočným počtom intervalov namiesto spriemerovania výberu rýchlych cyklov.
Základná položka programu Excel je= 3600/A2*B2, kde A2 obsahuje sekundy na udalosť a B2 obsahuje časti na udalosť. Ak váš vzorec na výpočet času cyklu už vracia sekundy na jednotlivú časť, použite= 3600/A2. Vynásobením tohto výsledku počtom dutín by sa tieto dutiny započítali dvakrát.
Výsledok pomenujte podľa jeho vstupov. Ideálny interval poskytuje ideálnu rýchlosť. Reprezentatívny nameraný interval udáva pozorovanú rýchlosť behu. Ani jedno automaticky nezahŕňa prepínanie alebo úplné zastavenie zmeny. Udržujte rozdiel viditeľný pri prenose výsledku do ponuky alebo výrobného plánu.
Počítajte stanice, hlavy a dutiny bez dvojitého počítania
Stanica, výstup z formy a dutina formy opisujú rôzne časti výrobného usporiadania. Kinggle'sviachlavové verzus viacdutinové vedenieoddeľuje ich: výstupy tvoria predlisky, dutiny tvoria časti a stanice sú polohy formy a svorky. Ich čísla nie sú zameniteľné násobiče.
Predstavte si dve stanice, z ktorých každá vyrába dve časti na vydanie. Stanica A sa uvoľní o 0 a 32 sekúnd; stanica B sa uvoľní o 16 a 48 sekúnd. Každá stanica sa opakuje každých 32 sekúnd, ale celý stroj uvoľní pár každých 16 sekúnd. Nasledujúce načasovanie je vymyslené len na vysvetlenie výpočtu.
| Základ počítania | Výpočet | Hrubý výstup |
|---|---|---|
| Kompletný stroj | 3 600 ÷ 16 sekúnd × 2 diely | 450 dielov/h |
| Samostatné súčty staníc | 3 600 ÷ 32 sekúnd × 2 časti × 2 stanice | 450 dielov/h |
| Nesprávny dvojitý počet | 3 600 ÷ 16 sekúnd × 2 časti × 2 stanice | 900 dielov/h, nesprávne |
Posledný výpočet počíta druhú stanicu dvakrát. Jeho príspevok je už zahrnutý do 16-sekundového celostrojového intervalu. V reálnom časovom zázname označte každú udalosť jej stanicou, aby iná osoba mohla rekonštruovať výpočet.
Nepredpokladajte, že pridaním druhej stanice sa zachová rovnaké načasovanie pri zaťažení. Navrhované usporiadanie si ešte vyžaduje dostatočnú kapacitu dodávky materiálu, chladenia a manipulácie. Porovnajte skutočný prevádzkový poriadok, nielen počet staníc. Kinggle'sporovnanie jednej a dvoch stanícposkytuje súvisiaci kontext konfigurácie.
Počítajte aj aktívne pozície. Ak je jedna dutina zámerne mimo prevádzky, jej nominálna prítomnosť vo forme nevytvára výstup. Ak vyrobí vadnú fľašu, táto fľaša patrí do celkového počtu a počtu vyradených. Zníženie vstupu do dutiny a opätovné odčítanie tej istej odmietnutej fľaše by podhodnotilo výstup.
Pre zmiešané usporiadanie vypočítajte každý prúd zvlášť a pridajte výsledky. Zdieľaný priemer je užitočný iba vtedy, keď počet udalostí a počet častí predstavujú rovnaké obdobie pozorovania. To je dôležité, keď sa jedna stanica zastaví, kým druhá pokračuje, alebo keď dve formy vyrábajú rôzne diely.
Premeňte výstup z prevádzkových hodín na dobré diely za zmenu
Kupujúci, ktorý plánuje dodávky, potrebuje iné číslo ako operátor, ktorý kontroluje rýchlosť stroja. Začnite s celou smenou, identifikujte čas, kedy nie je naplánovaná výroba, a potom zaznamenávajte zastavenia počas zostávajúceho plánovaného obdobia výroby. Pred uvedením celkovej zmeny uveďte túto časovú hranicu.
Verejný dosahISO 22400-2: 2014opisuje výrobné KPI prostredníctvom ich vzorcov, základných prvkov, časového správania a jednotiek. Je to užitočná referencia pre disciplinované meranie. Tento článok používa praktické definície uvedené nižšie; netvrdí, že stroj alebo pokus je certifikovaný podľa tejto normy.
PodVorne OEE rámeczmeny v rámci plánovanej výroby sú stratami dostupnosti. Nezmiznú len preto, že boli plánované. Čas bez úmyslu vyrábať, ako je vylúčená prestávka na jedlo, má inú úlohu. Definujte liečbu pred testom a nemeňte ju, aby ste zlepšili konečné percento.
Výťažok kvality tu znamená akceptované diely delené celkovým počtom lisovaných dielov, pričom oba počty sa berú za rovnaké obdobie a hranicu procesu. Ak dôjde k prijatiu po skúške tesnosti, nedokončená práca čakajúca na túto skúšku ešte nepotvrdzuje dobrý výstup. Zdokumentujte všetky prebiehajúce práce, ktoré začínajú alebo končia.
Kedy použiť výpočet OEE
Keď začínate od ideálnej sadzby, zohľadnite dostupnosť, stratu rýchlosti a kvalitu.Vorneov návod na výpočtydáva nasledujúce vzťahy. Ideálna rýchlosť musí popisovať rovnaký produkt a aktívnu konfiguráciu ako počítaný výstup.
| Faktor | Výpočet |
|---|---|
| Dostupnosť | Prevádzkový čas ÷ plánovaný čas výroby |
| Výkon | Pozorovaná hrubá prevádzková rýchlosť ÷ ideálna hrubá prevádzková rýchlosť |
| Kvalita | Dobrý počet pri prvom prechode ÷ celkový počet |
| OEE | Dostupnosť × výkon × kvalita |
Dobrý výstup sa teda dá vypočítať ako ideálna sadzba × plánované výrobné hodiny × OEE. V tomto násobení používajte zlomky, nie celé percentá. OEE 78,4 % vstupuje do vzorca ako 0,784.
Vyberte si trasu s ideálnou sadzbou alebo trasu s pozorovanou sadzbou. Pozorovaná rýchlosť chodu už odráža rýchlosť dosiahnutú počas tejto doby chodu. Vynásobením iným výkonnostným faktorom pre rovnakú stratu rýchlosti by sa strata odčítala dvakrát. Podobne nameraná hodnota dobrých súčiastok na smenu už zahŕňa zarážky a vyradenia v rámci tejto zmeny; neuplatňujte druhú paušálnu zľavu za efektívnosť na opis rovnakej zmeny.
Skontrolujte, či extrudér podporuje cieľový výstup
Odhad produkcie tiež vytvára materiálnu požiadavku. Použite hrubú hmotnosť spracovanú pre každý tvarovaný diel, nielen hmotnosť hotovej nádoby. Pre tento výpočet hrubá hmotnosť zahŕňa materiál, ktorý sa stane kontajnerom a jeho súvisiacu úpravu, rovnomerne pridelenú medzi vyrábané diely.
Predpokladajme, že hypotetické usporiadanie 450 dielov/h spracuje 90 g na tvarovaný diel. Jeho prevádzková potreba je 450 × 90 ÷ 1 000 = 40,5 kg/h. Ak hotová fľaša váži 70 g, pri použití iba jej čistej hmotnosti by sa dosiahla nižšia hodnota 31,5 kg/h. Obidve čísla sú odvodené z ilustratívnych predpokladov, nie z projektu odmeranej fľaše.
Rozdiel 9 kg/h je predpokladaný materiál spojený s orezávaním. Jeho prípadné obnovenie neodstraňuje pôvodnú požiadavku na spracovanie. Uchovajte si samostatnú kalkuláciu pre zakúpenú živicu, regenerovaný materiál a likvidáciu; výpočet zaťaženia extrudéra sa týka materiálu prechádzajúceho procesom.
Kinggle'ssprievodca rozložením hlavytiež spája hmotu udalosti s dostupnou extrúznou kapacitou. Pridanie dutín môže zvýšiť počet častí na udalosť, ale tiež zvýši hmotnosť potrebnú pre túto udalosť. Väčší nominálny počet dutín nemôže sám o sebe vyriešiť obmedzenie dodávky materiálu.
Porovnajte bežiaci dopyt s odkazom na priepustnosť použiteľným pre materiál a navrhované nastavenie. Nerozptyľujte dopyt spriemerovaním počas obedňajšej prestávky alebo odstávky. Stroj musí pri výrobe podporovať rýchlosť materiálu, aj keď je priemerná rýchlosť zmeny nižšia.
K dispozícii je predbežný materiálový strop kg/h vydelený hrubým kg na diel. Ide len o skríningový výpočet. Nestanovuje čas chladenia, prijateľné rozloženie stien, rozmerovú stabilitu ani výkon orezávacieho a kontrolného zariadenia. Tie si vyžadujú vlastné kontroly.
Na úvodnú kontrolu vložte lisovacie, extrúzne a následné kapacity do kompatibilných jednotiek a porovnajte ich. Najmenšia podporovaná miera identifikuje kandidátske obmedzenie, nie automatickú záruku výroby. Pri plánovaní kompletnej linky zahrňte medziľahlé nárazníky a prerušenia, potom overte navrhované usporiadanie so zamýšľaným produktom.
Pracovný príklad: od času cyklu po plán výroby na zmeny
Nasledujúci spracovaný príklad používa hypotetické vstupy pre zostavu extrúzneho vyfukovania. Nie je to výkonnostné hodnotenie KGB2L. Počas výpočtu dodržujte rovnaké predpoklady načasovania, počtu dielov a kvality, aby bolo možné navzájom porovnávať rýchlosť chodu, celkovú zmenu a dopyt po materiáli.
Predpokladajme, že osemhodinová zmena obsahuje 30-minútovú prestávku, keď nie je naplánovaná výroba. Ďalších 30 minút prestávok nastáva počas plánovanej výroby. Zostávajúci čas chodu je sedem hodín. Počas tejto doby chodu opustia stroj dve časti v priemere každých 16 sekúnd a 96 % prejde kontrolou bez prepracovania.
| Krok | Výpočet | Výsledok |
|---|---|---|
| Plánovaná výroba | 8 h mínus 0,5 h vylúčená prestávka | 7,5 h |
| Doba chodu | 7,5 h mínus 0,5 h zaznamenané zastávky | 7 h |
| Hrubá prevádzková sadzba | 3 600 ÷ 16 × 2 | 450 dielov/h |
| Celkové lisované diely | 450 × 7 | 3 150 dielov |
| Dobré diely na prvý prechod | 3 150 × 0,96 | 3 024 dielov/zmenu |
| Dobrý výkon za plánovanú hodinu | 3 024 ÷ 7,5 | 403,2 dielov/h |
| Dobrý výstup za hodinu | 3 024 ÷ 8 | 378 dielov/h |
| Bežiaci dopyt po materiáli | 450 × 90 g ÷ 1 000 | 40,5 kg/h |
Všimnite si, že 450, 403.2 a 378 môžu všetky popisovať rovnaký scenár. Odpovedajú na rôzne otázky. Prvý sa týka hrubého výkonu počas behu. Druhý rozloží prijatú produkciu na plánovanú dobu výroby. Tretí si to rozloží na celú zmenu. Správa, ktorá vynecháva menovateľa, ponecháva priestor na zavádzajúce porovnanie.
Skontrolujte výsledok pomocou OEE
Len pre tento príklad predpokladajme ideálny interval udalosti 14 sekúnd s dvoma časťami na udalosť. To je ideálna rýchlosť približne 514,286 dielov/h. Dostupnosť je 7 ÷ 7,5; výkon je 450 ÷ 514,286; kvalita je 0,96. Ich produkt je 0,784 alebo 78,4 % OEE.
AplikáciaVorne metóda výpočtu OEE, 514,286 × 7,5 × 0,784 vráti približne 3 024 dobrých častí. Malé zobrazené zaokrúhlenie nemení základný výsledok. Ideálny 14-sekundový interval je ukážkový predpoklad, nie katalógová hodnota suchého cyklu.
Pre názornú objednávku 12 000 akceptovaných dielov dáva 12 000 ÷ 3 024 približne 3,97 takýchto posunov. Štyri zmeny poskytujú vypočítaných 12 096 dielov za týchto predpokladov, pred dodatočnými stratami špecifickými pre zákazku. Toto je scenár plánovania, nie záväzok dodania alebo dôvod na vynechanie overenia spustenia.
Ak sa zaznamenané zastavenia zvýšia z 30 na 60 minút, doba chodu klesne na 6,5 hodiny. Pri nezmenených ostatných predpokladoch je výstup 450 × 6,5 × 0,96 = 2 808 dobrých častí. Objednávka potom presahuje štyri zmeny. Toto porovnanie ukazuje, prečo malá zmena dostupného času chodu môže ovplyvniť plánovanie bez akejkoľvek zmeny lisovacieho cyklu.
Vyskúšajte si vlastný výpočet rýchlosti výroby
Predvolené hodnoty reprodukujú hypotetický príklad. Zadajte pozorovaný priemerný interval počas doby chodu, nie hodnotenie suchého cyklu. Nenásobte znova stanicami, ak interval už pokrýva celý stroj. Údaje zostanú na tejto stránke.
- Hrubé diely za prevádzkovú hodinu
- 450
- Odhadované dobré diely za zmenu
- 3 024
- Dobré diely za plánovanú hodinu
- 403.2
- Materiálová náročnosť pri behu
- 40,5 kg/h
Výsledky sú odhady, nie zaručený výstup. Počet desatinných častí vyjadruje očakávaný priemer. Táto kalkulačka nemodeluje vyrovnávaciu pamäť, spustenie objednávky, variabilné počty dutín ani samostatný režim OEE s ideálnou sadzbou. Ak sú skripty zakázané, zobrazené výsledky zostanú predvoleným príkladom.
Čo vám o kapacite hovoria špecifikácie KGB2L od Kinggle
TheJednopolohový vyfukovací stroj KGB2L 2Lposkytuje konkrétny príklad, ako čítať hárok so špecifikáciami. Jeho publikované hodnoty popisujú niekoľko rôznych limitov. Objem nádoby, výstup suchého cyklu, priepustnosť materiálu a rozmery formy odpovedajú na inú otázku výberu.

| Zverejnený parameter | Hodnota | Otázka, na ktorú pomáha odpovedať |
|---|---|---|
| Maximálna kapacita nádoby | 2 l | Spadá navrhovaný produkt do uvedenej objemovej kategórie? |
| Výstup (suchý cyklus) | 600 PC/hod | Aký odkaz na cyklus sušenia uvádza katalóg? |
| Kapacita tavenia HDPE | 30 kg/h | Aká referenčná cena materiálu je k dispozícii na predbežný skríning? |
| Priemer skrutky | 50 mm | O akej extrúznej platforme sa diskutuje? |
| Maximálna veľkosť formy, Š × V | 360 × 380 mm | Akú zverejnenú obálku formy musí zvážiť preskúmanie nástrojov? |
| Stredová vzdialenosť dvojitej hlavy | 130 mm | Aká referenčná vzdialenosť potrebuje porovnanie s navrhovaným rozložením? |
Pole suchého cyklu nie je skúšobnou správou pre konkrétnu 2 l fľašu. Neoznačujte 600 PC/HR ako 600 akceptovaných kontajnerov za hodinu. Stále je potrebné stanoviť živicu produktu, hmotnosť, usporiadanie dutín, požiadavky na chladenie a akceptačné kritériá.
Na samostatnú kontrolu hmotnosti použite referenčný HDPE 30 kg/h. V pracovnom príklade sa predpokladá hrubá hmotnosť 90 g na diel, vydelením 30 číslom 0,09 sa získa asi 333,3 lisovaných dielov/h ako tieniaci strop len z materiálu. Príklad 450 dielov/h by vyžadoval 40,5 kg/h, čo je viac ako publikovaná referencia.
Tento výpočet nesľubuje 333,3 dielov/h od KGB2L. Označuje, že hmotnosť a cieľová rýchlosť príkladu nemožno odôvodniť pomocou uvedenej referenčnej hodnoty 30 kg/h. Preskúmanie projektu by si vyžadovalo inú podporovanú konfiguráciu, revidované produktové predpoklady alebo iný výstupný cieľ.
Ani dvojhlavový rozstup nedokazuje, že sa zmestia akékoľvek dve fľaše. Skontrolujte skutočný výkres formy podľa zverejnenej obálky a kompletného usporiadania nástrojov. Pri väčších alebo širších výrobkoch sa počet využiteľných dutín musí riadiť výkresom a nie preferovaným výstupným multiplikátorom.
Keď požadujete odporúčanie, pošlite spolu nákres, triedu materiálu, odhady čistej a hrubej hmotnosti, požadovaný akceptovaný výkon a zamýšľaný vzor zmeny. To umožňuje dodávateľovi kontrolovať kapacitné predpoklady oproti navrhovanému hardvéru namiesto odpovedania na izolovanú otázku o fľašiach za hodinu.
Overte výstup predtým, ako sa zaviažete k počítaču
Urobte akceptovaný výstup základom dohody o kapacite. Fľaše opúšťajúce formu a fľaše očistené na balenie sú rôzne. Pred testovaním špecifikujte kontrolný bod a požiadavky, ktoré musí fľaša spĺňať, aby sa dostala do akceptovaného súčtu. V opačnom prípade môže skúška splniť svoj cieľ tvarovania, pričom požiadavka na dodávku zostane nevyriešená.
V prípade modelu KGB2L ponechajte zverejnenú hodnotu suchého cyklu 600 PC/HR oddelene od záväzku na výstup z fľaše. Pred odsúhlasením výrobnej kapacity potvrďte materiál, hmotnosť fľaše, aktívne dutiny a akceptačné požiadavky. Samotný údaj o suchom cykle nestačí na plán dodania fľaše.
Keď pokus minie svoj cieľ, pred zvýšením rýchlosti diagnostikujte nedostatok. Oddelene zaznamenávajte výstupné intervaly, zastávky a odmietnuté diely. Pred orezávaním alebo testovaním tesnosti skontrolujte čakaciu dobu pri dodaní predlisku, čas chladenia vo forme a fronty. Tieto pozorovania odlišujú obmedzenie tvarovania od obmedzenia po prúde.
Vyhodnoťte jednu úpravu naraz a uchovajte si záznamy pred a po. Posudzujte zmenu podľa akceptovaného výstupu počas porovnateľných období pozorovania, nie podľa samotného kratšieho zobrazeného cyklu. Zaznamenajte materiál a podmienky nástroja vedľa výsledku. Ak sa počet zvýši, ale viac fliaš neprejde kontrolou, úprava nemusí nevyhnutne zlepšiť využiteľnú kapacitu.
Uchovávajte záznam, ktorý môže skontrolovať iná osoba
- Identifikujte revíziu výkresu, triedu živice, zmes materiálov, cieľovú hmotnosť a usporiadanie dutín.
- Dohodnite sa na akceptačných kontrolách a pozícii, kde sa budú počítať dobré diely.
- Zaznamenajte časy začiatku a konca, plánované výluky, zastavenia výroby a ich dôvody.
- Zaznamenajte celkový počet lisovaných dielov, diely akceptované pri prvom prechode a nepodarky bez počítania prepracovaných dielov dvakrát.
- Porovnajte pozorovanú mieru, hrubý masový dopyt a nadväzujúcu produkciu počas zodpovedajúcich období.
- Dodržujte dohodnuté nastavenia, pozorovania a nevyriešené obmedzenia v skúšobnej správe.
Definujte, čo sa stane na začiatku a na konci okna merania. Krátke pozorovanie po zahriatí odpovedá na inú otázku z celej objednávky, ktorá zahŕňa spustenie a výmenu formy. Oboje môže byť užitočné, ale iba vtedy, keď správa identifikuje, čo bolo vylúčené.
Použitesprievodca akceptačným testom v závode vyfukovacieho strojavytvoriť širší záznam o inšpekcii. Výstupný výpočet podporuje akceptáciu; nenahrádza kontrolu výrobku, kontrolu zariadenia ani kúpnu zmluvu.
| Záznamové pole | Čo zadať |
|---|---|
| Produkt a konfigurácia | Revízia výkresu, materiál, hmotnosť, aktívne dutiny a stanice |
| Hranica merania | Začiatok/koniec hodín, plánovaný čas, čas chodu a miesto počítania |
| počíta | Celkom vylisované, pri prvom prechode dobré, vyradené a nedokončené diely |
| Podmienky | Zaznamenané nastavenia, podmienky chladenia a vzduchu, personálne obsadenie a pomocní pracovníci |
| Výsledok | Dobré diely za uvedenú hodinu alebo zmenu, obmedzenia a dohodnuté následné kroky |
Prediskutujte odhad kapacity pre konkrétny produkt s Kinggle
Vyžadovať odhad výstupu viazaný na výkres produktu a navrhovanú konfiguráciu stroja. V písomnom návrhu by malo byť uvedené, kde sa počítajú prijaté diely, ako dlho prebieha meranie a aké výrobné podmienky platia. Bez týchto podrobností nie je údaj o počte fliaš za hodinu dobrým základom na porovnávanie ponúk vybavenia.
Pošlite nám nákres fľaše alebo podrobnosti o vzorke, triedu materiálu, požadovaný dobrý výkon a harmonogram zmienOficiálna kontaktná stránka Kinggle. Ak je hodnota stále odhadom, označte ju, aby ju mohla vyriešiť ďalšia kontrola.
Ningbo Kinggle Machinery Co., Ltd.
Email:sales@kinggle.com
Telefón:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, Čína. Kontaktné údaje porovnané s oficiálnou kontaktnou stránkou.
Často kladené otázky
Koľko fliaš dokáže vyfukovací stroj vyrobiť za hodinu?
Neexistuje jednotný výstupný údaj pre každý stroj a fľašu. Vydeľte 3 600 výstupným intervalom celého stroja v sekundách a potom vynásobte tvarovanými dielmi na udalosť. Použite kvalitu prvého prechodu pre dobrý výstup počas prevádzky. Pri plánovaní zmien zahrňte aj zaznamenané zastávky a potvrďte kapacitu materiálu a následného odberu.
Zdvojnásobuje stroj s dvoma stanicami vždy produkciu?
Nie. Dve stanice nestanovujú rýchlosť výroby bez ich skutočného načasovania a konfigurácie. Ak nameraný celostrojový interval už zahŕňa striedavé uvoľnenia z oboch staníc, nenásobte znova dvomi. Pred odhadnutím kombinovaného výkonu porovnajte načasovanie každej stanice, aktívne dutiny a dopyt po materiáli.
Je výstup suchého cyklu rovnaký ako výstup hotového výrobku?
Nie. Katalógové pole označené ako výstup suchého cyklu nestanovuje akceptovaný výstup špecifikovaného kontajnera. Stránka Kinggle KGB2L uvádza pod týmto označením 600 PC/HR. Nárok na výstup špecifický pre fľašu vyžaduje materiál, nástroje, hmotnosť, prevádzkové podmienky a kontrolné kritériá spolu s definovanou dobou merania.
Ako hmotnosť kontajnera ovplyvňuje výrobnú kapacitu?
Hmotnosť ovplyvňuje materiál potrebný pri danej výrobnej rýchlosti. Na preosievanie extrúziou používajte radšej hrubú spracovanú hmotnosť na vylisovaný diel, vrátane jeho pridelenej úpravy, než len hmotnosť hotovej fľaše. Pre predbežný strop vydeľte dostupné množstvo materiálu touto hrubou hmotnosťou. Tento výpočet sám osebe nestanovuje dosiahnuteľný lisovací cyklus alebo akceptovaný výstup.
Aké informácie sú potrebné na presný odhad výstupu?
Poskytnite výkres produktu, triedu materiálu, čistú a hrubú hmotnosť, usporiadanie dutiny a stanice, cieľový akceptovaný výstup a rozvrh zmien. Zahrňte akceptačné kontroly a následné vybavenie. Ak existujú záznamy o pokusoch, uveďte celkové počty, dobré počty, načasovanie a dôvody zastavenia. Predpokladané hodnoty uchovávajte oddelene od nameraných výsledkov, aby dodávateľ mohol identifikovať zostávajúce medzery v dôkazoch.
Pred zadaním objednávky písomne dohodnite akceptovaný výstup, skúšobné podmienky a spôsob počítania. Výsledný záznam o výrobe použite ako základ pre harmonogram dodávok.