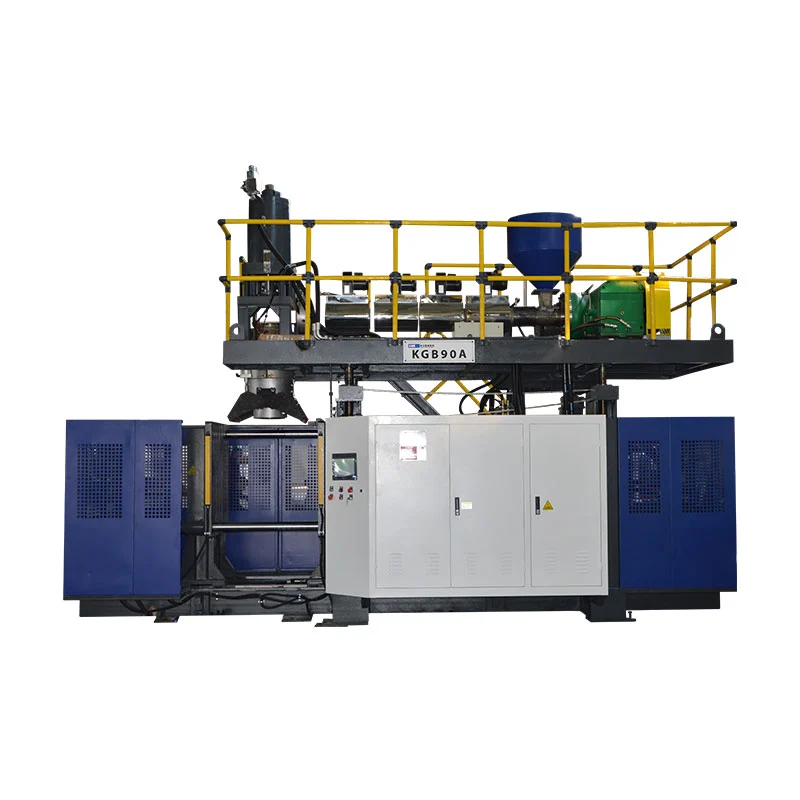
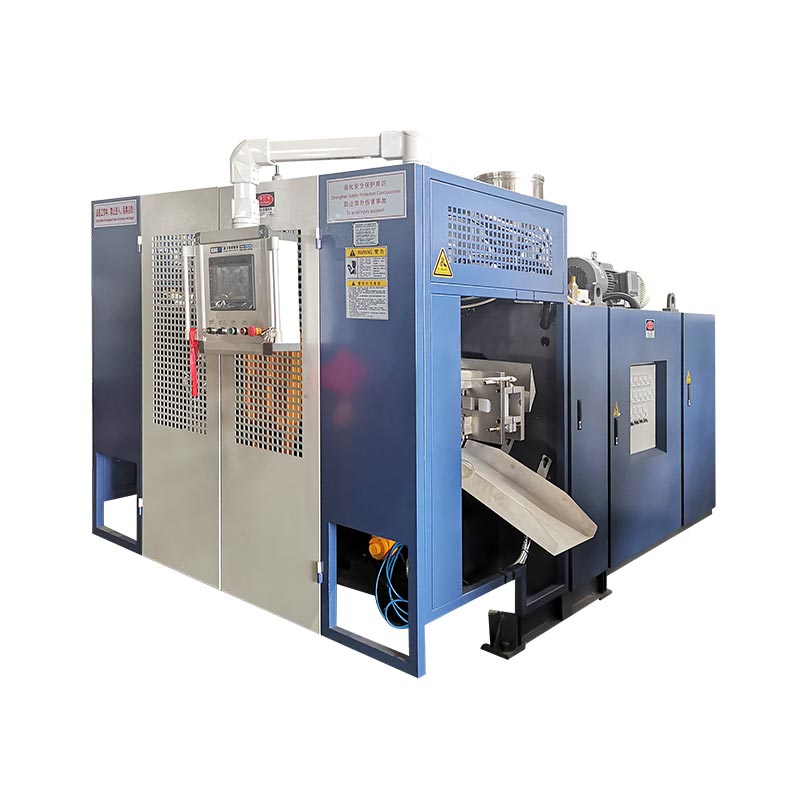
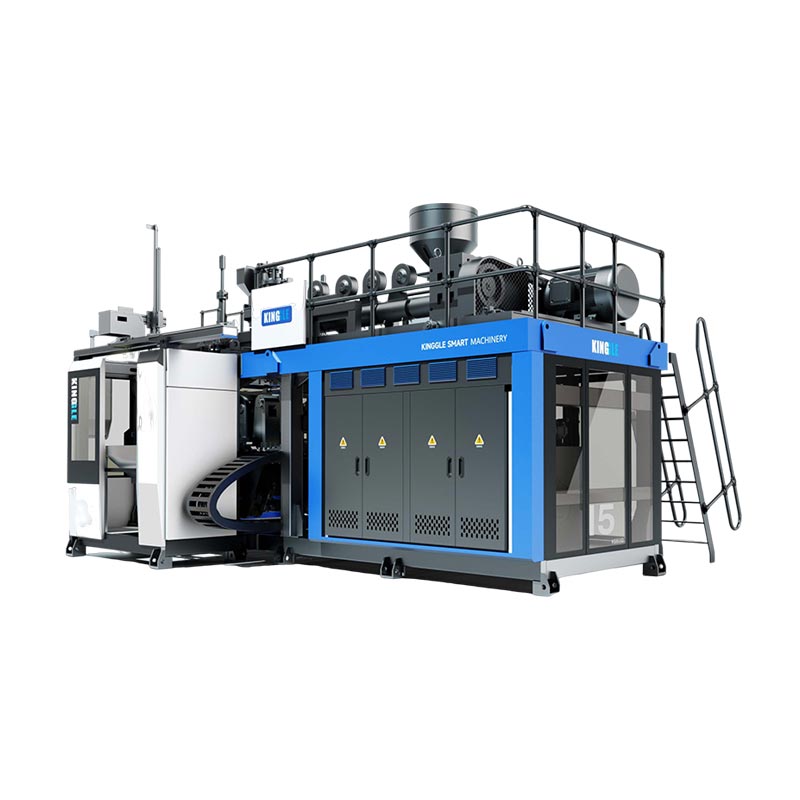
Viacvrstvové vyfukovaniestavia stenu nádoby z dvoch alebo viacerých plastových vrstiev, z ktorých každá vykonáva inú prácu – bariérová vrstva na blokovanie kyslíkových alebo palivových výparov, recyklované jadro na zníženie nákladov, čisté povrchy. Sú koextrudované spolu cez jednu lisovaciu hlavu, takže stena je hladká a spojená. Potrebujete to, keď jeden materiál nedokáže všetko: palivová nádrž, z ktorej nesmú uniknúť výpary, fľaša na džús, ktorá musí rok zadržiavať kyslík, nádoba, ktorá musí zasiahnuť ciele s recyklovaným obsahom bez toho, aby kontaminovala to, čo je vo vnútri. Stroje Kinggle KGH so zakriveným ramenom bežia 1 až 6 vrstiev na nádobách od 5 do 30 litrov.
Väčšina plastových fliaš je hotová z jedného materiálu, jednej steny. Pretlačte HDPE cez matricu, nafúknite ho, vyhoďte. Jednoduché, lacné a vhodné pre veľkú väčšinu kontajnerov. Niektoré produkty si však pýtajú niečo, čo jeden plast jednoducho nemôže poskytnúť. A tu prichádza na rad viacvrstvový.
Dostávame stály prúd kupujúcich, ktorým bolo povedané, že potrebujú „koextrúziu“ alebo „šesťvrstvový stroj“ a nie sú si istí, čo ich vlastne kupuje – alebo či sa predávajú. Takže tu je jednoduchá verzia: čo vrstvy robia, kedy stoja za to a kedy je lepšie zostať jednovrstvové.
Čo v skutočnosti znamená "viacvrstvový" v továrni
Jednovrstvový je jeden extrudér napájajúci jednu vytláčaciu hlavu jedným materiálom. Viacvrstvové je niekoľko extrudérov – každý taví inú živicu pri svojej vlastnej teplote – všetky napájajú jeden spoločnýkoextrúzna vytláčacia hlava. Vo vnútri tejto hlavy sa jednotlivé prúdy taveniny naskladajú do sústredných vrstiev, takže predlisek vypadáva už vrstvený. Potom fúka presne ako každý iný parison.
Predstavte si to ako preglejku, až na to, že vrstvy sa formujú a spájajú v jednom zábere a nie sú zlepené ako listy. A dva pojmy, ktoré budete počuť – „viacvrstvové“ a „koextrúzia“ – opisujú to isté z rôznych koncov. Metódou je koextrúzia; výsledkom je viacvrstvový.
Počty vrstiev zvyčajne pristanú 2, 3, 5 alebo 6 a každé číslo má svoj dôvod. K tomu sa ešte dostaneme. Po prvé, samotné vrstvy.
Na čo vlastne každá vrstva slúži
Bariérová vrstva – dôvod, prečo existuje väčšina viacvrstvových úloh
Obyčajný HDPE a PET sú dobré v mnohých veciach, ale časom sú mierne porézne pre plyny. Pre väčšinu produktov, koho to zaujíma. Pre niektorých je to celá loptová hra. Kyslík vnikajúci dovnútra kazí jedlo. Palivové výpary vystupujúce z nádrže porušujú emisné predpisy a predstavujú bezpečnostný problém. Agresívne rozpúšťadlo si pomaly razí cestu cez stenu, ktorá sa mu nepáči.
To opravuje bariérová vrstva.EVOH(etylénvinylalkohol) je zlatým štandardom na blokovanie kyslíka a uhľovodíkov;PA(nylon) je ďalšou bežnou voľbou. Tu je háčik, ktorý ľudí podrazí: EVOH je drahý a neznáša vlhkosť – vlhkosť ničí jeho bariérovú účinnosť. Nikdy ho teda nepoložíte na povrch. Zakopete ho do stredu, úlomok o hrúbke milimetra, chránený z oboch strán. Tenké jadro EVOH robí blokovanie; lacný HDPE tvorí väčšinu steny. Malá vrstva, veľký efekt.
Recyklovaná/prebrúsená vrstva – náklady a PPWR
Každá vyfukovacia linka produkuje odrezky – odpad z odtrhnutia v hornej časti a na konci každej časti. Zbrúste to a máte perfektne dobrý materiál, nie materiál, ktorý chcete, aby sa dotýkal produktu alebo ho ukazoval na vonkajšej strane. Takže ho podávate späť ako pochovanú strednú vrstvu. Voľný vstup, žiadne kompromisy na povrchoch, na ktorých záleží.
Rovnaký trik sa zaoberá recyklovaným obsahom od spotrebiteľov. Sendvičovú živicu PCR vložte do jadra, ponechajte na vnútornom a vonkajšom plášti čistý potravinársky plast a môžete dosiahnuť ciele týkajúce sa recyklovaného obsahu – vrátane prahových hodnôt EÚ, ktoré sme pokryli v našom článku o súlade s PPWR – bez toho, aby sa recyklovaný materiál dostal do kontaktu s tým, čo je vo fľaši. Pre mnoho značiek, ktoré sa usilujú o mandáty PCR 2030, je viacvrstvová najčistejšia cesta, aká existuje.
Vrstvy viazania — tie, na ktoré každý zabudne
Teraz časť, ktorá chytí kupujúcich, keď stoja prácu. EVOH a nylon sa nelepia na polyetylén. Položte ich vedľa seba a delaminujú sa – vrstvy sa odlupujú ako pokazený laminát a súčiastka je zničená.
Takže medzi každý pár materiálov, ktoré sa nelepia, potrebujete aviazacia vrstva: tenká lepiaca živica, ktorá drží obe strany. To je dôvod, prečo je "šesťvrstvová" palivová nádrž skutočne vonkajším HDPE, prebrúsiť, viazať, bariéra, viazať, vnútorný HDPE. Spojovacie vrstvy sú tiež vrstvami. Vynechajte ich zo svojho plánu a máte buď časť, ktorá sa rozpadne, alebo počet vrstiev, ktorý sa nezhoduje. Nie sú voliteľné a sú skutočnou riadkovou položkou.
Kde viacvrstvové zarábajú svoje náklady
Automobilové palivové nádrže (šesťvrstvová klasika)
Toto je učebnicový prípad. Plastová palivová nádrž nemôže nechať uhľovodíkové pary preniknúť cez jej stenu – emisné predpisy to nedovoľujú a ide o bezpečnosť. Štandardná konštrukcia je HDPE štruktúra, prebrúsená vrstva, spojovacia vrstva, EVOH bariéra, ďalšia spojovacia vrstva a vnútorná HDPE vrstva. Šesť vrstiev, pričom EVOH blokuje permeáciu a spojovacie vrstvy držia sendvič pohromade. Katalóg Kinggle uvádza palivové nádrže pod automobilovými súčiastkami a nádrže sú presne tým druhom ťažkých a náročných dielov, na ktoré sú vyrobené viacvrstvové stroje so zakriveným ramenom.
Balenie potravín, nápojov a kozmetiky
Fľaša od kečupu, omáčky alebo džúsu, ktorá musí rok stáť na poličke, potrebuje kyslíkovú bariéru, inak obsah zoxiduje a pokazí sa. To zvládne trojvrstvová stena (panenská / bariérová / panenská) alebo plná päťvrstvová konštrukcia. Kozmetika siaha po viacvrstvovej aj z iného dôvodu – farebná alebo perleťová vonkajšia vrstva cez inú vnútornú vrstvu alebo číry „pohľadový prúžok“ koextrudovaný po strane nepriehľadnej fľaštičky, aby používateľ videl, koľko produktu ešte zostáva. Ten prúžok vo vašej fľaši od čistiaceho prostriedku? Koextrudované.
Nádoby na agrochemikálie a chemikálie pre domácnosť
Agresívny pesticíd alebo rozpúšťadlo môže preniknúť alebo popraskať hladkú stenu HDPE počas mesiacov skladovania. Bariérová alebo fluórovaná vrstva získava chemickú odolnosť a trvanlivosť, a preto je veľa agrochemických obalov viacvrstvových, a nie jednoduchých. Tieto denné chemické a agrochemické fľaše sú umiestnené priamo v obalových aplikáciách Kinggle – rovnaké skupiny kontajnerov, aké bežia celý deň malé stroje so zakriveným ramenom.
Koľko vrstiev teda vlastne potrebujete?
Viac vrstiev znamená viac extrudérov, vyššie náklady a viac premenných na ladenie. Správne číslo je to najmenej, čo robí danú prácu – nie najviac, čo vám predajca môže predať. Zhruba:
| Vrstvy | Typické použitie | Prečo? |
|---|---|---|
| 1 | Voda, väčšina čistiacich prostriedkov, obyčajné kanystry | Jeden materiál robí všetko potrebné |
| 2–3 | Opätovné použitie prebrúsiť, farba/povrch rozdelenie, svetelná závora | Skryť recyklované jadro alebo pridať skromnú bariéru |
| 5 | Potraviny a nápoje s plnou kyslíkovou bariérou | Bariéra + viazacie vrstvy na oboch stranách |
| 6 | Palivové nádrže, náročné permeačné práce | Bariéra + väzy + prebrúsenie + konštrukcia |
Ak jeden materiál už spĺňa trvanlivosť, chemickú odolnosť a potrebu recyklovaného obsahu vášho produktu, neplaťte za vrstvy, ktoré nepoužijete. Viacvrstvový nástroj je nástroj na riešenie špecifických problémov, nie upgrade pre seba.
Čo viacvrstvové vyžaduje od stroja
Tu je vec, ktorú vám diagram vrstiev nepovie: každá vrstva potrebuje svoj vlastný extrudér, ktorý napája koextrúznu vytláčaciu hlavu. Šesťvrstvová nádrž môže znamenať päť alebo šesť extrudérov zoskupených okolo jednej hlavy, z ktorých každý taví inú živicu pri svojej vlastnej teplote, pričom každý dávkuje presne tak, aby jeho vrstva zostala rovnomerná po celom obvode predlisku. To je zásadne odlišný stroj od jednovrstvovej linky na fľaše.
Kinggle'sSéria KGH so zakriveným ramenomje na túto prácu stavaný — 1 až 6 vrstiev na nádobách od 5 do 30 litrov. Čísla za tým sú skutočné: upínacia sila od 200 do 300 kN v celom rozsahu, zmäkčovanie HDPE až 300 kg/h na KGH30D a programovanie hrúbky steny riadené MOOG. Na tejto kontrole hrúbky záleží ešte viac na viacvrstvovej ako na jednej, pretože držíte niekoľko tenkých vrstiev – vrátane bariéry, ktorá môže byť zlomok milimetra – na špecifikáciu súčasne, po celom obvode dielu. Pomýlite sa a vaša bariéra sa stenčuje na ramene, čo je presne tam, kde nechcete mať medzeru.
Tiež stojí za to vedieť, čo je vo vnútri riadiaceho systému, pretože viacvrstvové životy alebo zápustky na základe presnej koordinácie medzi extrudérmi. Stroje Kinggle pracujú na komponentoch priemyselnej kvality – Mitsubishi PLC, MOOG servoriadenie, OMRON a Schneider electrics – druh súpravy, ktorá udržuje päť extrudérov v synchronizovanom dávkovaní jednu smenu po zmene.
Sledujeme, ako kupujúci robia štyri chyby
- Nákup vrstiev, ktoré nepotrebujete.Ak obyčajný HDPE spĺňa vašu trvanlivosť a ciele týkajúce sa recyklovaného obsahu, šesťvrstvový stroj je nečinný. Priraďte vrstvy k skutočnému problému.
- Zabúdanie na kravatové vrstvy v rozpočte.Sú to skutočné vrstvy a skutočné náklady a ich vynechanie je najrýchlejšia cesta k delaminácii. Počítajte ich od začiatku.
- Umiestnenie zábrany na nesprávne miesto.EVOH na povrchu alebo v jeho blízkosti, kde sa k nemu dostane vlhkosť, zahodí výkon, za ktorý ste si zaplatili. Patrí do chráneného jadra.
- Šetrenie na kontrole hrúbky steny.Na tenkej bariérovej vrstve znamená nedbalá kontrola hrúbky tenké miesta, ktoré presakujú. Toto nie je miesto, kde sa ušetrí.
Ak sa stále rozhodujete medzi typmi strojov skôr, ako sa dostanete k vrstvám, náš sprievodcaakumulátor vs kontinuálne vyfukovacie strojeje to správne miesto, kde začať, avyfukovanie vs vstrekovanieprehľad pokrýva výber procesu o úroveň vyššie.
Často kladené otázky
Aký je rozdiel medzi viacvrstvovým a koextrúznym vyfukovaním?
Opisujú to isté. Koextrúzia je metóda – niekoľko extrudérov, z ktorých každý roztaví inú živicu, a napája jednu spoločnú vytláčaciu hlavu, ktorá ich naskladá do sústredných vrstiev. Viacvrstvový opisuje výsledok — stena nádoby vyrobená z dvoch alebo viacerých natavených vrstiev. Ak má stena viac ako jednu vrstvu, bola koextrudovaná.
Prečo je bariérová vrstva EVOH zakopaná v strede namiesto na povrchu?
Dva dôvody. EVOH je drahý, takže ho spotrebujete tak málo, ako je to možné – tenké jadro robí bariéru, zatiaľ čo lacnejší polyetylén tvorí väčšinu. A EVOH absorbuje vlhkosť, ktorá ničí jeho bariérovú účinnosť, takže musí byť z oboch strán chránený ďalšími vrstvami. Položením na povrch by sa plytvalo a vystavilo by sa vlhkosti.
Čo sú to kravatové vrstvy a môžem ich preskočiť?
Spojovacie vrstvy sú tenké adhézne živicové vrstvy, ktoré spájajú materiály, ktoré sa inak nezlepia – EVOH a nylon sa samy o sebe nespájajú s polyetylénom. Preskočte ich a vrstvy sa delaminujú, odlupujú sa ako nepodarený laminát. Nie sú voliteľné. Šesťvrstvová palivová nádrž obsahuje spojovacie vrstvy medzi každým odlišným párom, čo je súčasťou toho, prečo má šesť vrstiev.
Koľko vrstiev potrebuje plastová palivová nádrž?
Typicky šesť. Bežnou štruktúrou je vonkajšia vrstva HDPE, prebrúsená vrstva, spojovacia vrstva, EVOH bariéra, druhá spojovacia vrstva a vnútorná vrstva HDPE. EVOH bráni parám uhľovodíkov prenikať do steny, spojovacie vrstvy ju držia na polyetyléne a prebrúsená vrstva opätovne využíva výrobnú úpravu.
Môžem recyklovať materiál vo viacvrstvovom kontajneri?
Áno, a viacvrstvový je najčistejší spôsob, ako to urobiť. Recyklovaný alebo post-spotrebiteľský materiál (PCR) zahrabete do strednej vrstvy a na vnútornom a vonkajšom povrchu ponecháte panenskú potravinársku živicu. Recyklované jadro sa nikdy nedotýka produktu ani sa navonok neukazuje, takže môžete zasiahnuť ciele s recyklovaným obsahom bez rizika kontaminácie.
Nie ste si istí, koľko vrstiev potrebuje váš produkt?
Povedzte nám, čo musí nádoba pojať a čo musí držať dnu alebo von – kyslík, palivové výpary, agresívnu chemikáliu, cieľ s recyklovaným obsahom – a naši inžinieri vám povedia štruktúru vrstiev a ktorý stroj ju vyrába. Vyfukovacie stroje vyrábame od roku 2002 s 15 inžiniermi v tíme.
Opýtajte sa našich technikov na viacvrstvové nastavenie →Viacvrstvové nie sú lepšie ako jednovrstvové – je to iný nástroj pre produkty, ktorým jeden materiál nemôže slúžiť. Keď už viete, čo má každá vrstva robiť, otázka prestane znieť "koľko vrstiev?" a stáva sa "čo vlastne musí tento kontajner prežiť?" Odpovedzte na to a štruktúra sa vyberie sama. Prehliadajte celésortiment vyfukovacích strojovkeď ste pripravení k nemu priradiť stroj.