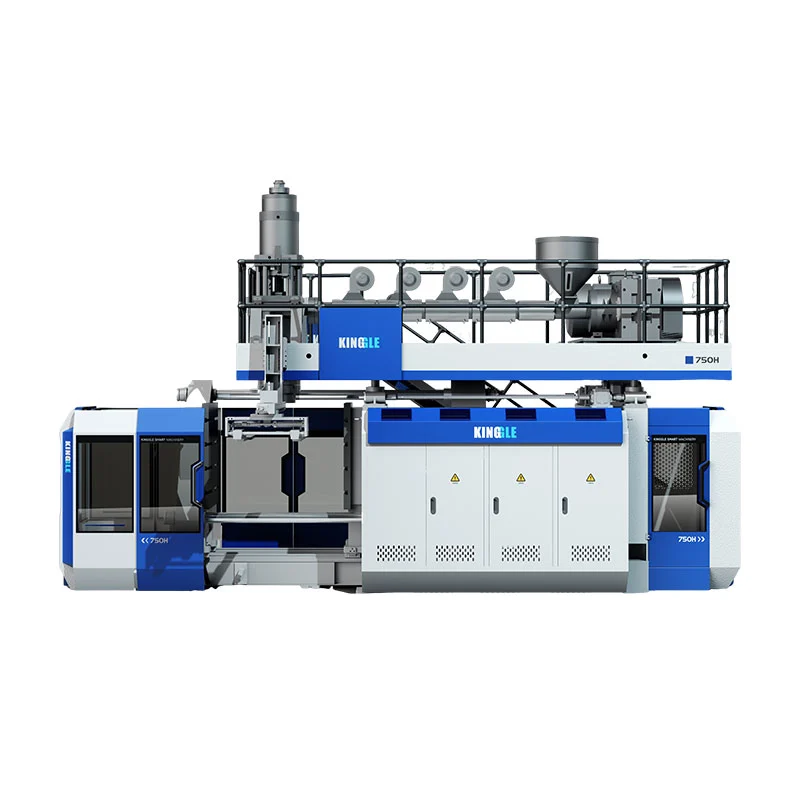
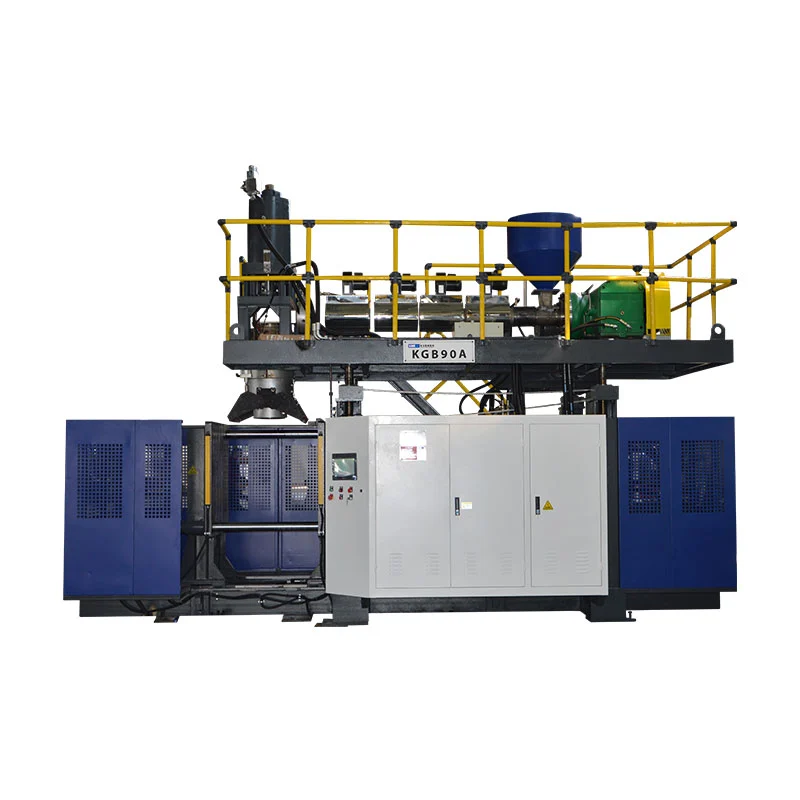
Programovanie Parison mení medzeru matrice počas vytláčania, takže materiál je umiestnený tam, kde ho hotový diel potrebuje. Dobrý profil chráni rohy, rukoväte, ramená a miesta na uchopenie bez toho, aby bol celý kontajner ťažší.

Čo programovanie parisonu vlastne riadi
Pri extrúznom vyfukovaní opúšťa roztavený plast formu ako rúrka nazývaná predlisek. Gravitácia, sila taveniny, napučiavanie, roztiahnutie a geometria formy ovplyvňujú to, ako sa rúrka stane súčasťou. Rovnomerná štrbina matrice zriedkavo vytvára jednotnú dokončenú stenu, keď má dielec ramená, rohy, rukoväť alebo hlboký ťah.
Ovládač pohybuje nástrojmi tak, aby boli vybrané časti hrubšie alebo tenšie. Cieľom je kontrolovaná distribúcia materiálu: dostatok materiálu vo vysoko natiahnutých alebo vysoko zaťažených oblastiach, s menšou zbytočnou hmotnosťou v sekciách, ktoré sa ľahko formujú.
| Akcia profilu | Procesný efekt | Čo overiť |
|---|---|---|
| Zvýšte otvorenie vo vybraných bodoch | Pridá materiál do tejto časti predlisku | Tenké rohy, korienky rukoväte, ramená, spodná časť a oblasť odtrhnutia |
| Znížte otváranie vo vybraných bodoch | Znižuje množstvo materiálu v tejto časti | Ťažké rovné steny, pomaly chladiace zóny a nadmerná hmotnosť dielov |
| Posuňte profil | Posúva hrubé a tenké zóny pozdĺž predlisku | Či je naprogramovaná zóna zarovnaná s funkciou zamýšľanej časti |
| Zvážte celkovú hmotnosť profilu | Zmení celý profil | Celková hmotnosť a minimálna stena, nielen priemer |
Užitočný záznam o výrobe uchováva profilový súbor spolu s číslom formy, triedou živice, farbou alebo stavom prebrúsenia, teplotným receptom, veľkosťou výstrelu, časom chladenia a schválenými rozmermi dielu.
Priebežné a akumulátorové systémy používajú rôzne referencie
Na akontinuálny vyfukovací stroj, predtvar sa tvorí priebežne. Profil je normálne synchronizovaný s časom alebo dĺžkou predlisku. Stabilita vytláčania je dôležitá, pretože zmena výstupu môže posunúť naprogramovaný bod pozdĺž súčiastky.
Naakumulátorový vyfukovací strojtavenina sa skladuje a pretláča cez matricu. Profil je možné priviazať k polohe akumulátora. Veľkosť výstrelu, konzistencia plnenia a kalibrácia prevodníka sa stávajú súčasťou problému hrúbky steny.

ÚradníkNávod na MOOG DigiPack IIIdokumentuje ako akumulátorové, tak aj kontinuálne vytláčacie aplikácie. To neznamená, že každý stroj Kinggle používa rovnaký ovládač. Potvrďte model ovládača, kapacitu profilu, pohon a nástroje v ponuke projektu.
Riadená postupnosť nastavenia
- Potvrďte správny recept.Priraďte formu, materiál, matricu a revíziu produktu.
- Stabilizujte taveninu.Nechajte skutočné teploty ustáliť a potvrďte konzistentné podávanie a vytláčanie.
- Skontrolujte nulu a rozpätie nástroja.Skontrolujte pohyb, či nie je prilepený, netesný alebo nesprávne zarovnaný.
- Nastavte dĺžku predlisku a veľkosť záberu.Predtvar musí dosiahnuť správnu polohu pri zatvorení formy.
- Začnite s jednoduchým profilom.Rozsiahle zmeny sa dajú ľahšie diagnostikovať ako mnohé ostré korekcie.
- Vytvarujte niekoľko stabilných cyklov.Neodsudzujte prvú časť po veľkej zmene procesu.
- Zmerajte pevné miesta.Zaznamenajte minimálnu stenu, hmotnosť dielu, vzhľad a funkčné výsledky.
- Zmeňte jednu oblasť naraz.Novú revíziu uložte až po opakovateľnom zlepšení.
Riešenie problémov s hrúbkou steny podľa symptómu
| Symptóm | Skontrolujte | Ďalší krok |
|---|---|---|
| Tenký spodok alebo rameno | Poloha profilu, priehyb predlisku, natiahnutie a načasovanie úderu | Pred pridaním celkovej hmotnosti potvrďte zarovnanie |
| Jedna strana je stále tenšia | Centrovanie matrice, zarovnanie formy, chladenie a kontakt predlisku | Opravte asymetrickú fyzickú príčinu |
| Hrúbka sa pohybuje cyklus za cyklom | Teplota taveniny, výkon, veľkosť strely, spätná väzba a hydraulická stabilita | Pred úpravou bodov stabilizujte proces |
| Ťažká stena, ale slabé odtrhnutie | Umiestnenie materiálu, dizajn odtrhnutia a poloha predlisku | Presuňte materiál do štipľavej zóny namiesto zvyšovania celkovej hmotnosti |
| Dobré rozloženie, ale nadváha | Celková mierka a zbytočne ťažké úseky | Znížte merané kroky pri zachovaní minimálnych umiestnení stien |
| Príkaz sa zmení, ale časť nie | Pohon, ventil, kabeláž, kalibrácia alebo obmedzenie | Porovnajte príkazy a spätnú väzbu a potom prejdite na údržbu |
Pohľad z výroby: na opakovateľnosti záleží viac ako na jednej dokonalej vzorke
Profil je pripravený na výrobu iba vtedy, keď prežije normálnu zmenu, ako je reštart zahriatia, zmena šarže materiálu, zmena zmeny a očakávaný rozsah podmienok chladiacej vody. Jeden dobrý kontajner dokazuje, že stroj dokáže vyrobiť diel; stabilný chod dokazuje, že proces je možné riadiť.
Pred prijatím dohodnite miesta merania, množstvo vzoriek, funkčné testy a schválenú revíziu receptúry. Chráňte súbor základnej línie a zároveň poskytnite vyškoleným operátorom zdokumentovanú cestu na vykonanie a zvrátenie kontrolovaných úprav.
Ak sa pri alarmoch, nezhode pozície alebo pri zmenách sekvencie objaví nestabilita profilu, použiteHMI a sprievodca alarmom. Kupujúci, ktorí stále definujú vybavenie, môžu začať s Kinggle'ssprievodca výberom stroja.
Často kladené otázky
Čo je programovanie parisonov?
Parisonovo programovanie mení otvorenie štrbiny počas vytláčania, takže rôzne časti predlisku prijímajú rôzne množstvá materiálu.
Dokáže programovanie parisonov vyriešiť každý tenkostenný problém?
Nie. Nedokáže spoľahlivo opraviť nesprávne nastavenie formy, nestabilné vytláčanie, poškodené nástroje, zlé chladenie, nesprávny dizajn formy alebo nefunkčný ovládač.
Mám najprv zmeniť jednotlivé body alebo celkovú hmotnosť?
Použite celkovú hmotnosť len vtedy, keď je celý diel stále ľahký alebo ťažký. Použite miestne zmeny bodov, keď merania ukazujú opakovateľný problém v špecifickej oblasti.
Prečo sa profil pohybuje na diele?
Bežné príčiny zahŕňajú zmeny rýchlosti vytláčania, dĺžky predlisku, konzistencie výstrelu z akumulátora, teploty materiálu, oneskorenia spustenia alebo kalibrácie snímača.
Koľko profilových bodov potrebuje stroj?
Požadovaný počet závisí od geometrie dielu a konfigurácie ovládača. Viac bodov nekompenzuje nestabilný proces.